
车灯与密封件:要的是不漏,不是焊得住
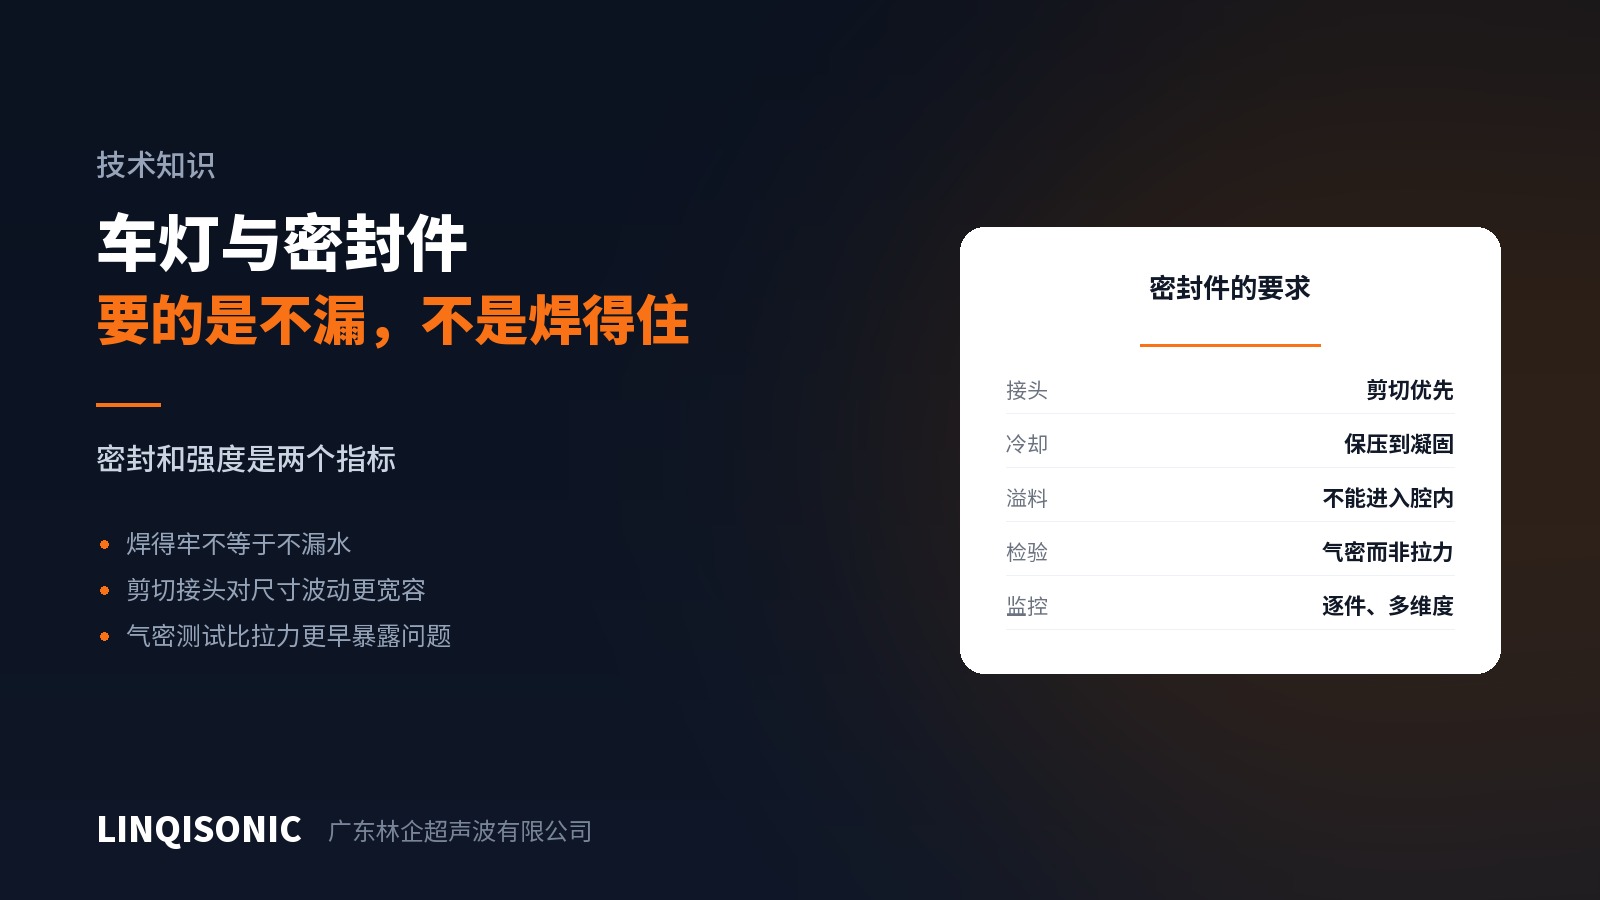
车灯、传感器外壳、水泵壳体、防水连接器——这类零件的验收标准只有一条:不漏。
而"焊得牢"和"不漏"是两个不同的指标。焊缝上只要有一个连续的微小通道,拉力测试完全合格的件照样会漏。
密封失败往往在最短的那一段
结构焊接看的是整条焊缝的总强度,个别位置弱一点,其他位置能补。密封焊接看的是最弱的那一点,一处不连续,整件报废。
所以密封件对焊缝的一致性要求远高于结构件。焊缝各处的贴合状态、能量分布、冷却条件都必须均匀。
接头形式优先剪切
能量导向器接头的熔体是被挤出去的,如果各处熔体量不一致,就可能出现局部不连续。
剪切接头不一样:侧壁之间有过盈配合,熔体被约束在配合面之间,沿整个周长形成连续的结合面。而且过盈配合本身就提供了一层机械密封,即使熔合略有不足,也还有一道保险。
密封件的第一选择是剪切接头,这一点在圆形和方形壳体上都成立。
参数取向
保压必须充分。这是密封件最容易被忽略的一条。熔体在压力下凝固,收缩才是均匀的;压力撤得早,收缩会在焊缝里留下微小通道——它可能小到剖切都看不见,但气密测试跑不掉。
压力不要过大。压力过大把熔体挤得太薄,反而容易断续。
用能量或深度模式。时间模式对来料波动没有补偿,而密封件经不起波动。
溢料方向要控制。密封件的溢料如果流进腔内,光学件会影响透光,传感器会影响性能。排溢槽的位置要在设计阶段定好。
检验方式
气密测试要做全检,不能抽检。密封失效是随机分布的,抽检抓不住。
测试条件要覆盖实际工况。车灯要经历温度循环、震动、湿热,出厂时的常温气密合格,不代表装车后不漏。有条件的话做温循后复测。
过程监控与气密结果对照。把每一件的能量、功率、焊后深度记录下来,和气密结果对起来看,能找出哪个参数维度对泄漏最敏感,然后把监控限值收到那个维度上。
零件设计上要注意
焊缝所在的法兰要有足够刚性。法兰软了,焊接时变形,各处贴合状态不一致。
避免焊缝穿过壁厚突变的位置。那里的收缩条件与别处不同,是泄漏的高发点。
转角处要有足够半径。尖角处熔体流动不畅,容易形成不连续。这也是方形壳体比圆形壳体难做的原因。
透明罩与灯体的材料要相容。PMMA 罩配 ABS 灯体是常见且相容的组合;PC 罩配 ABS 的窗口就窄一些。材料不相容时,无论参数怎么调都只是压合,装车后一定漏。
保压控制与逐件监控能力见超声波焊接机产品中心。接头设计与材料相容性对照见官网 技术下载 页面的技术手册。有密封件要评估,把零件图、材料组合和气密要求发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。