
PP 超声波焊接怎么做到拉力够又不压伤表面
PP(聚丙烯)件的超声波焊接,客户提的往往是同一个要求的两半:拉力要够,表面不能压伤。
这两个要求在 PP 上比在其他材料上更难同时满足,因为它们指向相反的方向——要拉力就要往界面送足够的能量,而能量一大,材质偏软的 PP 表面就被焊头压出印子。
解决办法不是在两者之间折中,而是换个思路:不要加大总能量,而要让能量尽量少地经过表面、尽量多地留在界面。
先看 PP 的底子
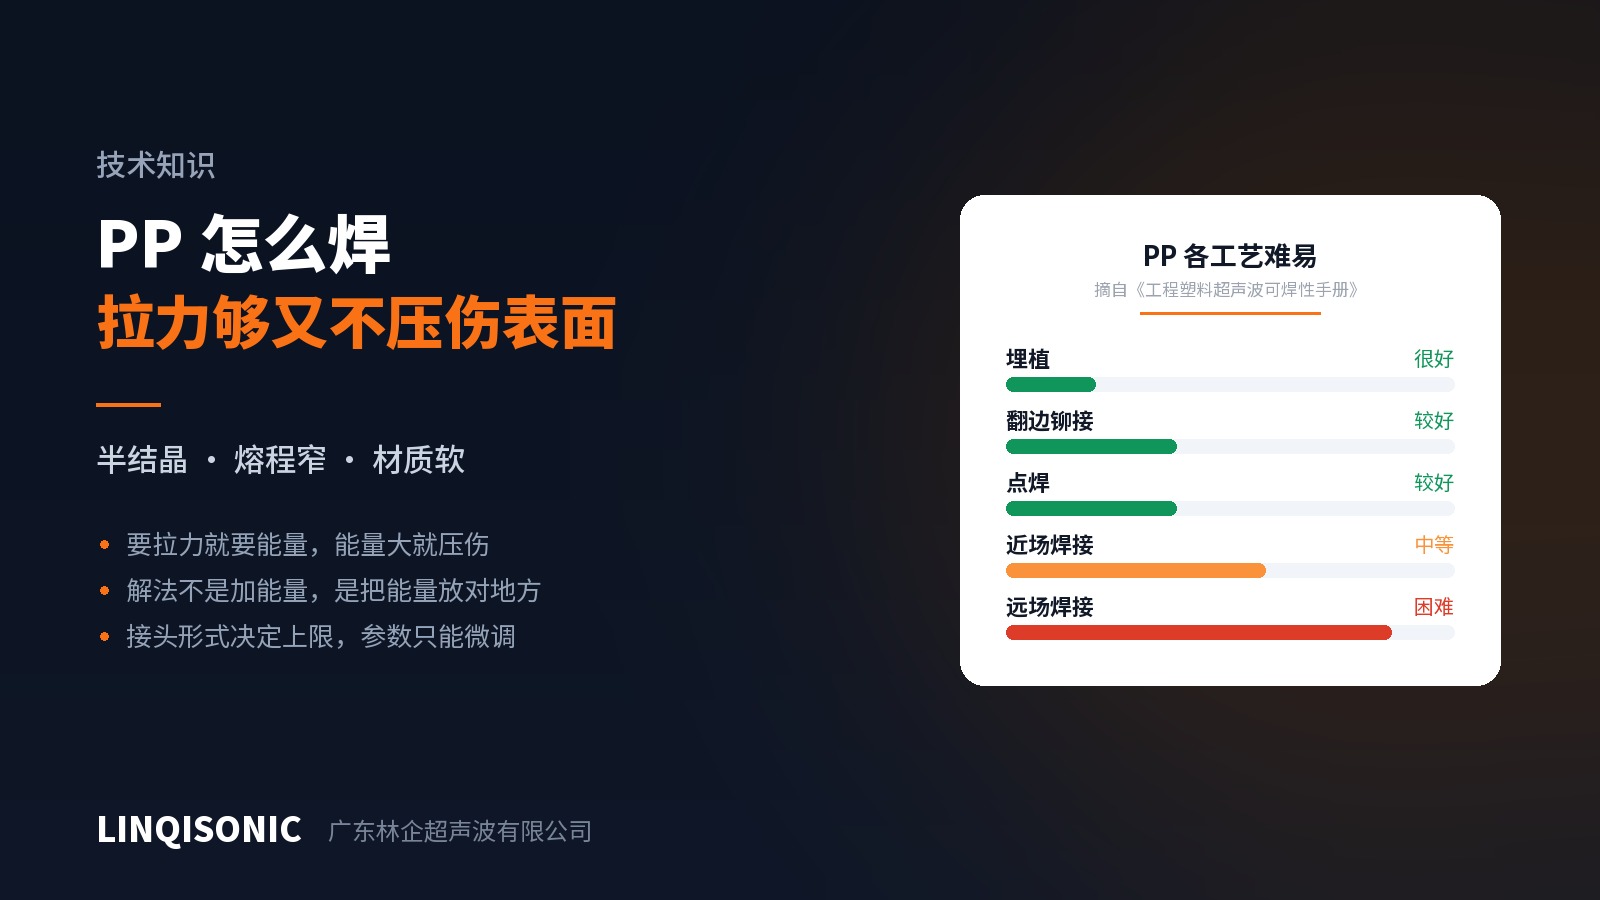
在我们发布的《工程塑料超声波可焊性手册》里,PP 的评级分得很开:埋植很好,翻边铆接和点焊较好,近场焊接中等,远场焊接困难。
这个分布本身就说明了问题。PP 是半结晶材料,熔点明确、熔程窄;同时它的内损耗高、刚性低,声波在其中衰减很快。所以只要焊头能直接压在焊缝附近(埋植、铆接、点焊、近场焊接),事情就好办;一旦要让振动穿过工件本体传到远处的焊缝,能量就所剩无几了。
第一条结论:PP 件要按近场设计,远场能避则避。这件事在图纸阶段决定,后期没法补救。
拉力从哪里来
接头形式决定上限,参数只能微调。
对半结晶材料,剪切接头通常优于能量导向器。能量导向器依靠尖端瞬时熔融再铺展,而 PP 的熔程窄,这个"瞬时"很难稳定复现——同一批件里有的熔透了,有的还差一点。剪切接头依靠侧壁的过盈配合持续摩擦生热,熔融沿着配合面逐步推进,过程可控得多,焊缝面积也更大。
焊深比压力重要。拉力来自实际熔合的面积,不是来自压得多紧。压力的作用是让两个面保持贴合、把熔体挤实,压力过大反而会把熔体挤出焊缝,同时把表面压伤。这是很多人调机的方向错了的地方。
夹具要托住工件。PP 刚性低,工件在焊接压力下会变形。如果夹具只在边缘支撑,中间部位会被压下去,焊缝各处的实际压力就不一致,结果是有的地方焊透了,有的地方虚焊。托底面积要够大、要贴合工件轮廓。
表面怎么保住
一、把焊头接触面积做大。同样的压力,接触面积翻倍,单位面积压强就减半。焊头工作面应当尽量贴合工件的接触区域,而不是用一个小面积去顶。
二、接触点选在非外观面。这一步同样在设计阶段。PP 件多数有正反面之分,把焊头接触点安排在装配后看不见的一侧,问题就不存在了。
三、控制下压速度和触发方式。焊头以较快速度撞到工件表面,压痕主要来自这一下。降低下压速度、改用位置触发或压力触发而不是直接接触触发,可以明显改善。
四、必要时用较高频率。频率越高,同等能量下的振幅越小,对薄壁件和外观面更温和;代价是可用功率和焊接面积上限降低。所以这是小件、薄件、外观件的选择,大件仍应用较低频率。
五、焊头工作面的状态。工作面粗糙或有磕碰痕迹,会一比一地印到 PP 表面上。这一点在软材料上尤其明显,应当定期检查。
把这些串起来
回到开头那个矛盾。当拉力和外观发生冲突时,正确的处理顺序是:
先确认是不是近场——如果是远场设计,先改设计,其他都是徒劳。
再检查接头形式——能量导向器换成剪切接头,往往一步就同时改善拉力和外观,因为熔合更充分了,反而不需要那么大的能量。
然后是焊头接触面积和触发方式——这两项直接管压痕。
最后才是调参数。参数是用来在一个合理的设计上做微调的,不是用来补救设计缺陷的。
倒过来做——先拼命调参数,调不好再怪材料——是最常见也最费时间的路径。
完整的判断依据在哪里
本文讲的是 PP 的思路。《工程塑料超声波可焊性手册》给出了常用工程塑料在近场焊接、远场焊接、翻边铆接、埋植、点焊五种工艺下的完整难易评级,以及异种材料相容性对照;《超声波塑料焊接超声线设计指南》给出八种接头形式的完整尺寸体系,包括剪切接头的过盈量如何随零件尺寸分档。两本均可在官网 技术下载 页面获取。
PP 件多数按近场设计,对行程、压力控制和触发方式有具体要求,各机型的配置见超声波焊接机产品中心。
手上有 PP 件要判断的,把图纸或样件发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。官网右下角的在线技术顾问也可以直接提问。