
Hàn vỏ thiết bị gia dụng: ba yêu cầu cùng lúc
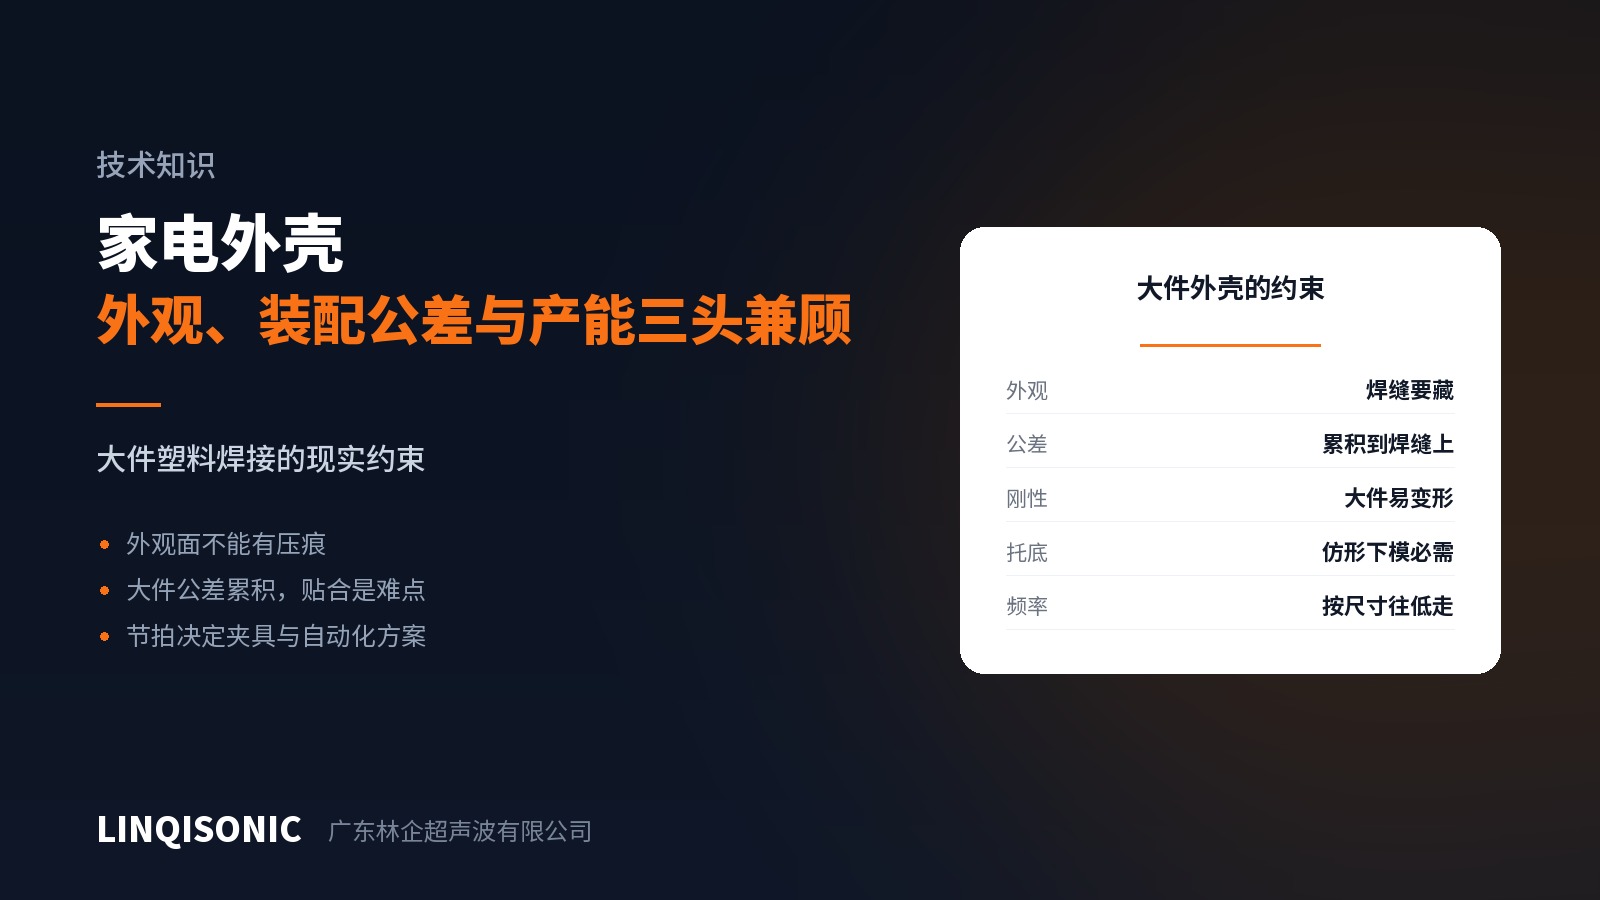
Thân máy hút bụi, vỏ máy lọc không khí, mặt bảng thiết bị gia dụng nhỏ, nắp quạt — tất cả đều có chung một đặc điểm: khổ lớn, ngoại quan quan trọng và sản lượng cao. Ba yêu cầu này kéo ngược nhau.
Ràng buộc 1: không được để lại vết trên mặt lộ
Bề mặt ngoài của vỏ thiết bị gia dụng là thứ khách hàng nhìn thấy, và vết hằn của đầu hàn ở đó sẽ lộ ra dưới ánh sáng chếch dù nhẹ tới đâu.
Theo thứ tự ưu tiên:
Đặt điểm tiếp xúc của đầu hàn lên mặt không lộ. Phần lớn vỏ có thể nhận lực từ bên trong hoặc từ bên dưới, đây là lời giải sạch nhất với điều kiện được lên kế hoạch ngay trên bản vẽ.
Khi buộc phải tì lên mặt lộ — tăng diện tích tiếp xúc để dàn đều áp lực, đánh bóng mặt đầu hàn, giảm lực ép và tốc độ hạ.
Cân nhắc hàn trường xa. Đầu hàn tiếp xúc ở một vị trí kín đáo và năng lượng truyền qua thân chi tiết tới mối ghép. Vỏ khổ lớn thường làm bằng ABS hoặc PC/ABS là nhựa vô định hình, truyền âm tốt hơn nhựa bán tinh thể, nên cách này khả thi.
Ràng buộc 2: dung sai tích lũy về mối ghép
Chi tiết càng lớn thì lượng co ngót khi ép phun, cong vênh và biến dạng khi đẩy khuôn tính theo giá trị tuyệt đối càng lớn. Khi hai nửa úp vào nhau, khe hở không thể giống nhau quanh toàn bộ mối ghép — có vùng áp khít, có vùng vẫn còn hở.
Kết quả là trên cùng một chi tiết có đoạn hàn ngấu và có đoạn hàn giả.
Cách khắc phục:
Thiết kế mối ghép hấp thụ được dung sai. Mối ghép cắt dựa vào độ dôi ở thành bên và không nhạy với biến động chiều cao, dễ tính hơn hẳn mối ghép đối đầu.
Dùng chế độ chiều sâu hoặc chế độ năng lượng. Chế độ thời gian không bù được khe hở thay đổi.
Để đồ gá nắn chi tiết về đúng hình. Nắn chi tiết lớn về đúng hình trong đồ gá trước khi hàn hiệu quả hơn chỉnh thông số về sau — nhưng tránh ràng buộc quá mức, vì đồ gá kẹp quá chặt sẽ khóa ứng suất dư vào chi tiết, đặc biệt rủi ro với PC.
Kiểm soát chi tiết đầu vào. Khi độ cong vênh do ép phun vượt quá mức mà hàn có thể hấp thụ thì đó là vấn đề của khâu ép phun, và hàn không cứu được.
Ràng buộc 3: chi tiết lớn cần đỡ và cần cứng vững
Chi tiết lớn võng xuống dưới lực hàn, thành bên bung ra và đáy lún xuống, nên độ áp khít tại mối ghép hoàn toàn khác so với khi không tải.
Đồ gá đỡ làm theo biên dạng là bắt buộc, không phải tùy chọn. Nó phải ôm sát chi tiết, gánh được lực ép và giữ được hình dạng suốt chu kỳ.
Đồ gá đỡ cho vỏ khổ lớn hiếm khi rẻ, nhưng tiết kiệm khoản đó thường đổi lấy một vấn đề tỷ lệ đạt kéo dài.
Tần số và thiết bị
Chi tiết nhựa khổ lớn đi xuống tần số thấp: đầu hàn to hơn, công suất khả dụng nhiều hơn, truyền năng lượng xa hơn. 15 kHz tồn tại đúng cho loại công việc này, còn diện tích hàn vừa phải thì hợp với 20 kHz.
Khi chu vi mối ghép dài, một đầu hàn không giữ nổi biên độ đồng đều và cần cân nhắc dùng nhiều đầu hàn chia vùng.
Sản lượng và tự động hóa
Khi sản lượng tăng, thời gian chu kỳ trở thành ràng buộc quyết định — và không chỉ thời gian hàn mà cả thời gian gá đặt, định vị và kiểm tra.
Bộ nhớ thông số — khi một máy chạy nhiều mã sản phẩm, gọi lại cài đặt khi đổi mã đáng tin hơn là chép tay bảng thông số.
Giám sát quá trình — mối hàn giả ẩn bên trong chi tiết lớn rất khó bắt bằng kiểm tra lấy mẫu thủ công, và giám sát từng chi tiết mới là lời giải thực tế.
Đồ gá thay nhanh — thời gian đổi mã thường vượt xa thời gian hàn.
Vật liệu
Vỏ thiết bị gia dụng thường dùng ABS, PC/ABS, PP và HIPS. ABS và PMMA tương hợp hoàn toàn, nên tấm trong suốt trên thân ABS là cặp phổ biến. PP và ABS không tương hợp, và khi thiết kế ghép hai loại này thì tán đinh hoặc liên kết cơ khí là lối đi duy nhất.
Bảng tra tương hợp nằm trong các sổ tay tại trang tài liệu kỹ thuật. Tần số, kích thước đầu hàn tối đa và chức năng giám sát của các máy dành cho chi tiết lớn có trên trang máy hàn siêu âm. Gửi bản vẽ, vật liệu và yêu cầu nhịp sản xuất tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.