
Siêu âm, điện trở hay laser: chọn phương pháp nối kim loại nào
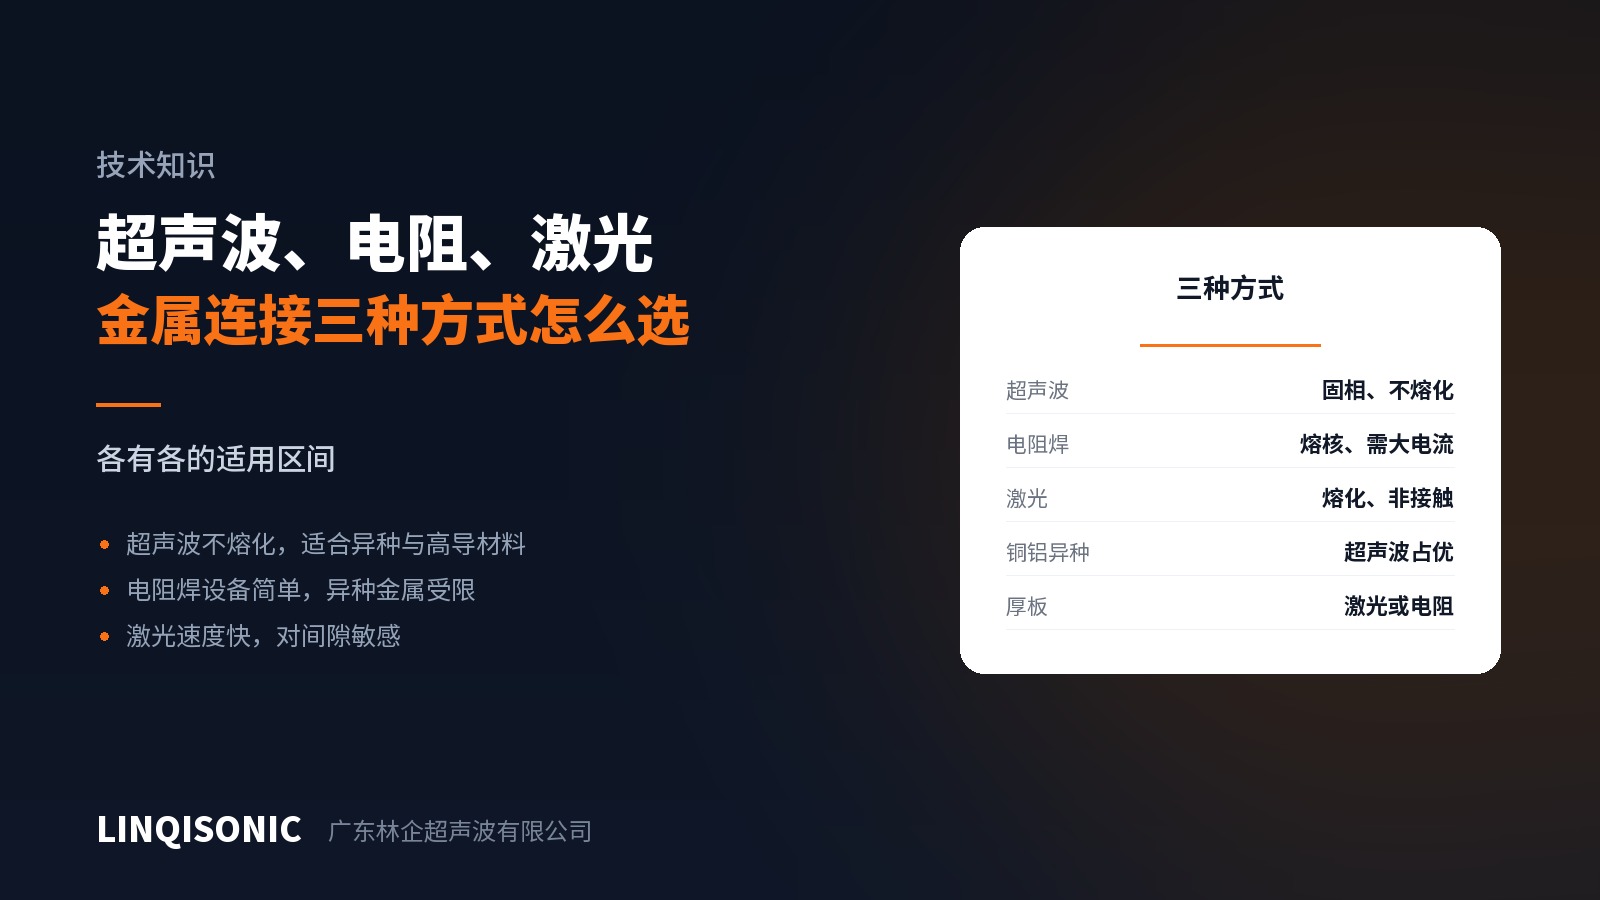
Với các mối nối trong pin, động cơ và điện tử, việc nối kim loại thường quy về ba phương pháp này. Chúng không thay thế được nhau; mỗi phương pháp có phạm vi riêng.
Hàn siêu âm
Nguyên lý: không có gì nóng chảy. Lực cắt theo phương ngang phá lớp oxit để các nguyên tử kim loại sạch tiếp xúc trực tiếp và tạo liên kết ở trạng thái rắn.
Điểm mạnh:
Kim loại dẫn điện tốt như đồng và nhôm, nơi các phương pháp nóng chảy mất nhiệt quá nhanh còn một quá trình không dựa vào nhiệt lại có lợi thế;
kim loại khác loại, trên hết là đồng với nhôm, vì không nóng chảy nên không hình thành hợp chất liên kim giòn;
nhiều lớp mỏng — cực pin và chồng lá kim loại;
cụm lắp nhạy với nhiệt — vùng ảnh hưởng nhiệt nhỏ giúp lớp cách điện và linh kiện lân cận nguyên vẹn.
Giới hạn: không dùng cho tiết diện dày; chi tiết phải kẹp và đỡ được; mối ghép giới hạn ở dạng ghép chồng.
Hàn điện trở
Nguyên lý: dòng điện lớn đi qua vùng tiếp xúc làm nóng chảy một nhân nóng chảy nhờ điện trở tiếp xúc.
Điểm mạnh: hàn điểm thép, với thiết bị đã chín muồi, chi phí thấp và chu kỳ nhanh — nền tảng của ngành lắp ráp thân xe suốt nhiều thập kỷ.
Giới hạn: khó với vật liệu dẫn điện tốt như đồng và nhôm, vì điện trở thấp nghĩa là nhiệt không tích tụ được nếu không có dòng cực lớn; các tổ hợp kim loại khác loại bị hạn chế; có bắn tóe và mòn điện cực; vùng ảnh hưởng nhiệt lớn hơn.
Hàn laser
Nguyên lý: chùm tia năng lượng cao làm nóng chảy cục bộ.
Điểm mạnh: nhanh, không tiếp xúc, tới được những vị trí khó kẹp, tỷ lệ chiều sâu trên chiều rộng lớn, rất hợp với tự động hóa.
Giới hạn: rất nhạy với khe hở lắp ghép, khe hở mở ra là không hàn được; đồng hấp thụ kém các bước sóng thông dụng và cần giải pháp riêng; chi phí đầu tư cao; hợp chất liên kim vẫn là vấn đề với kim loại khác loại; có vùng ảnh hưởng nhiệt.
Theo từng ứng dụng
Cực pin, nhiều lớp lá nhôm hoặc lá đồng — hàn siêu âm chiếm ưu thế; nhiều lớp và dẫn điện tốt đúng là sở trường của nó.
Chuyển tiếp đồng sang nhôm — lợi thế rõ ràng thuộc về hàn siêu âm, vì không nóng chảy nên tránh được hợp chất liên kim.
Đấu nối bó dây điện — hàn siêu âm bó dây là ứng dụng đã chín muồi với điện trở tiếp xúc thấp hơn và ổn định hơn ép cốt.
Hàn điểm kết cấu thép — hàn điện trở, xét về chi phí và thời gian chu kỳ.
Mối nối stato động cơ và đường hàn kín — hàn laser, khi cần đường hàn liên tục và độ ngấu sâu.
Kết cấu tiết diện dày — vượt quá tầm của hàn siêu âm; hãy xét các phương pháp hàn nóng chảy.
Ba câu hỏi đặt ra trước
1. Tổ hợp vật liệu là gì? Đồng, nhôm hoặc kim loại khác loại thì hướng về hàn siêu âm.
2. Chiều dày và tiết diện bao nhiêu? Mỏng, nhiều lớp là địa hạt của hàn siêu âm; tiết diện dày thì chuyển sang hàn nóng chảy.
3. Gần đó có gì sợ nhiệt không? Khi có lớp cách điện, linh kiện điện tử hoặc gioăng làm kín ở gần, vùng ảnh hưởng nhiệt nhỏ là một lợi thế thật sự.
Trả lời xong ba câu đó thì thường chỉ còn một hoặc hai phương án.
Công suất, tần số và khả năng phù hợp với từng vật liệu của các máy hàn kim loại có trên trang máy hàn siêu âm. Gửi tổ hợp vật liệu, chiều dày và kiểu mối ghép tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.