
ทำไมการเชื่อมแถบขั้วแบตเตอรี่จึงมีข้อกำหนดกระบวนการเข้มงวดมาก
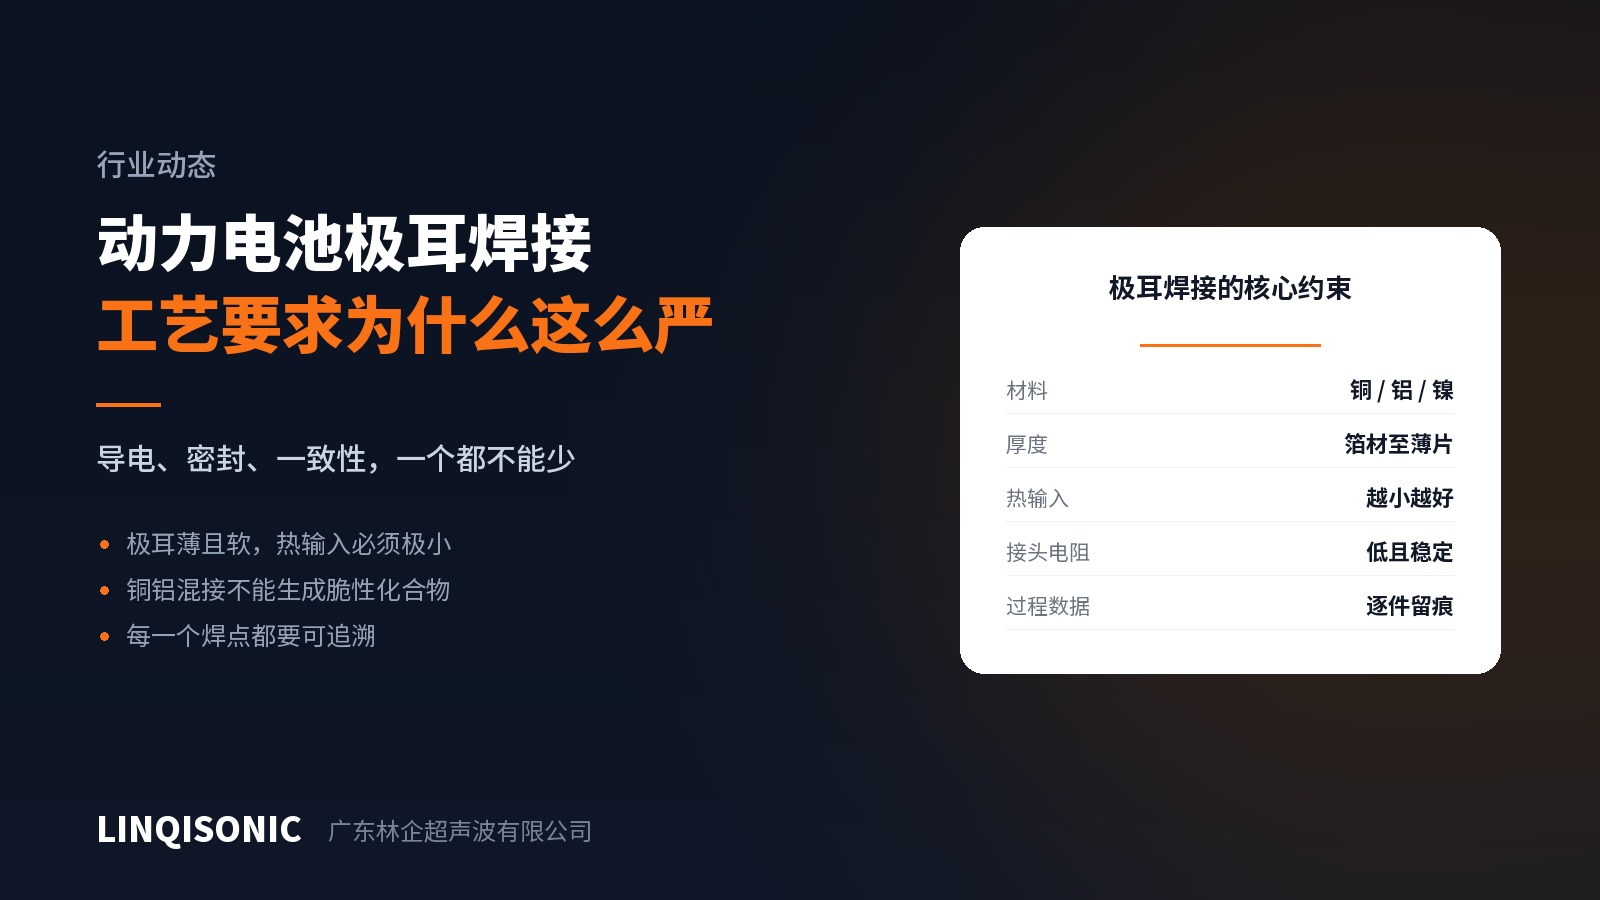
การเชื่อมแถบขั้วเป็นหนึ่งในงานเชื่อมต่อที่ถูกจับตามองใกล้ชิดที่สุดระหว่างเซลล์กับโมดูล ข้อกำหนดเข้มงวดเพราะมีข้อจำกัดสามข้อกดลงบนจุดเชื่อมเล็ก ๆ จุดเดียวพร้อมกัน
ข้อจำกัดที่หนึ่ง แทบไม่เพิ่มความร้อน
แถบขั้วคือทองแดง อะลูมิเนียม หรือนิกเกิลบาง ๆ ที่ต่อตรงเข้าไปในเซลล์ ความร้อนส่วนเกินใด ๆ สามารถเดินทางตามแถบขั้วเข้าไปในเซลล์และกระทบแผ่นกั้นและอิเล็กโทรไลต์ ซึ่งเป็นเรื่องความปลอดภัย ไม่ใช่แค่คุณภาพ
เพียงข้อนี้ก็ตัดกระบวนการที่หลอมเนื้อโลหะเดิมออกไปเกือบทั้งหมด การเชื่อมโลหะด้วยอัลตราโซนิกเป็นกระบวนการสถานะของแข็ง เนื้อโลหะเดิมไม่หลอม ความร้อนที่ป้อนเข้ารวมศูนย์อยู่ที่รอยต่อและมีปริมาณรวมน้อย จึงเข้ากับข้อจำกัดนี้โดยธรรมชาติ
ข้อจำกัดที่สอง ความต้านทานต่ำและคงที่ตลอดอายุใช้งาน
แถบขั้วรับกระแสใช้งานทั้งหมดของเซลล์ ความต้านทานรอยต่อที่สูงหมายถึงความร้อนเฉพาะจุดอย่างต่อเนื่อง ซึ่งเร่งความเสื่อมของทั้งวัสดุและผิวสัมผัส จุดเชื่อมที่เสื่อมเพียงจุดเดียวก็กลายเป็นจุดอ่อนของทั้งแพ็ก
สิ่งที่ต้องการไม่ใช่ความต้านทานเริ่มต้นที่ต่ำ แต่คือความต้านทานที่คงที่ตลอดอายุการใช้งาน แนวเชื่อมสถานะของแข็งคือโลหะชิ้นเดียวที่ต่อเนื่อง ไม่มีผิวสัมผัสที่รักษาไว้ด้วยกลไก จึงไม่มีกลไกของการเสื่อมแบบค่อยเป็นค่อยไป
ข้อจำกัดที่สาม สารประกอบระหว่างโลหะทองแดง-อะลูมิเนียม
การต่อแถบขั้วกับแผ่นเชื่อมและการต่อภายในโมดูล มักต้องมีจุดเปลี่ยนผ่านจากทองแดงเป็นอะลูมิเนียม หากหลอมทั้งสองเข้าด้วยกัน การเย็นตัวย่อมให้สารประกอบระหว่างโลหะที่แข็งและเปราะอย่างหลีกเลี่ยงไม่ได้ และรอยต่อจะแตกร้าวเมื่อรับการสั่นสะเทือนและวัฏจักรความร้อน
เมื่อไม่มีบ่อหลอม ปัญหานี้ก็ไม่เกิด นี่คือเหตุผลที่การเชื่อมอัลตราโซนิกแทบไม่มีสิ่งใดมาแทนที่ได้ในขั้นตอนนี้
และยังมีเรื่องการสอบกลับอีกชั้น
แบตเตอรี่ขับเคลื่อนมีข้อกำหนดการสอบกลับเป็นภาคบังคับ ข้อมูลกระบวนการของทุกจุดเชื่อม ทั้งพลังงาน กำลัง แรงกด ความสูงก่อนและหลังเชื่อม อาจต้องเรียกดูได้ในอีกหลายปีข้างหน้า
อุปกรณ์จึงต้องตั้งขีดจำกัดการเฝ้าติดตามได้เป็นรายจุดเชื่อม แจ้งเตือนเมื่อเบี่ยงเบน และเก็บกับส่งออกข้อมูลได้ นี่ไม่ใช่ฟังก์ชันเสริม แต่เป็นเงื่อนไขขั้นต่ำในการเข้าร่วมงาน
อุปกรณ์เชื่อมโลหะด้วยอัลตราโซนิกของเราเฝ้าติดตามและแจ้งเตือนเวลาเชื่อม พลังงาน แรงกด แอมพลิจูด กำลัง และความสูงก่อนกับหลังเชื่อม พร้อมเก็บและส่งออกพารามิเตอร์การเชื่อม ดูที่หน้าเครื่องเชื่อมอัลตราโซนิก
ข้อควรระวังหนึ่งข้อ
พารามิเตอร์การเชื่อมแถบขั้วย้ายข้ามงานกันไม่ได้ วัสดุแถบขั้ว จำนวนชั้น ความหนา สเปกของแผ่นเชื่อม และความแข็งแรงของชุดจับยึด ล้วนเปลี่ยนผลลัพธ์ และทุกการเปลี่ยนแปลงต้องยืนยันใหม่ แนวทางที่ถูกต้องคือทดลอง ทดสอบแรงดึงและวัดความต้านทาน แล้วจึงล็อกพารามิเตอร์ไว้ด้วยการเฝ้าติดตามกระบวนการ
ส่งวัสดุ จำนวนชั้น ความหนา และรูปแบบรอยต่อมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932