
อัลตราโซนิก ความต้านทาน หรือเลเซอร์: การเลือกวิธีเชื่อมโลหะ
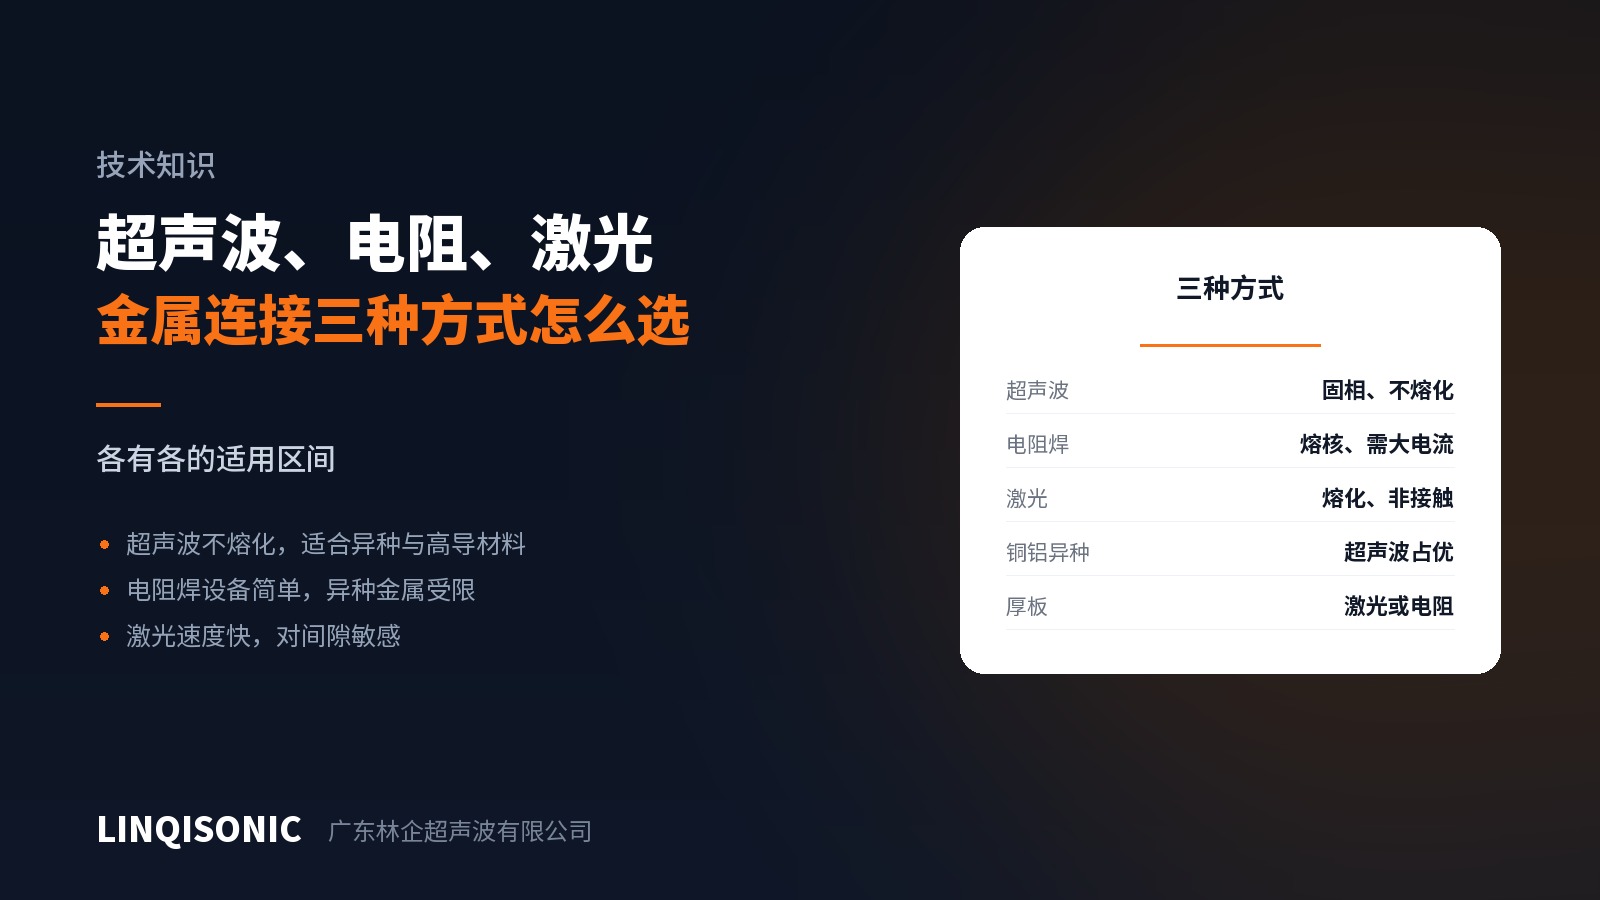
สำหรับจุดต่อในแบตเตอรี่ มอเตอร์ และอิเล็กทรอนิกส์ การเชื่อมโลหะมักลงเอยที่สามวิธีนี้ ทั้งสามไม่ได้ทดแทนกัน แต่ต่างมีขอบเขตของตัวเอง
การเชื่อมอัลตราโซนิก
หลักการ ไม่มีอะไรหลอม การเฉือนตามขวางทำลายออกไซด์เพื่อให้อะตอมโลหะสดสัมผัสกันโดยตรงในพันธะสถานะของแข็ง
จุดแข็ง
โลหะที่ นำไฟฟ้าดี อย่างทองแดงและอะลูมิเนียม ซึ่งวิธีหลอมละลายสูญเสียความร้อนเร็วเกินไป และกระบวนการที่ไม่พึ่งความร้อนจึงได้เปรียบ
โลหะต่างชนิด โดยเฉพาะทองแดงกับอะลูมิเนียม เพราะเมื่อไม่มีการหลอม ก็ไม่เกิดสารประกอบระหว่างโลหะที่เปราะ
ชั้นบางหลายชั้น ทั้งแถบขั้วแบตเตอรี่และกองฟอยล์
งานประกอบที่ไวต่อความร้อน เพราะเขตกระทบร้อนที่เล็กทำให้ฉนวนและชิ้นส่วนใกล้เคียงไม่เสียหาย
ข้อจำกัด ไม่เหมาะกับหน้าตัดหนา ชิ้นงานต้องหนีบและรองรับได้ และรอยต่อจำกัดอยู่ที่การวางเกย
การเชื่อมความต้านทาน
หลักการ กระแสสูงผ่านพื้นที่สัมผัสและหลอมเป็นเม็ดหลอมด้วยความต้านทานสัมผัส
จุดแข็ง การเชื่อมจุดบนเหล็กกล้า ด้วยอุปกรณ์ที่พัฒนามาอย่างสมบูรณ์ ต้นทุนต่ำ และรอบเร็ว จึงเป็นรากฐานของการประกอบตัวถังรถยนต์มาหลายสิบปี
ข้อจำกัด ยากกับวัสดุที่นำไฟฟ้าดีอย่างทองแดงและอะลูมิเนียม เพราะความต้านทานต่ำหมายถึงความร้อนไม่สะสมหากไม่ใช้กระแสสูงมาก การจับคู่โลหะต่างชนิดทำได้จำกัด มีการกระเด็นและอิเล็กโทรดสึก และเขตกระทบร้อนใหญ่กว่า
การเชื่อมด้วยเลเซอร์
หลักการ ลำแสงพลังงานสูงหลอมวัสดุเฉพาะจุด
จุดแข็ง รวดเร็ว ไม่ต้องสัมผัส เข้าถึงตำแหน่งที่หนีบยาก อัตราส่วนความลึกต่อความกว้างสูง และเหมาะกับงานอัตโนมัติมาก
ข้อจำกัด ไวต่อช่องว่างการประกอบมาก และเชื่อมไม่ติดเมื่อช่องว่างเปิด ทองแดงดูดกลืนความยาวคลื่นที่ใช้ทั่วไปได้ไม่ดีและต้องใช้แนวทางเฉพาะ ต้นทุนลงทุนสูง สารประกอบระหว่างโลหะยังเป็นปัญหาสำหรับโลหะต่างชนิด และยังมีเขตกระทบร้อน
แยกตามการใช้งาน
แถบขั้วแบตเตอรี่ ฟอยล์อะลูมิเนียมหรือทองแดงหลายชั้น อัลตราโซนิกครองตลาด เพราะจำนวนชั้นมากและการนำไฟฟ้าสูงคือจุดแข็งของมันพอดี
จุดเปลี่ยนผ่านทองแดงเป็นอะลูมิเนียม อัลตราโซนิกได้เปรียบชัดเจน เพราะการไม่หลอมช่วยเลี่ยงสารประกอบระหว่างโลหะ
การเข้าปลายชุดสายไฟ การเชื่อมชุดสายไฟด้วยอัลตราโซนิกเป็นงานที่พัฒนาสมบูรณ์แล้ว และให้ความต้านทานสัมผัสที่ต่ำและเสถียรกว่าการย้ำ
จุดเชื่อมโครงสร้างบนเหล็กกล้า การเชื่อมความต้านทาน ด้วยเหตุผลเรื่องต้นทุนและเวลารอบ
จุดต่อสเตเตอร์มอเตอร์และแนวเชื่อมที่ต้องกันรั่ว เลเซอร์ เมื่อจำเป็นต้องมีแนวเชื่อมต่อเนื่องและการซึมลึก
หน้าตัดโครงสร้างที่หนา เกินขอบเขตของอัลตราโซนิก ให้พิจารณากระบวนการหลอมละลาย
สามคำถามที่ต้องตอบก่อน
1. คู่วัสดุคืออะไร ทองแดง อะลูมิเนียม หรือโลหะต่างชนิด ชี้ไปที่อัลตราโซนิก
2. ความหนาและหน้าตัดเท่าใด งานบางหลายชั้นคือพื้นที่ของอัลตราโซนิก ส่วนหน้าตัดหนาย้ายไปหากระบวนการหลอมละลาย
3. มีอะไรที่ไวต่อความร้อนอยู่ใกล้ ๆ หรือไม่ หากมีฉนวน อิเล็กทรอนิกส์ หรือซีลอยู่ใกล้ เขตกระทบร้อนที่เล็กคือข้อได้เปรียบที่แท้จริง
การตอบสามข้อนี้มักเหลือตัวเลือกเพียงหนึ่งหรือสองทาง
กำลัง ความถี่ และความเหมาะสมของวัสดุสำหรับเครื่องเชื่อมโลหะ อยู่ในหน้าเครื่องเชื่อมอัลตราโซนิก ส่งคู่วัสดุ ความหนา และรูปแบบรอยต่อมาที่ 1427498429@qq.com หรือโทร +86 769 8202 9510 / +86 137 6001 0932