
چرا جوش تب باتری اینهمه الزام فرایندی سختگیرانه دارد
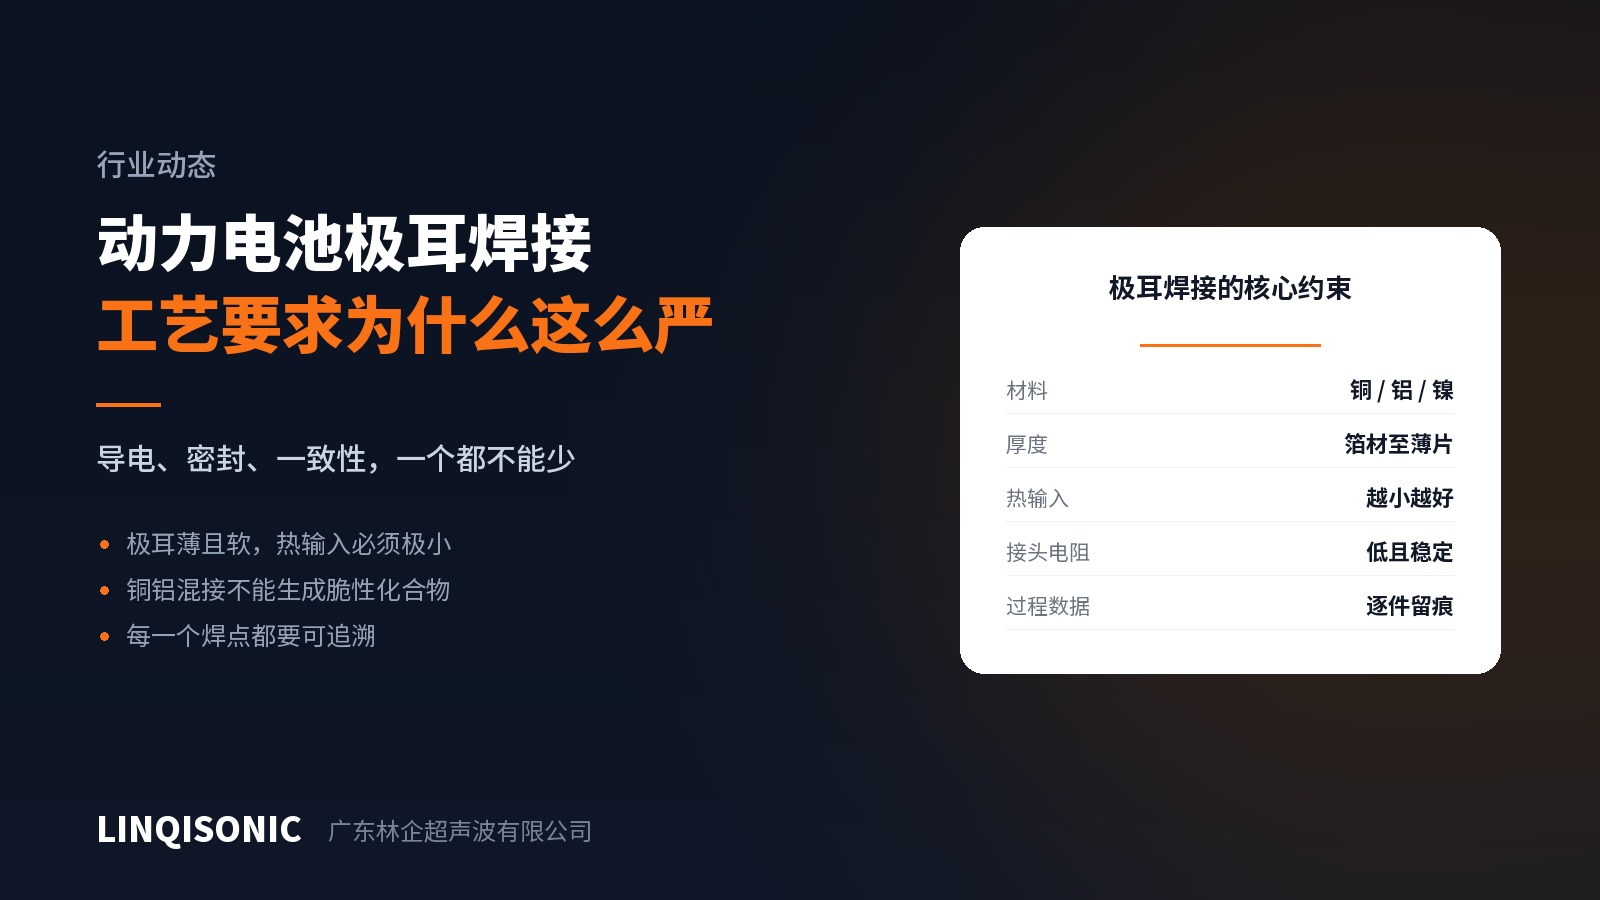
جوش تب از دقیقترین عملیات اتصال میان سلول و ماژول است. الزامات سختگیرانهاند چون سه قید همزمان روی یک جوش بسیار کوچک فشار میآورند.
قید یکم: تقریباً هیچ گرمای افزودهای
تبها از مس، آلومینیوم یا نیکل نازکاند و مستقیم به درون سلول متصلاند. هر گرمای مازاد میتواند در امتداد تب به سلول برود و بر جداساز و الکترولیت اثر بگذارد — موضوعی ایمنی، نه کیفی.
همین یک قید بیشتر فرایندهایی را که فلز پایه را ذوب میکنند کنار میگذارد. جوش فلز اولتراسونیک در حالت جامد است: فلز پایه ذوب نمیشود، ورودی گرما در سطح مشترک متمرکز و در مجموع اندک است که بهطور طبیعی با این قید میخواند.
قید دوم: مقاومت کم و پایدار در سراسر عمر
تب تمام جریان کاری سلول را میبرد. مقاومت بالای اتصال یعنی گرم شدن موضعی پیوسته که پیرشدن ماده و سطح مشترک را شتاب میدهد. هر جوش افتکرده به نقطهٔ ضعف کل بسته بدل میشود.
آنچه لازم است مقاومت اولیهٔ کم نیست، بلکه مقاومتی است که در سراسر عمر بهرهبرداری پایدار بماند. جوش در حالت جامد یک تکه فلز پیوسته است، بدون سطح تماسی که بهطور مکانیکی نگه داشته شود و بنابراین بدون سازوکاری برای افت تدریجی.
قید سوم: ترکیبهای بینفلزی مس و آلومینیوم
اتصال تب به رابط و اتصالهای درون ماژول اغلب گذر از مس به آلومینیوم میطلبند. این دو را با هم ذوب کنید و سرد شدن ناگزیر ترکیبهای بینفلزی سخت و ترد میسازد و اتصال زیر ارتعاش و چرخهٔ حرارتی ترک میخورد.
بدون حوضچهٔ مذاب، مسئله اصلاً پیش نمیآید. به همین دلیل جوش اولتراسونیک در این مرحله تقریباً جایگزینناپذیر است.
و ردیابی روی همهٔ اینها
باتریهای کششی ردیابی اجباری دارند. دادههای فرایندی هر جوش — انرژی، توان، نیرو، ارتفاع پیش و پس از جوش — ممکن است سالها بعد لازم شود.
بنابراین تجهیزات باید بتوانند برای هر جوش حد پایش بگذارند، هنگام انحراف هشدار دهند و داده را ذخیره و خروجی بگیرند. این یک قابلیت اضافه نیست؛ شرط ورود است.
تجهیزات جوش فلز اولتراسونیک ما زمان جوش، انرژی، نیرو، دامنه، توان و ارتفاع پیش و پس از جوش را پایش میکنند و هشدار میدهند، و پارامترهای جوش را ذخیره و خروجی میگیرند. صفحات دستگاه جوش اولتراسونیک را ببینید.
یک هشدار
پارامترهای جوش تب منتقلشدنی نیستند. جنس تب، تعداد لایه، ضخامت، مشخصهٔ رابط و صلبیت فیکسچر همه نتیجه را عوض میکنند و هر تغییری صحهگذاری دوباره میخواهد. رویکرد درست این است: آزمون کنید، آزمون کشش و مقاومت بگیرید، سپس پارامترها را با پایش فرایند قفل کنید.
ماده، تعداد لایه، ضخامت و آرایش اتصال را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.