
چرا مصرفیهای پزشکی بهجای چسباندن جوش میشوند
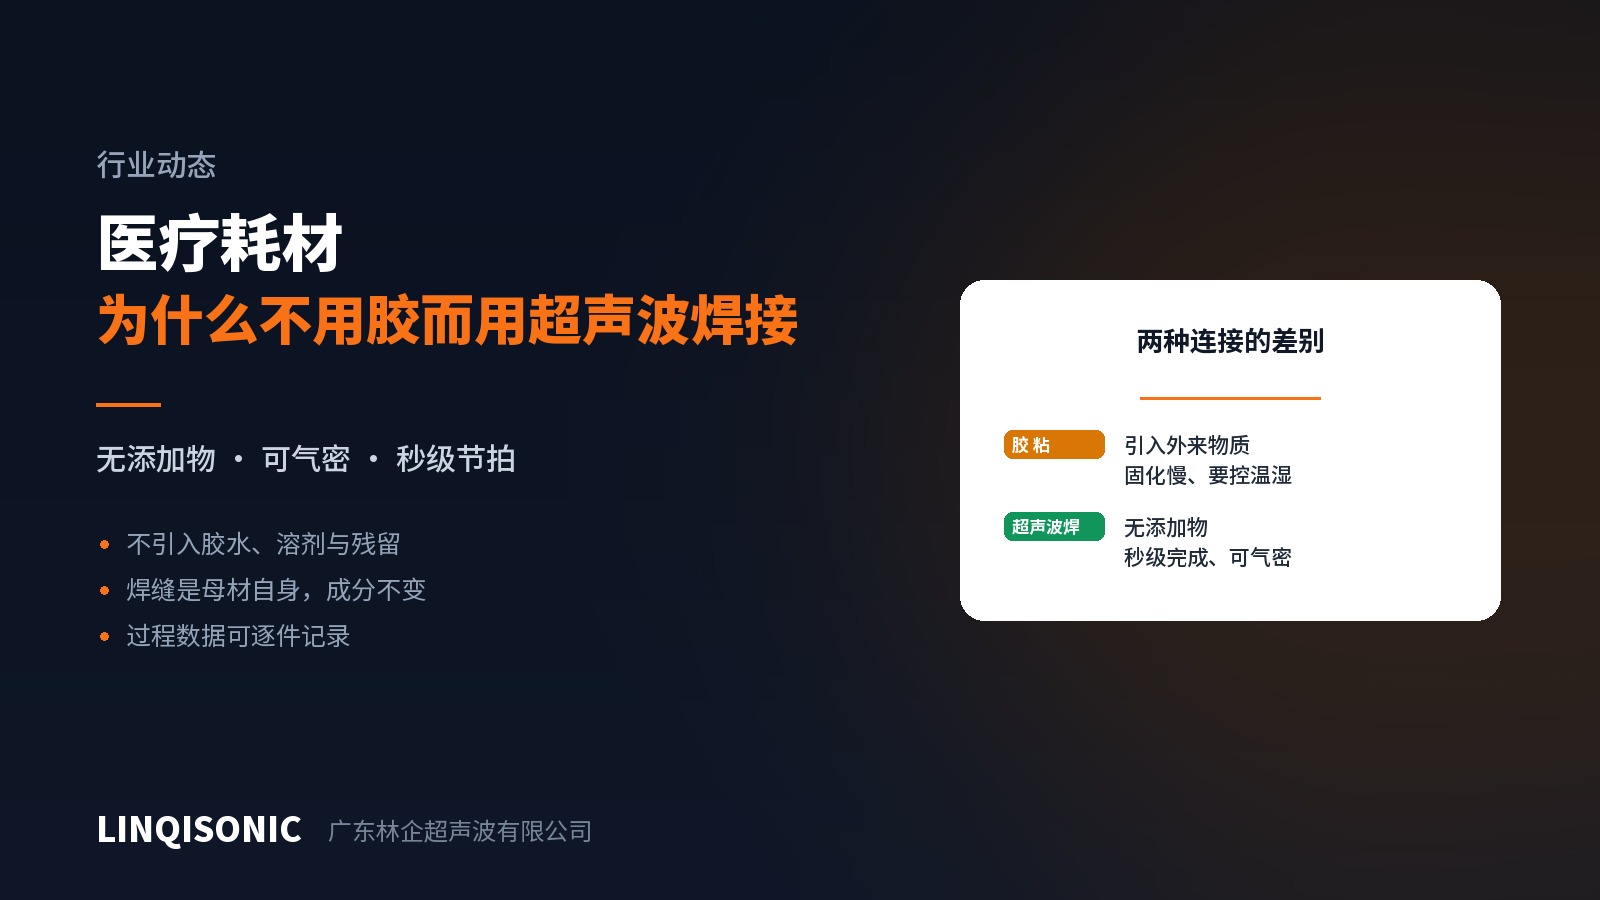
ست سرم، فیلتر، وسایل خونگیری، ماسک، کاستهای تشخیصی — بسیاری از مصرفیهای پزشکی بهجای چسباندن با اولتراسونیک جوش میشوند. سرعت تنها دلیل نیست.
چسب یک مادهٔ بیگانه وارد میکند
استفاده از چسب یعنی افزودن مادهای به محصول. برای یک وسیلهٔ پزشکی این زنجیرهای از پیامدها میآورد:
باقیماندهٔ حلال و مونومر واکنشنداده باید ارزیابی و کنترل شود؛
زیستسازگاری باید برای همان چسب بهطور مشخص ارزیابی شود؛
شرایط پخت — دما، رطوبت، زمان — باید کنترل و ثبت شود، چون پخت ناقص باقیمانده را بالا میبرد؛
پیرشدگی — خواص چسب با گذر زمان و در اثر استریل تغییر میکند.
جوش اولتراسونیک چیزی وارد نمیکند. جوش همان مادهٔ پایه است که ذوب و دوباره منجمد شده، پس اظهارنامهٔ مواد محصول به سبب فرایند اتصال هیچ سطر تازهای نمیگیرد. آنچه این کار در مستندات ثبت و کنترل تغییر صرفهجویی میکند معمولاً بر هر تفاوتی در هزینهٔ تولید میچربد.
مزیتهای عملی دیگر
زمان سیکل. جوش در چند ثانیه تمام میشود؛ چسب زمان پخت، فضای بافر و کار در جریان میخواهد. در مصرفیهای پرتیراژ این مستقیماً در ظرفیت تولید و موجودی خود را نشان میدهد.
آببندی. محصولات تزریق و فیلتراسیون الزامات سخت آببندی دارند. با طراحی مناسب اتصال، جوش اولتراسونیک میتواند آببند باشد و نوار آببندی مادهٔ پایهٔ پیوسته است، بدون حالت خرابی جدا شدن چسب.
پاکیزگی. نه بخار چسب، نه حلال، نه الزام مکش؛ تجهیزات را نیز میتوان بر پایهٔ الزامات اتاق تمیز پیکربندی کرد.
ردیابی. انرژی، توان، نیرو و ارتفاع پیش و پس از جوش میتوانند حد پایش داشته باشند و برای هر قطعه ثبت شوند — قابلیتی واقعی جایی که سابقهٔ بچ یا تکقطعه لازم است.
نکتههایی که در قطعات پزشکی باید پایید
تغییر مواد صحهگذاری دوباره میخواهد. قطعات پزشکی معمولاً از PP، PC، ABS و PETG استفاده میکنند. تغییر تأمینکننده یا بچ برای همان گرید میتواند پنجرهٔ فرایند را جابهجا کند. چنین تغییراتی در این صنعت پیشاپیش از کنترل تغییر میگذرند؛ صحهگذاری دوبارهٔ پارامتر جوش هم جای خود را در همان روند دارد.
استریل بر ماده اثر میگذارد. پرتودهی برخی رزینها را ترد میکند؛ اتیلن اکساید پرسش باقیمانده پیش میآورد. کارایی جوش پس از استریل باید بخشی از صحهگذاری باشد، نه فقط کارایی بلافاصله پس از جوش.
ذرات. جوشکاری میتواند مقدار کمی ذره تولید کند. طراحی اتصال باید سرریز مذاب را به شکلی کنترلشده به داخل یا خارج هدایت کند تا نتواند وارد مسیر سیال شود — تصمیمی در مرحلهٔ طراحی.
ظاهر در قطعات شفاف. PC و PETG شفاف بهآسانی سفیدشدگی یا کدری نزدیک جوش نشان میدهند. این به شکل اتصال، انرژی و گیرهبندی بستگی دارد و باید با آزمون تأیید شود.
ارزیابی جوشپذیری، انتخاب اتصال و اندازهگذاری هدایتکنندهٔ انرژی در کتابچههای صفحهٔ دانلود پوشش داده شدهاند. تجهیزات در صفحات دستگاه جوش اولتراسونیک آمدهاند.
گرید رزین، نقشهٔ قطعه و الزامات آببندی را به 1427498429@qq.com بفرستید یا با شمارههای +86 769 8202 9510 / +86 137 6001 0932 تماس بگیرید.