
出厂不漏,用一年还漏不漏
密封件下线全检通过,装到整机上跑了几个月开始渗漏。这类问题回溯起来最费劲,因为出厂数据都是合格的。
四个让密封退化的因素
温度循环。塑料的线膨胀系数比金属大一个数量级,腔体反复热胀冷缩,焊缝承受交变应力。如果焊缝本来就有薄弱段,循环几百次之后就会扩展成通路。车灯、户外设备、车载件都逃不掉这一条。
振动。焊缝上的应力集中处在交变载荷下产生疲劳裂纹。这与静态拉力测试完全是两回事:静态拉力合格的接头,可能在振动谱下几十万次循环就裂。
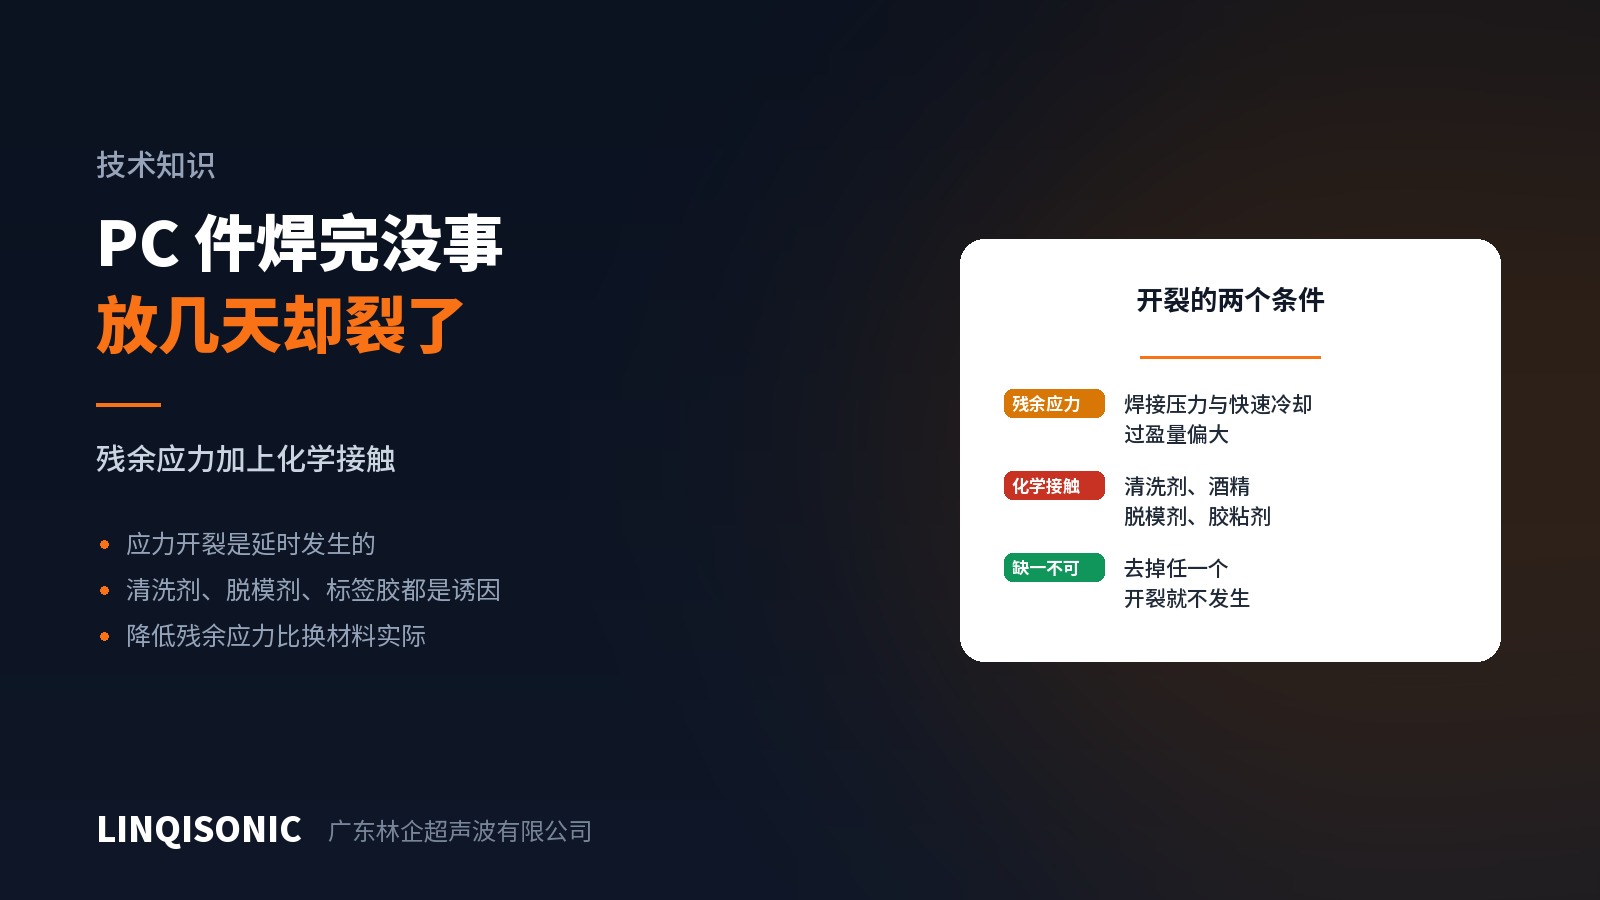
介质。清洁剂、燃油、冷却液、消毒剂都会作用在焊缝上。塑料的应力开裂需要残余应力和化学接触同时存在,焊接恰好提供了前者,介质提供后者,两者一凑就开裂。PC 对这一条最敏感。
湿热。高温高湿会让材料性能变化,界面处的结晶度与母材不同,往往先受影响。
残余应力是隐藏变量
焊接必然留下残余应力:熔体在压力下凝固、两件被压紧、治具约束件的形状,这些都会把应力锁进件里。出厂时看不出来,遇到温循或者化学接触才发作。
减少残余应力的做法都在工艺上:降低焊接压力(力越大锁进去的应力越多)、延长保压(让熔体在力的作用下慢慢凝固,而不是撤力后自由收缩)、降低接头过盈(过盈大则侧壁长期被撑开)、治具不要过约束(件被强行掰正,松开后应力还在)。
这四条对结构件影响不大,对长期密封件影响很大。
验证方案该怎么写
只测下线状态是不够的。一个像样的验证方案至少包含三段:
初始态。焊后逐件检漏,记录泄漏率分布,同时留存工艺数据。
老化后。按产品的实际使用条件做温循、振动、介质浸泡或湿热,做完之后复测泄漏率,看分布整体移动了多少、有多少件越界。关注的是分布的漂移,不只是有没有超标。
破坏性检查。取老化后的件剖切,看熔合带有没有出现新的不连续,看应力开裂的起始位置。这一步能告诉你失效机理,而检漏数据只能告诉你结果。
设计上能做的
把焊缝安排在应力小的位置。避开装配受力路径、避开温度梯度大的位置。
转角加大圆角。既是熔体流动的需要,也是降低应力集中的需要。
密封与固定分开。结构复杂或者材料不相容时,用焊接或铆点负责固定,密封交给密封圈。密封圈的长期性能有成熟数据,比一条边缘的焊缝可预测。
材料要和介质相容。这一条在选材阶段定,工艺补不回来。
产线上的对应动作
长期可靠性靠的是一致性,而一致性靠监控。逐件记录能量、功率、焊后高度并设上下限,把边缘件在下线前就挑出来,而不是等它在客户那里失效。
应力开裂的机理、接头设计与相容性在技术资料页的手册里。保压控制、压力设定与逐件监控见超声波焊接机页面。
把使用环境、介质与验证要求发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。