
IP 防护等级怎么落到焊接工艺上
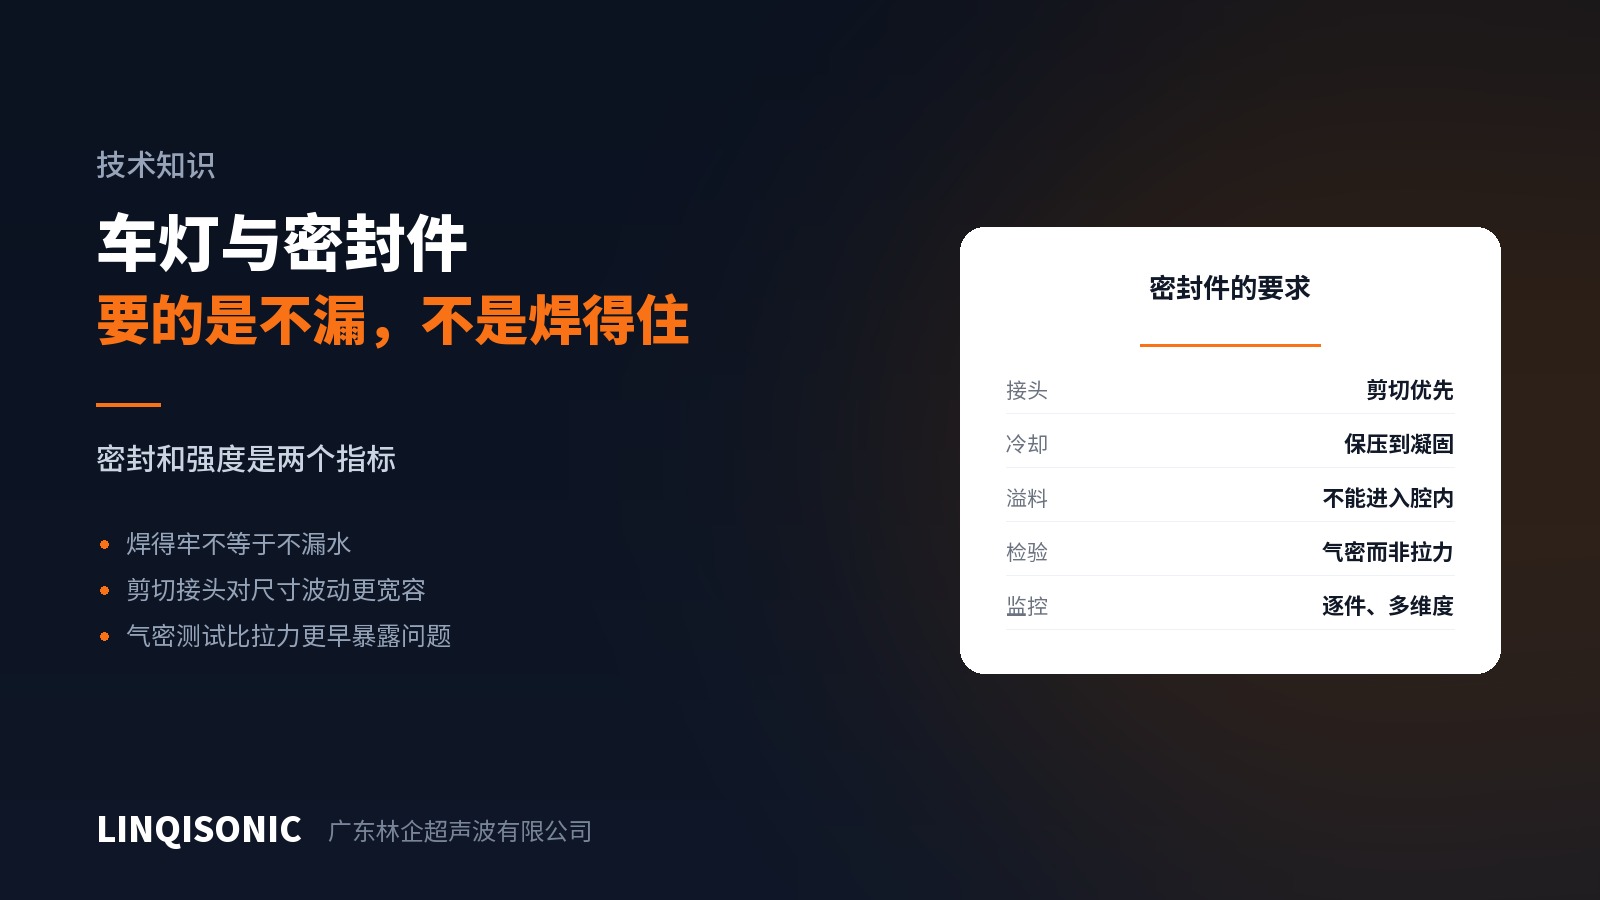
客户给一句「这个壳要做 IP67」,工艺这边要做的第一件事不是调参数,是把这句话翻译成焊缝上的具体要求。
IP 代码说的是什么
IP 后面两位数字,第一位是防固体异物(含防尘),第二位是防水,试验方法和条件定义在 IEC 60529 里。
常见的两个:IP67 的第二位 7 对应「短时浸水」,试验是在规定水深和规定时间内浸泡;IP68 的 8 对应「持续浸水」,具体的深度和时间由制造商与用户约定,不是一个固定值——这一点常被误解,IP68 之间不能简单互相比较。
注意 IP 试验是整机的型式试验,不是焊缝的检验方法。产线上不可能每件都做浸水试验,所以必须找一个能逐件做、又能与型式试验结果对应的产线判据。
翻译成产线判据
常规做法是三步:
一、做型式试验,建立对应关系。取一批件,先做产线检漏(通常是压差衰减法)记录泄漏率,再按 IEC 60529 的条件做浸水试验,看在什么泄漏率以下能稳定通过。
二、把产线判据定在有余量的位置。不要卡在刚好通过的那个值上,要留出老化、温循和批次波动的余量。
三、逐件检漏,用工艺数据兜底。压差法逐件做,同时记录每件的能量、功率、焊后高度,与检漏结果对照,把监控限值收在最敏感的那个维度上。
焊缝上要保证什么
防水的本质是熔合带必须连续。一处不连续就是一条路径,长度再短也漏。所以:
接头选剪切式,配合面上形成连续熔合带,过盈本身再提供一层机械密封。
转角必须加大圆角。熔体在尖角处流动不畅,容易留下不连续,矩形壳体的四个角是最常见的漏点。
焊缝不要跨过壁厚突变处。那里的收缩条件不同,是常见的泄漏位置。
保压要够。凝固时的收缩若无力补偿,会在接头内部留下微观通道。
法兰要有足够刚度。软的法兰在焊接时挠曲,焊缝上的贴合沿长度变化。
防尘那一位也别忘
第一位数字对应防固体异物。焊接工艺在这里能贡献的是不要自己制造异物:溢料方向控制好,不要让碎屑进入腔体;治具和工位保持清洁;焊头磨损产生的颗粒要能被抽走。
电子件尤其要注意,腔体内的溢料碎屑在振动环境下会移动,最后可能落到不该落的地方。
还有材料这一层
密封不只是焊缝的事。壳体材料本身对水汽有透过率,长期封闭的腔体即使焊缝完好,内部湿度也会缓慢变化。要求严格的产品会在腔体内放干燥剂或者选透过率低的材料——这属于材料与结构设计,不是焊接工艺能解决的。
接头设计、转角处理与密封结构在技术资料页。保压控制与逐件监控见超声波焊接机页面。
把 IP 等级要求、腔体容积与图纸发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。