
密封件的检漏方法与判据怎么定
「这个件要做气密」——然后拿去水里冒泡看一眼,这是最常见的做法,也是最容易给错结论的做法。
先把判据算出来
泄漏率的常用单位是 Pa·m³/s(帕·立方米每秒),也有用 sccm(标准立方厘米每分钟)或 mbar·L/s 的。三者之间可以换算,重要的是先确定产品到底允许漏多少。
这个数由使用场景决定:腔体容积多大、允许多长时间内压力变化多少、介质是气还是液、工作温度范围多宽。举个思路:一个封闭腔体如果要求三年内内部湿度不显著上升,允许的泄漏率会比一个只要求出厂不冒泡的件严格好几个数量级。
判据定不出来,检测方法就选不对。很多项目跳过这一步,直接选了水浸,结果是漏的件照样出货。
三类方法,灵敏度差几个数量级
水浸目视法。给件充气后浸入水中看气泡。设备便宜、直观,但灵敏度最低,通常只能发现比较大的泄漏;判读依赖人眼和操作手法,重复性差;件泡过水之后还要干燥,不适合精密件和电子件。它适合做粗筛,不适合做终检判据。
压差衰减法。把件充压到设定值,隔离气源,测一段时间内的压力下降。这是产线上最常用的方法:可自动化、逐件做、有数值输出。灵敏度取决于腔体容积、测试压力、保压时间和传感器分辨率——腔体越大,同样的泄漏引起的压降越小,越难测。大腔体件用压差法要延长测试时间,直接影响节拍。
示踪气体法。用氦气或氢氮混合气做示踪,配质谱或专用检漏仪。灵敏度最高,能到压差法达不到的量级,而且不受腔体容积影响那么大。代价是设备贵、有气体成本、节拍慢,通常用在高要求产品或者抽检环节。
焊接工艺上对应什么
密封失效看的是有没有一条连续的泄漏路径,不是拉力够不够。一个能通过拉力测试的接头,只要熔合带上有一处不连续,就漏。
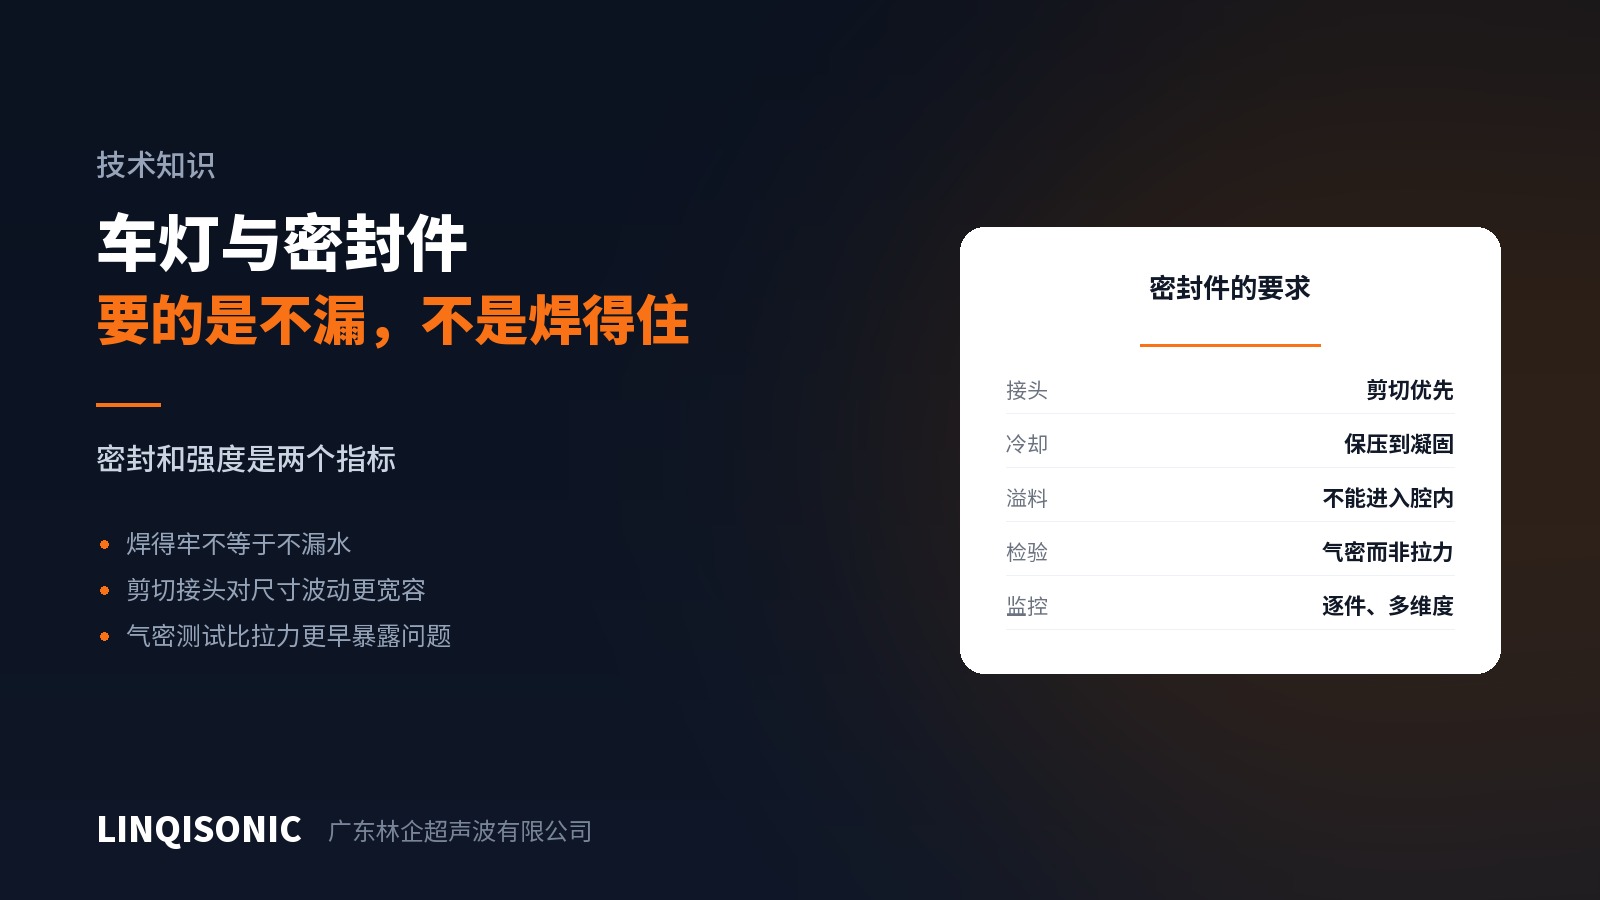
所以密封件的工艺要点与结构件不同:
接头优先剪切式。能量导向器的密封依赖熔体填满整条焊缝,任一处熔料不足就是漏点;剪切接头靠配合面上连续的熔合带密封,过盈配合本身还提供一层机械密封,熔合稍有不足还有第二道防线。
保压必须够。这是密封件上最容易被省掉的一项。超声停止时熔合区还是液态,力必须保持到凝固完成,否则收缩留下微观通道——小到剖切都看不见,但大到足以漏。
不要过压。压力过大把熔体挤出接头,反而在原处留下不连续。
用能量或深度模式。时间模式不补偿来料波动,密封件的窗口吃不下这种波动。
控制溢料方向。溢料跑进密封面会顶开配合,跑进流道是异物。溢料槽的位置在图纸阶段定。
逐件检,不要抽检
密封失效是随机分布的,抽检会漏。密封件应当逐件检漏,并且把工艺数据和检漏结果对起来:记录每件的能量、功率、焊后高度,跟检漏结果比对,看哪一个维度对泄漏最敏感,然后把监控限值收紧在那个维度上。
这样做的价值是把事后检验往前挪:监控数据先报警,而不是等检漏工位发现。
还有一条
出厂时不漏,不等于用一年还不漏。温循、振动、介质浸泡、湿热都会让边缘的接头失效。验证方案里应该包含老化之后的复测,而不只是下线即测。
接头形式与密封设计在技术资料页的接头设计指南里。保压控制、能量与深度模式、逐件过程监控见超声波焊接机页面。
把腔体容积、允许泄漏率与图纸发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。