
PEI 与 PSU/PPSU:透明的高温料怎么焊
PEI、PSU、PPSU 出现在医疗器械、实验器材、航空内饰和电子件上,选它们是为了耐高温、可反复灭菌、透明或半透明。
好消息:它们是无定形的
和 PEEK、PPS 那些半结晶高温料不同,PEI 和砜类是无定形的,没有尖锐的熔点,软化区相对宽。从熔合的机理上讲,它们比 PEEK 好对付,工艺窗口不至于窄到极端。
但门槛高:玻璃化温度在两百度上下,要把界面推到能流动的状态,需要的能量密度明显高于 ABS、PC 这些常规无定形料。振幅是第一个变量,不是最后一个。
难点在别处
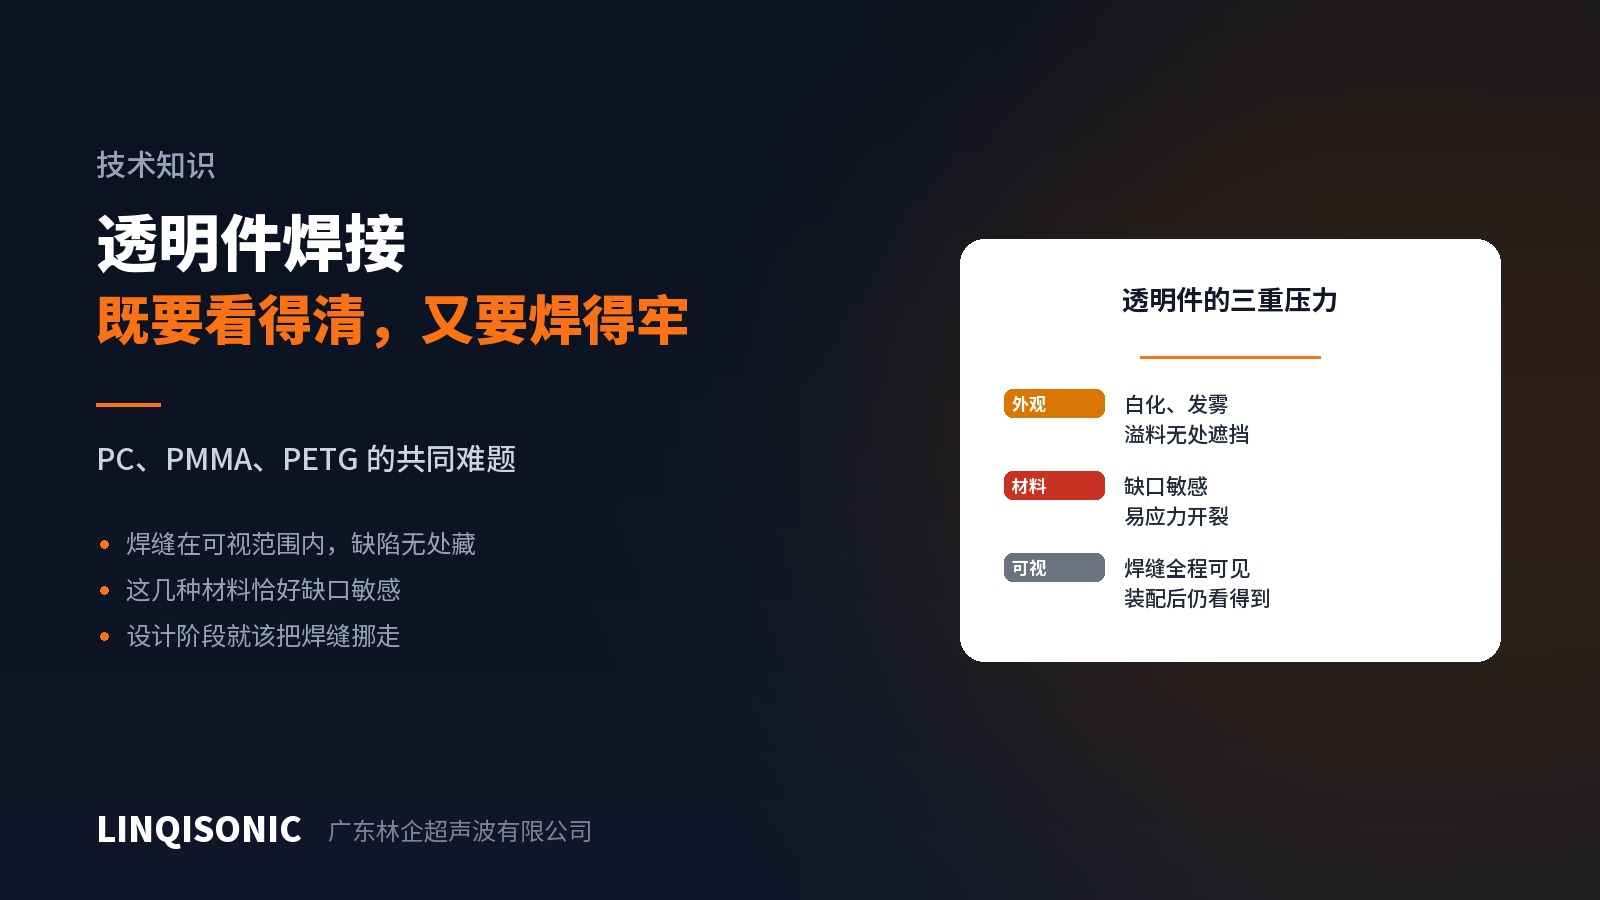
缺口敏感。这几种料韧性不差,但对应力集中依然敏感,尤其是 PEI。接头上的尖角、治具的硬定位点、过大的过盈量都要避免。倒圆、软垫、过盈取下限,三条一起做。
透明件的外观。透明或半透明意味着焊缝藏不住,白化、发雾、气泡全部可见。焊头工作面必须抛光,接触点尽量放到非可视面,溢料要有槽收。
残余应力加化学接触。这几种料在医疗场景里会接触消毒剂、清洁剂,在实验场景里会接触溶剂。焊接留下的残余应力加上化学接触,是应力开裂的经典配方。降低焊接压力、延长保压来减应力,同时确认接触的化学品是否相容。
灭菌之后还要撑得住
这是这几种材料独有的一条,也是最容易漏掉的。验证不能只做焊后即时的强度,要做灭菌之后的强度。
高压蒸汽反复循环、伽马辐照、环氧乙烷,各自对材料的影响不同:辐照会让某些树脂变脆,蒸汽循环相当于反复的热应力,环氧乙烷则带来残留问题。焊缝处的材料状态与母材不同,往往是先失效的地方。
所以验证方案里应该包含:焊后即时强度、规定次数灭菌循环之后的强度、以及密封件在灭菌后的气密测试。
做法小结
振幅给足,能量或深度模式,不要用时间模式;接头优先剪切式,过盈取下限,转角倒圆;焊头抛光,接触点避开可视面;保压加长,减少残余应力;治具用软接触,避免硬点压出微裂。
另外这几种料的价格不低,试焊件的成本要算进项目预算里。参数必须靠试焊确定,件的几何、壁厚、透明度要求都会改变结果。
一句提醒
市面上有人给「通用的高温料焊接参数」,对这类材料要保持警惕。真实数值取决于牌号、壁厚、接头形式和治具状态,只能试出来。先试焊,再定参数,然后用过程监控锁住,这是唯一可靠的路径。
各材料的难易评分、相容性矩阵与缺口敏感性在技术资料页。振幅范围、保压控制与多维监控见超声波焊接机页面。
把牌号、灭菌方式与图纸发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。