
PE 比 PP 更难焊,难在哪
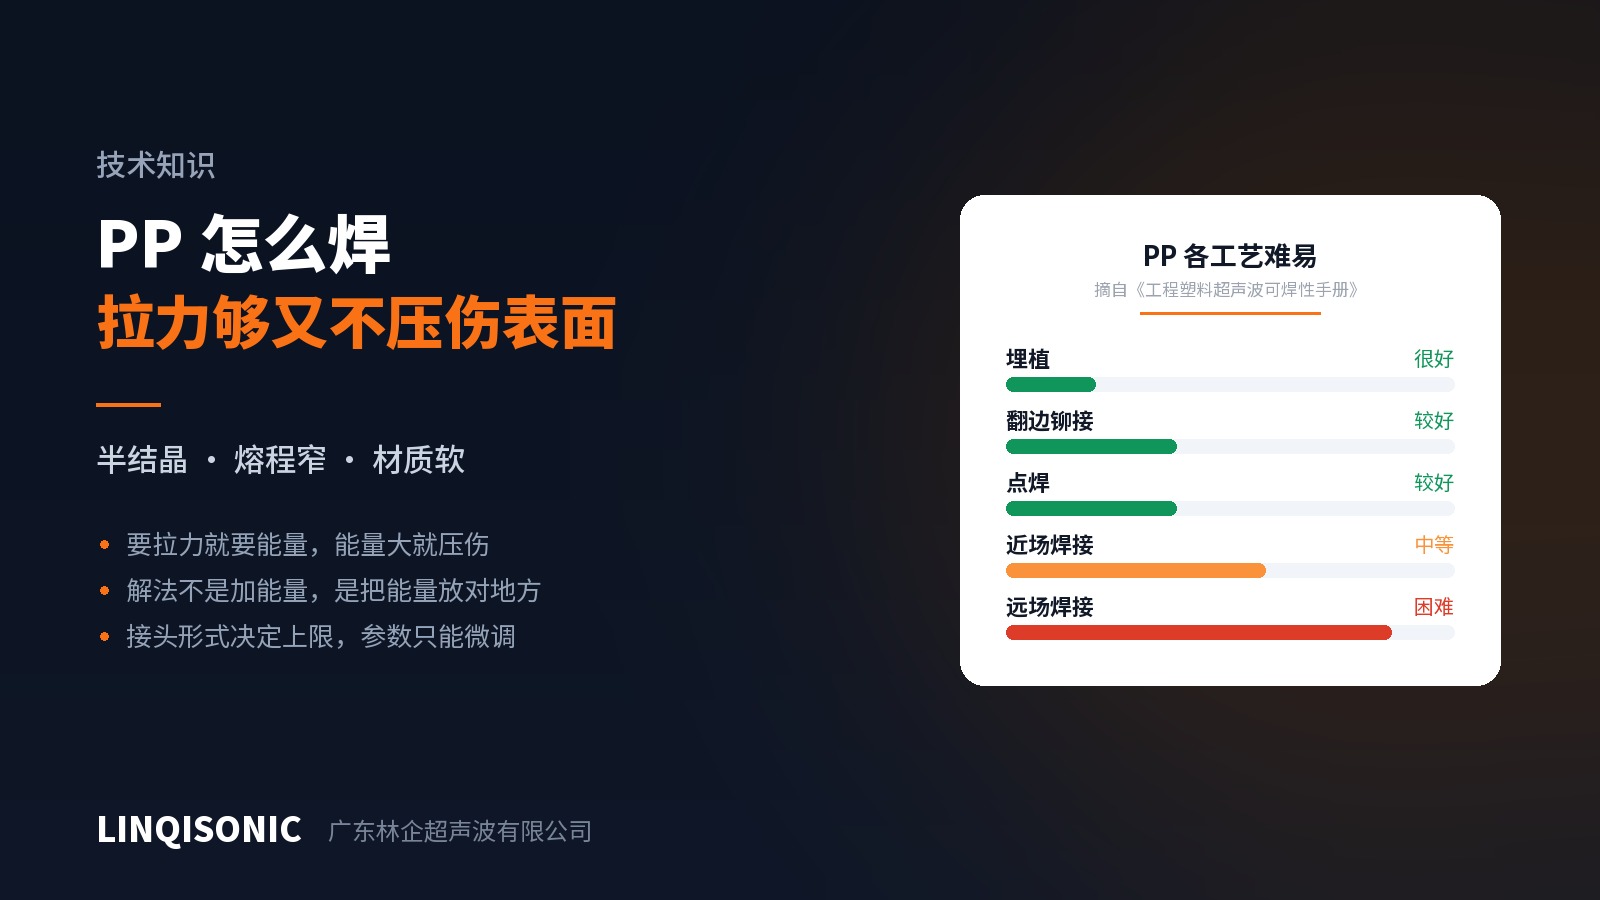
PP 已经算是难焊的一类,PE 比它更难。同为聚烯烃,差别值得说清楚。
三条叠在一起
结晶度更高。PE 尤其是 HDPE 的结晶度高于 PP,熔程更窄,熔化需要吸收更多热量去破坏晶格。同样的接头,PE 需要更高的能量密度。
模量更低。PE 比 PP 软,焊接力一上件本身先变形。你以为在给界面加压,实际上位移被材料的弹性变形吃掉了。LDPE 更明显。
内耗大、传声差。聚烯烃的分子链活动性高,声波在里面衰减快。PE 的远场焊接基本不成立,焊头必须压在焊缝附近。
怎么做
一律按近场设计。这是第一条也是最重要的一条,在图纸阶段定。焊头够不到焊缝附近的设计,后面再怎么调都救不回来。
接头用剪切式。能量导向器靠尖端瞬间熔化再流出,PE 的窄熔程让这个瞬间难以复现。剪切接头靠侧壁过盈持续摩擦,熔化沿配合面渐进推进,可控得多。
振幅要给足。半结晶料要额外的热量去破坏结晶结构,PE 更甚。振幅不足时延长时间毫无意义,热量只会往本体扩散。
治具要贴合托住。PE 软,支撑不到位就下沉,焊缝上的实际压力沿长度不均。型腔要跟着件的轮廓走,用形状托住而不是几个点顶住。
保压要长。PE 收缩大,力必须保持到熔合区真正凝固,否则内部留空隙,密封件先漏。
埋植和铆点反而好用
在可焊性评分里,PE 和 PP 的焊接评分不高,但埋植评分很好。原因是埋植不要求两侧熔合,只要求树脂熔化后回填到滚花里,这对聚烯烃来说容易得多。
铆点同理:被锁住的一方不参与熔合,所以不要求相容。PE 件要连接金属、PCB 或者其他不相容的塑料,铆点是干净的解法。
所以遇到 PE 件的连接需求,先别默认焊接,先看铆点或埋植加螺钉是不是更合适。
相容性
PE 和 PP 之间不能焊。两者都是聚烯烃,看着像亲戚,但熔点和分子结构不同,界面上做不出连续的结合。设计上把 PE 件和 PP 件焊到一起,是常见的错误。
PE 只和 PE 焊,而且 HDPE、LDPE、LLDPE 之间也要看具体牌号,跨密度的组合要试过才算数。
各材料在焊接、铆接、埋植、点焊四类工艺上的难易评分与相容性矩阵,在技术资料页。振幅范围、保压控制与治具配置见超声波焊接机页面。
把牌号、密度与图纸发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。