
超声波焊接技术手册免费下载(5 本 68 页)
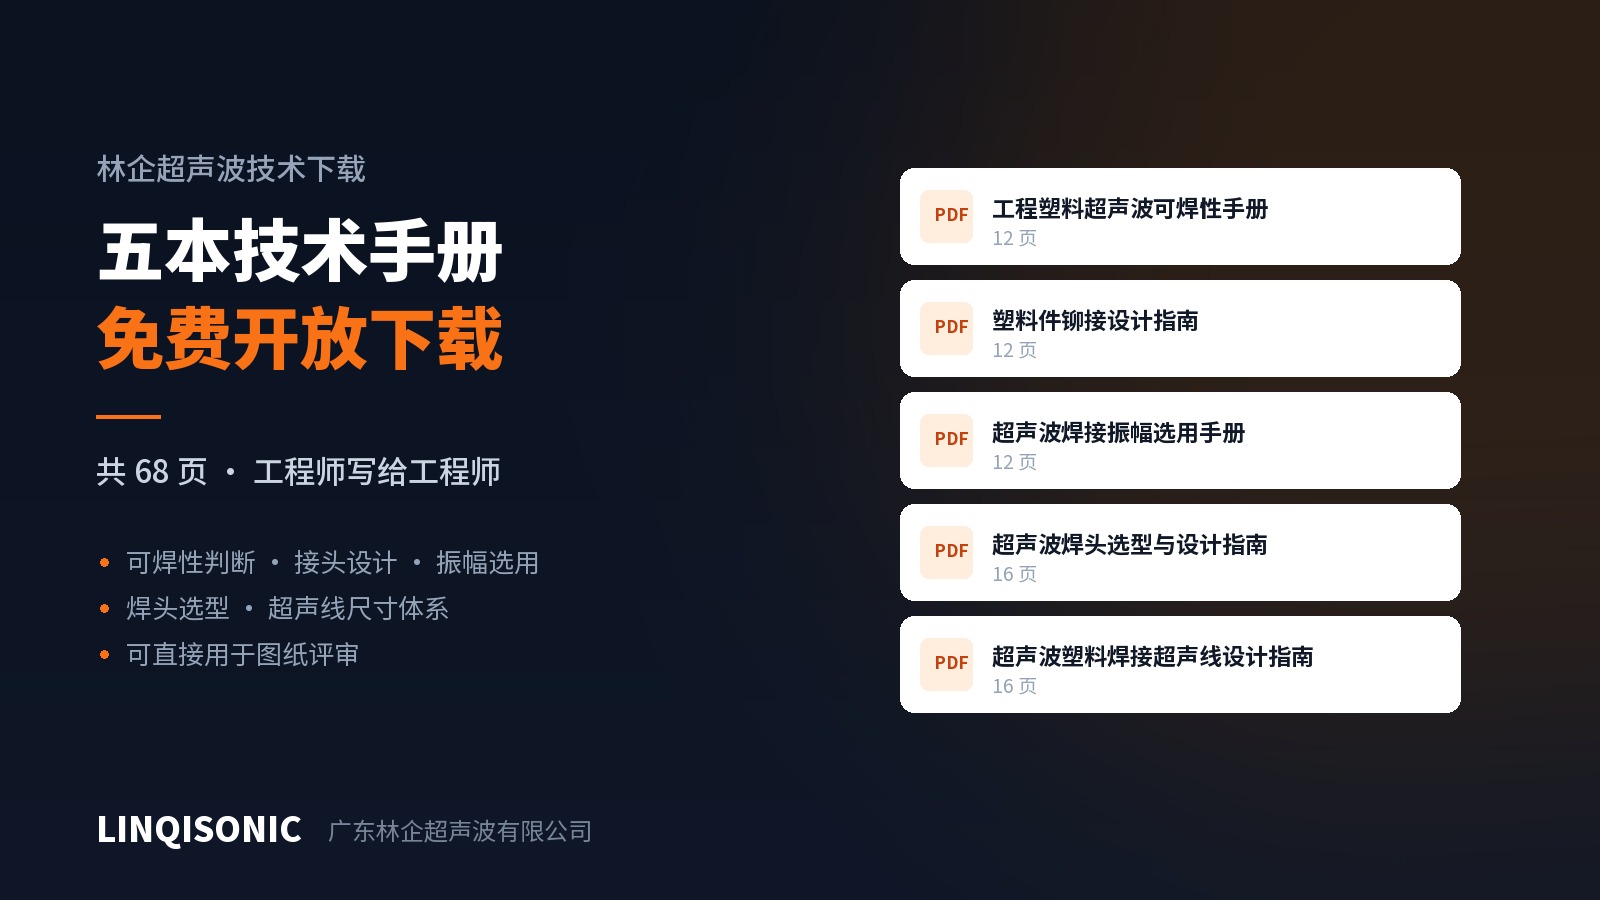
广东东莞——广东林企超声波有限公司(LINQISONIC)已在官网技术下载专区开放五本超声波焊接技术手册,合计 68 页,内容覆盖工程塑料可焊性判断、铆接接头设计、振幅选用、焊头选型与超声线尺寸设计。资料为 PDF 格式,填写联系方式即可下载。
为什么做这套资料
超声波焊接的多数问题,出现在设备进厂之前。
零件的材料牌号、接头形式、壁厚分布在图纸阶段就已确定,而这些决定了后续能不能焊、要多大功率、良率会稳定在什么水平。等模具开完、样件送来才发现材料组合不可焊,改动的代价往往是整套模具。
但工程师在设计阶段能查到的中文资料并不多。多数厂商提供的是产品样本,回答"我们有什么设备",而不是"你的件该怎么设计"。这五本手册想补的正是后一块。
五本各自回答什么问题
《工程塑料超声波可焊性手册》(12 页)
回答最前面那个问题:这个料到底能不能焊。手册按近场焊接、远场焊接、翻边铆接、埋植、点焊五种工艺,分别给出常用工程塑料的难易评级,并说明玻纤、阻燃剂、色粉、回料、脱模剂各自会把结果推向哪一边。手册中另有异种材料相容性对照——哪些组合能焊、哪些只能部分相容、哪些无论如何都焊不到一起。
《塑料件铆接设计指南》(12 页)
铆接柱的成型头有七种形式,每一种对应不同的柱径范围、抗拔力和外观要求。手册给出各形式的完整尺寸公式与适用边界,并解释了一个常被忽略的问题:为什么按公式算出来的体积应当略小于柱子的实际体积,以及哪一种形式是例外。
《超声波焊接振幅选用手册》(12 页)
振幅是超声波焊接里最容易被"凭感觉"设定的参数。手册说明不同材料族对振幅的需求差异,以及为什么玻纤增强料必须提高振幅——纤维会衰减声波传递,振幅不足时表面已经过热而界面尚未熔合。以 PC 加 30% 玻纤为例,20kHz 下建议振幅区间为 70~100μm,比未增强的同种材料明显偏高。
《超声波焊头选型与设计指南》(16 页)
焊头是把电能转换成机械振动之后、真正接触工件的那一段。手册讲材料选择(钛合金、铝合金、钢各自的适用场合)、增益与形状的关系、大尺寸焊头的振幅均匀性问题,以及什么情况下必须做有限元分析而不能靠经验放大。
《超声波塑料焊接超声线设计指南》(16 页)
超声线(能量导向器)是决定焊接质量的关键几何特征。手册给出八种接头形式的完整尺寸体系——导向器高度与壁厚的比例关系、夹角选择、焊深、过盈量随零件尺寸的分档,以及每个数值背后的取值理由。附有设计评审检查表与问题排查矩阵。
这些资料是怎么写出来的
五本手册的内容基于公司多年的实际工艺积累与工程数据整理,图表由内部重新绘制,尺寸公式经过体积守恒等交叉校验。手册不含具体机型信息,是设计阶段的通用参考,与选用哪家设备无关。
需要说明的是,手册给出的是判断框架与取值范围,不能替代打样验证。材料批次差异、色粉配比、模具状态都会影响最终结果,关键零件仍建议送样试焊。
如何获取
五本手册均可在官网 技术下载 页面获取,填写称呼、手机号与公司名称后即可下载。
同一页面另有八个行业的应用资料,覆盖汽车、电子电器、新能源、医疗、包装、无纺布与纺织、家居日用、食品切割,按行业列出典型零件与各自的质量要求。
这些资料讨论的是设计原则,与用哪家设备无关。设备方面的机型与参数,在超声波焊接机产品中心。
对具体零件的可焊性有疑问,可通过官网在线技术顾问咨询,或直接把图纸发至 1427498429@qq.com,也可致电 0769-82029510 / 13760010932。