
无纺布超声波滚焊:花轮、线速度与压力
连续走料的产品——口罩、湿巾包装、卫生材料、过滤袋——不能一件一件停下来焊,用的是超声波滚焊:材料从固定的焊头和转动的花轮之间连续通过。
那些点阵不是装饰
无纺布产品上常见的菱形、圆点、条纹压花,很多人以为是花样。实际上那是花轮上凸点的印子,凸点在哪里,焊点就在哪里。
凸点的作用和塑料焊接里的能量导向器一样:把能量集中到有限的接触点上。如果花轮是完全光滑的,能量会摊在整个面上,既焊不牢,又会把整片布压硬压透。
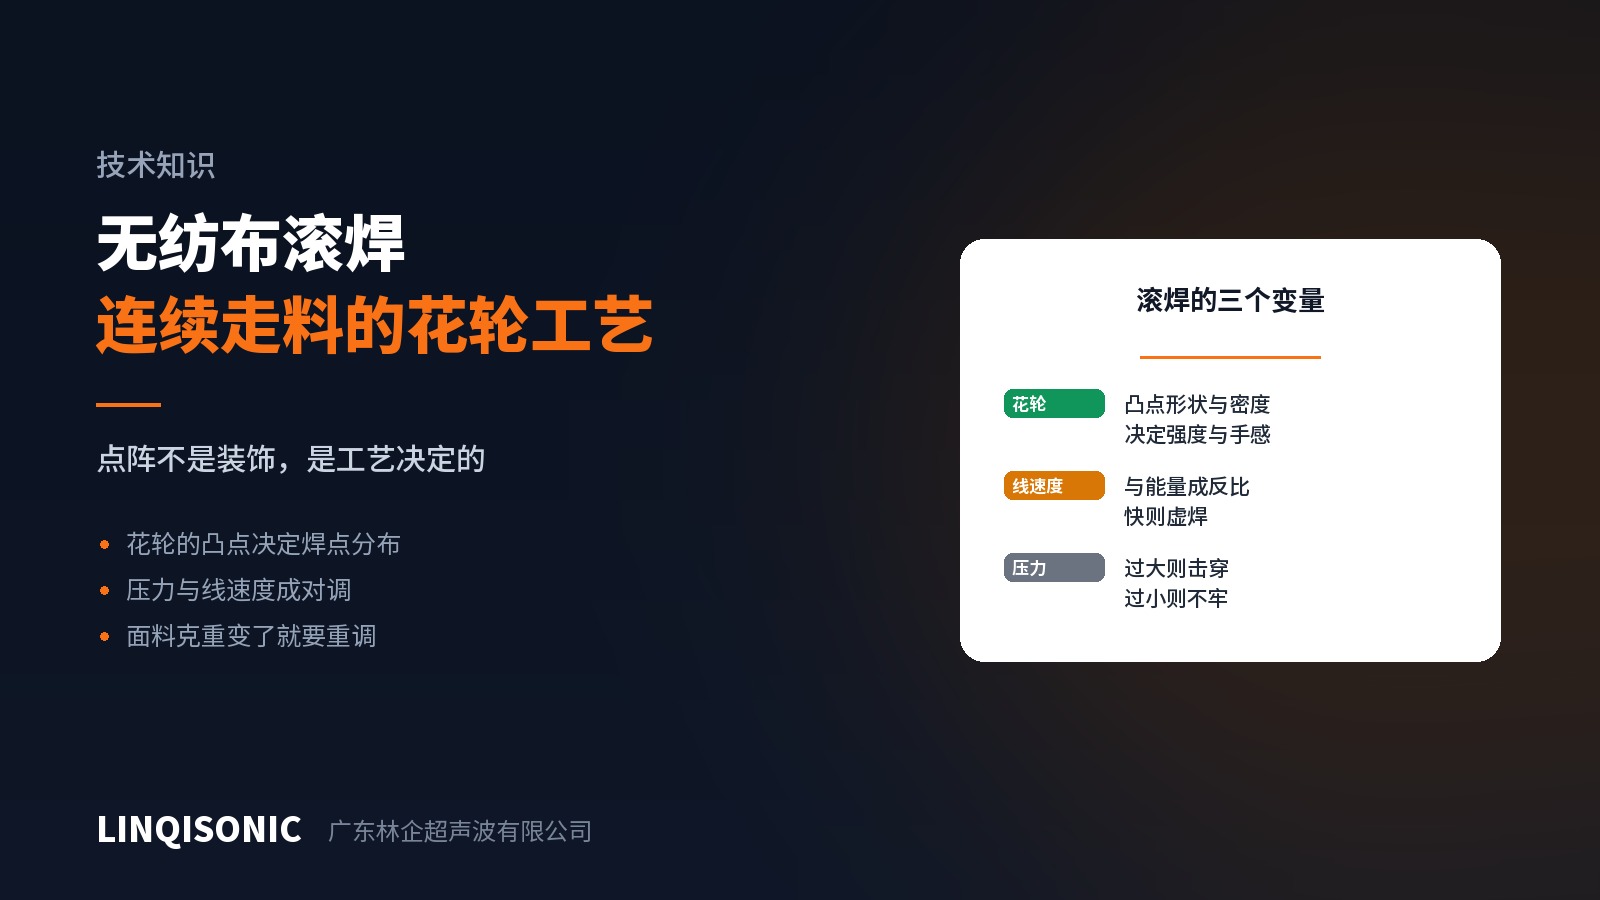
凸点密一些——焊点多,强度高,但面料整体变硬、透气性下降。
凸点疏一些——手感软、透气好,但强度低。
所以花轮的选择是强度和手感之间的取舍,做口罩耳带和做过滤袋侧封用的花轮完全不同。
线速度与能量是一对
滚焊没有"焊接时间"这个参数,取而代之的是线速度——材料通过焊接区的速度决定了每一点接受能量的时长。
速度快=每点受能少=容易虚焊。
速度慢=每点受能多=容易烧穿、发硬、发黄。
所以提产能不能只是把速度调上去,速度改了,振幅和压力都要跟着重新配。这是滚焊调机最容易出问题的地方——为了赶产量单独把速度提上去,结果一批货的封边全部不牢。
压力的作用
滚焊的压力由焊头与花轮之间的间隙和压紧机构决定。压力过大,凸点直接把布压穿,出现破洞;压力过小,接触不实,能量传不进去。
而且压力在整个幅宽上必须均匀。花轮与焊头不平行时,一边焊得好一边焊不上,这在宽幅材料上是最常见的故障。
面料一变,全部要重调
无纺布的克重、纤维成分、层数任何一项变了,参数都要重新验证。
特别注意纤维成分:PP 无纺布和 PET 无纺布的软化温度不同,参数不能通用。多层复合材料如果各层材料不同,还要考虑相容性——不相容的层之间焊不上,只是被压在一起。
混纺材料里如果含有不熔的天然纤维(棉、粘胶),比例高到一定程度就焊不牢了,因为界面上可参与熔合的热塑性成分不够。这是材料决定的,不是调参数能解决的。
日常检查
看压花清晰度。和金属焊接看压痕同理——花纹模糊说明花轮磨损或者压力不足。
做剥离测试。抽样撕开封边,看是纤维被撕断(焊牢了)还是沿焊缝整齐分开(只是压合)。
查幅宽两端。中间好两边差是最典型的平行度问题,抽检时不要只抽中间。
花轮定期清理。凸点之间会积纤维和熔融残留,积多了等于凸点变矮。
滚焊设备的频率、幅宽与花轮配置见超声波焊接机产品中心。有连续走料的焊接需求,把面料成分、克重、幅宽和线速度要求发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。