
金属超声波焊接的三种典型缺陷
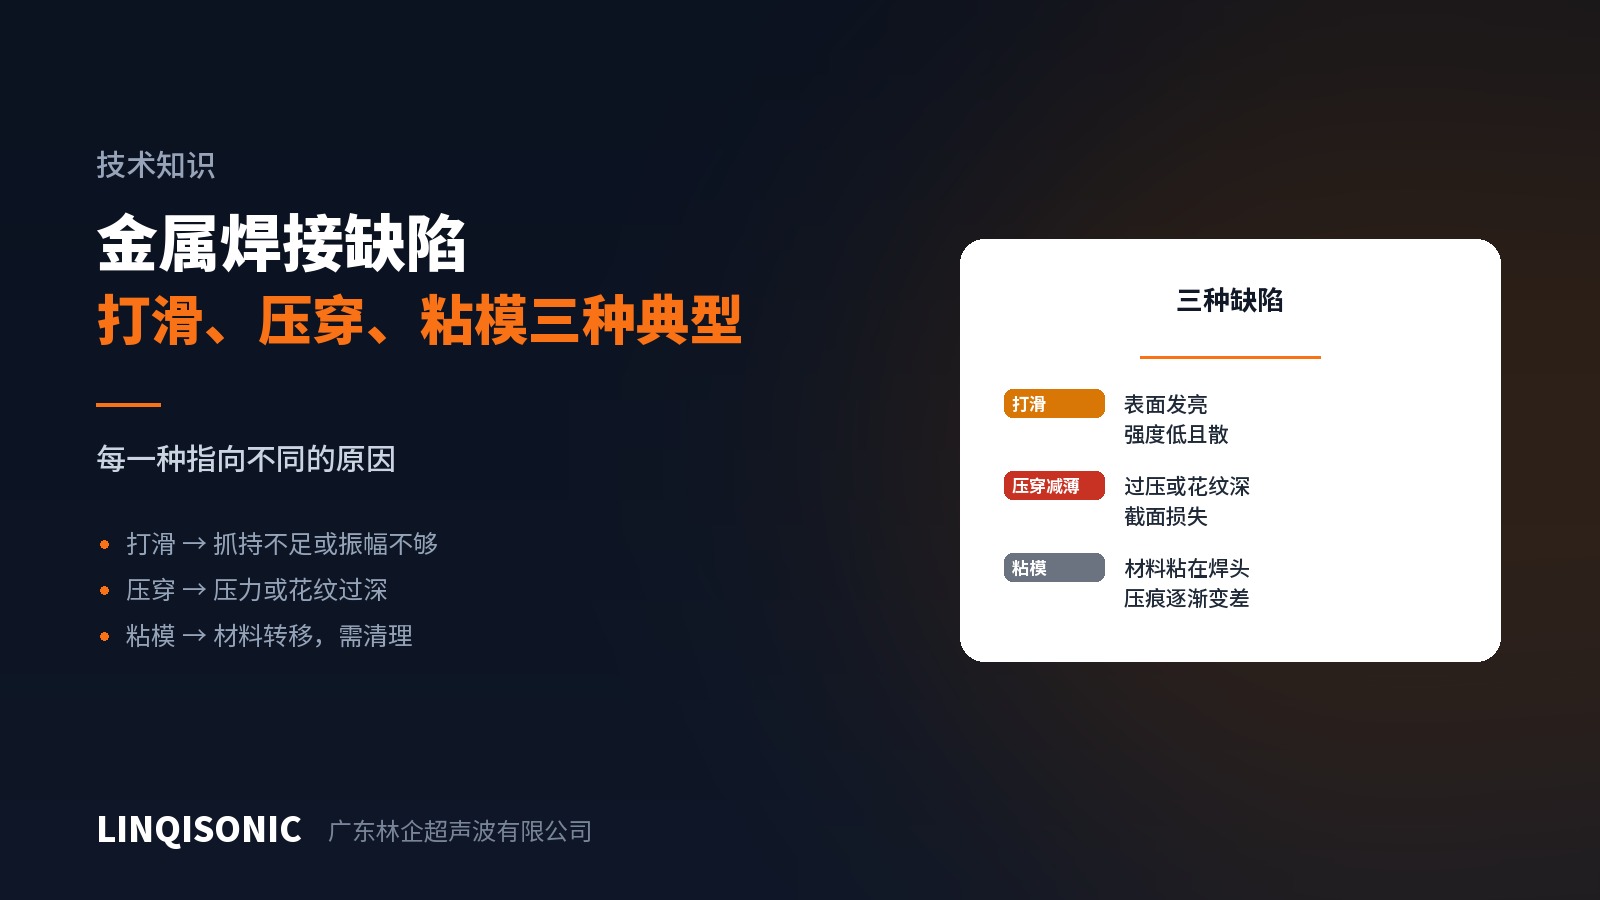
金属超声波焊接的缺陷不像塑料那样藏在里面,多数在工件表面上就能看出来。认清特征,处理方向就很明确。
一、打滑
特征:工件表面被磨得发亮,压痕纹路模糊或者只有局部有纹路,焊接强度低而且离散度大,焊头容易发热。
原因:剪切位移没有传进工件,能量消耗在焊头与工件之间。
具体来源有几个:花纹磨损(最常见)、压力不足(咬不住)、振幅不足(推不动)、工件表面有油或涂层(打滑层)、下模抓持不足(下层跟着一起动)。
处理顺序:先看模具花纹的压痕清晰度,再查压力和表面清洁度,最后才调振幅。多数打滑问题在第一步就能解决。
二、压穿与减薄
特征:工件被压出过深的痕,薄件甚至被压破;导体截面明显变薄,电阻上升;焊点周围有材料被挤出。
原因:压力过大、花纹过深、能量过量导致材料过度塑性流动,或者时间过长。
处理:降低压力、检查花纹深度是否与工件厚度匹配、缩短时间。注意压穿和打滑的处理方向相反——一个要降压力,一个要加压力,所以判断必须先做对。
如果既有打滑又有压穿的迹象,说明压力落在了一个尴尬的位置或者压力分布不均,这时要查平行度和模具状态,而不是继续在压力上试。
三、粘模
特征:工件材料转移粘附在焊头或下模的花纹上。铝件尤其容易。粘附积累之后,花纹被填平,压痕逐渐变差,最后表现成打滑。
原因:金属超声波焊接的机理本身就是让新鲜金属直接接触形成结合——工件与模具之间发生同样的事就是粘模。软金属、能量过量、模具表面处理不当都会加剧。
处理:定期清理花纹沟槽,用软刷和适当清洁剂,不要刮伤纹面;适当降低能量;模具做表面处理提高抗粘附能力。
粘模是要按周期主动清理的项目,不是等出问题再说。它的隐蔽之处在于早期完全看不出来,等到影响焊接质量时,中间已经过了不少件。
怎么快速定位
拿一个不良件,看三处:
工件上的压痕——纹路清晰说明抓持正常;模糊或发亮说明打滑;过深说明压力或花纹问题。
模具的花纹——有磨损?有粘附?沟槽里塞满了?
断面——结合区连续说明工艺没问题,是别的环节;结合区呈斑块状说明压力或平行度有问题。
预防比处理有效
这三类缺陷的共同点是渐进发展,不会突然发生。所以最有效的办法是把日常检查做起来:每班看压痕、定期清理花纹、记录累计产量、按产量换模具。
再加上过程监控——对能量、功率、焊后高度设上下限,打滑和压穿在数据上都有特征,能在缺陷成批之前抓出来。
各机型的监控能力与模具配置见超声波焊接机产品中心。有金属焊接缺陷需要分析,把压痕照片、断面和过程数据发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。