
铜排与大截面导体的超声波焊接
新能源汽车、储能系统里的铜排连接、大截面线缆端接,用超声波焊接的好处很明确:不熔化母材、没有焊料、接触电阻低、热影响区小。
但它对设备的要求比普通线束焊接高一个量级。
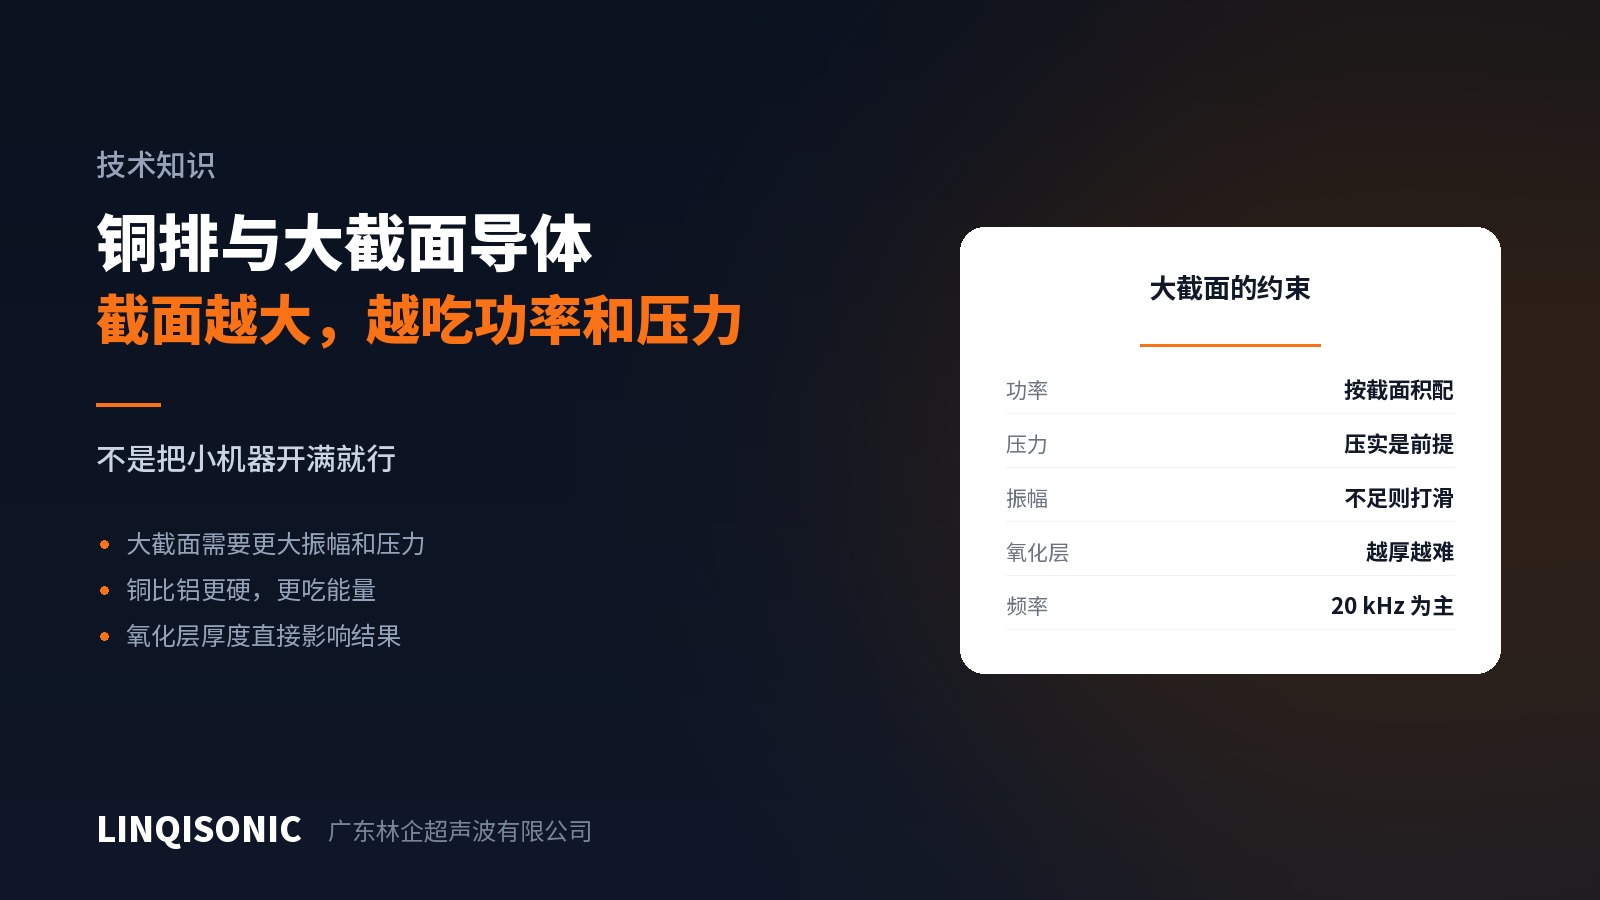
截面积决定功率
金属超声波焊接要在整个接触面上产生足够的剪切位移,把氧化层碾碎。面积翻倍,需要的能量大致也要跟着上去。
常见的误区是拿一台做线束的小机器去焊铜排,把参数拉满,结果是:能量输不进去、焊头打滑、表面磨得发亮、接头一掰就开。这不是参数问题,是设备能力不够。
大截面必须按截面积选功率。这一步在选型阶段就要算清楚。
压力同样要跟上
大面积接触意味着需要更大的总压力才能达到同样的接触压强。压力不足时,接触面上有的地方压实了有的地方没有,结合区呈斑块状分布,电阻和强度都不稳定。
而压力上去之后,机架刚性也成了约束——机头在大压力下变形,焊头与工件的平行度就保不住。大截面设备的机架不是"看起来结实"就行的。
铜和铝的差别
铜——硬度高、导热快,需要更大的振幅和压力才能启动结合。铜的氧化层相对致密。
铝——软、容易变形,参数比铜温和。但铝表面的氧化层非常稳定而且生成快,刚打磨干净的铝表面几分钟内就会重新氧化。好在超声波焊接的机理本身就是碾碎氧化层,所以铝的超声波焊接反而比熔焊容易。
铜铝异种——超声波焊接是这个组合少数可行的连接方式之一,因为不熔化就不会形成脆性金属间化合物。参数要在两种材料的窗口交集里找,通常比同种材料窄。
氧化层与表面状态
氧化层厚度直接影响需要的能量。同一批工件,放置时间不同、存放环境不同,氧化程度就不同,焊接结果会跟着波动。
实务上:控制来料的存放时间和环境,比事后调参数有效。如果工件表面有油、有涂层、有电镀层,要在工艺规划阶段就说清楚——镀层的存在会明显改变焊接行为。
怎么验证
接触电阻。大电流应用里这是最关键的指标,而且可以全检。
拉力/剪切。按实际受力方向做。
剖切金相。看结合区的连续性和有没有裂纹、空洞。定期做。
温升试验。通额定电流看接头温升,这是最贴近实际工况的验证。
频率
大截面导体焊接以 20kHz 为主——低频可用功率大、焊接面积上限高,正好对上大截面的需求。30 到 40kHz 用于小截面和精密场合。
功率配置、压力范围与机架刚性相关的机型选择,见超声波焊接机产品中心。有铜排或大截面导体要评估,把材料、截面积、层数和接头形式发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。