
PET 和 PBT:同族材料,焊起来不一样
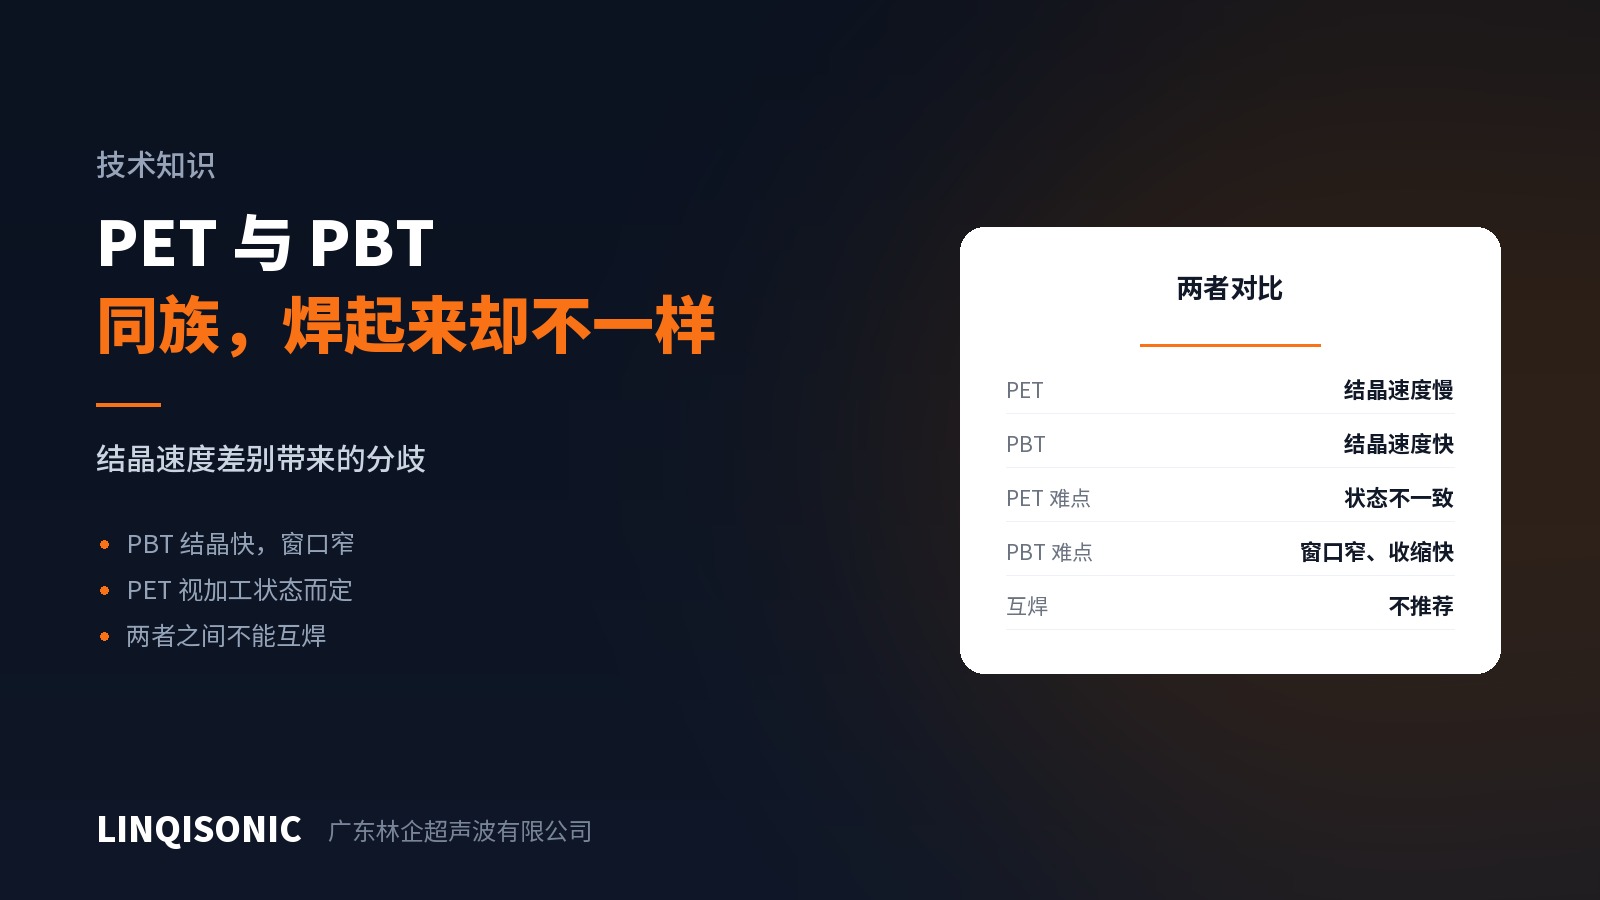
PET 和 PBT 都是聚酯,化学结构相近,很多人以为焊接行为也差不多。实际差别不小,而差别的根源是结晶速度。
PBT:结晶快,窗口窄
PBT 的结晶速度很快。熔体一旦离开熔融温度,很快就凝固结晶。这对超声波焊接意味着:
熔体存续时间短。界面熔融之后必须迅速完成结合,慢一点熔体就凝了。所以 PBT 对保压的及时性要求高——振动停止后压力必须立刻跟上,不能有间隙。
窗口窄。和 POM 类似,欠焊和过焊之间余量小。用能量模式或深度模式,不要用时间模式。
收缩明显。结晶带来体积收缩,保压不足会留下内部缩孔。
PBT 常用于连接器、汽车电子件,这类零件往往还是玻纤增强的,玻纤会进一步压缩窗口。
PET:看加工状态
PET 的结晶速度比 PBT 慢得多,所以它的状态取决于加工历史:
快速冷却的 PET(比如吹瓶、薄壁注塑)结晶度低,接近无定形,透明,焊接行为更接近无定形材料,窗口比较宽。
缓慢冷却或经过结晶处理的 PET(CPET,比如耐热餐盒)结晶度高,不透明,行为接近半结晶材料,窗口窄。
同一个牌号的 PET,因为模具温度和冷却条件不同,焊接表现可能明显不一样。这是 PET 件调机时经常遇到的困惑——参数在样件上好好的,量产就不行了,往往是注塑条件变了。
两者之间不建议互焊
PET 与 PBT 虽然同族,但熔融温度区间不同、结晶行为不同,界面上很难同时处于合适的状态。结果通常是压合而不是熔合。
如果产品设计上出现了 PET 对 PBT 的组合,建议在设计阶段就统一材料,或者改用其他连接方式。
参数方向
PBT——中高振幅、压力中等、时间短、保压必须及时且充分、能量或深度模式、剪切接头优先。
PET——先确认结晶状态。透明的按无定形处理,参数比较宽松;不透明的按半结晶处理,参照 PBT 的思路。量产前要用实际生产条件下的零件试焊,不要只用手板件定参数。
关于玻纤增强
PBT 和 PET 用于结构件时经常加玻纤。玻纤含量上去之后,界面上可参与熔合的树脂比例下降,焊接强度会下降。这是材料本身的限制,不是设备能补的。设计强度时要按加纤后的实际情况取值。
各材料的相容性与参数取向见官网 技术下载 页面的技术手册。保压控制与模式配置见超声波焊接机产品中心。有 PET/PBT 件要评估,把零件图、牌号和玻纤含量发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。