
能量导向器还是剪切接头:什么时候该换
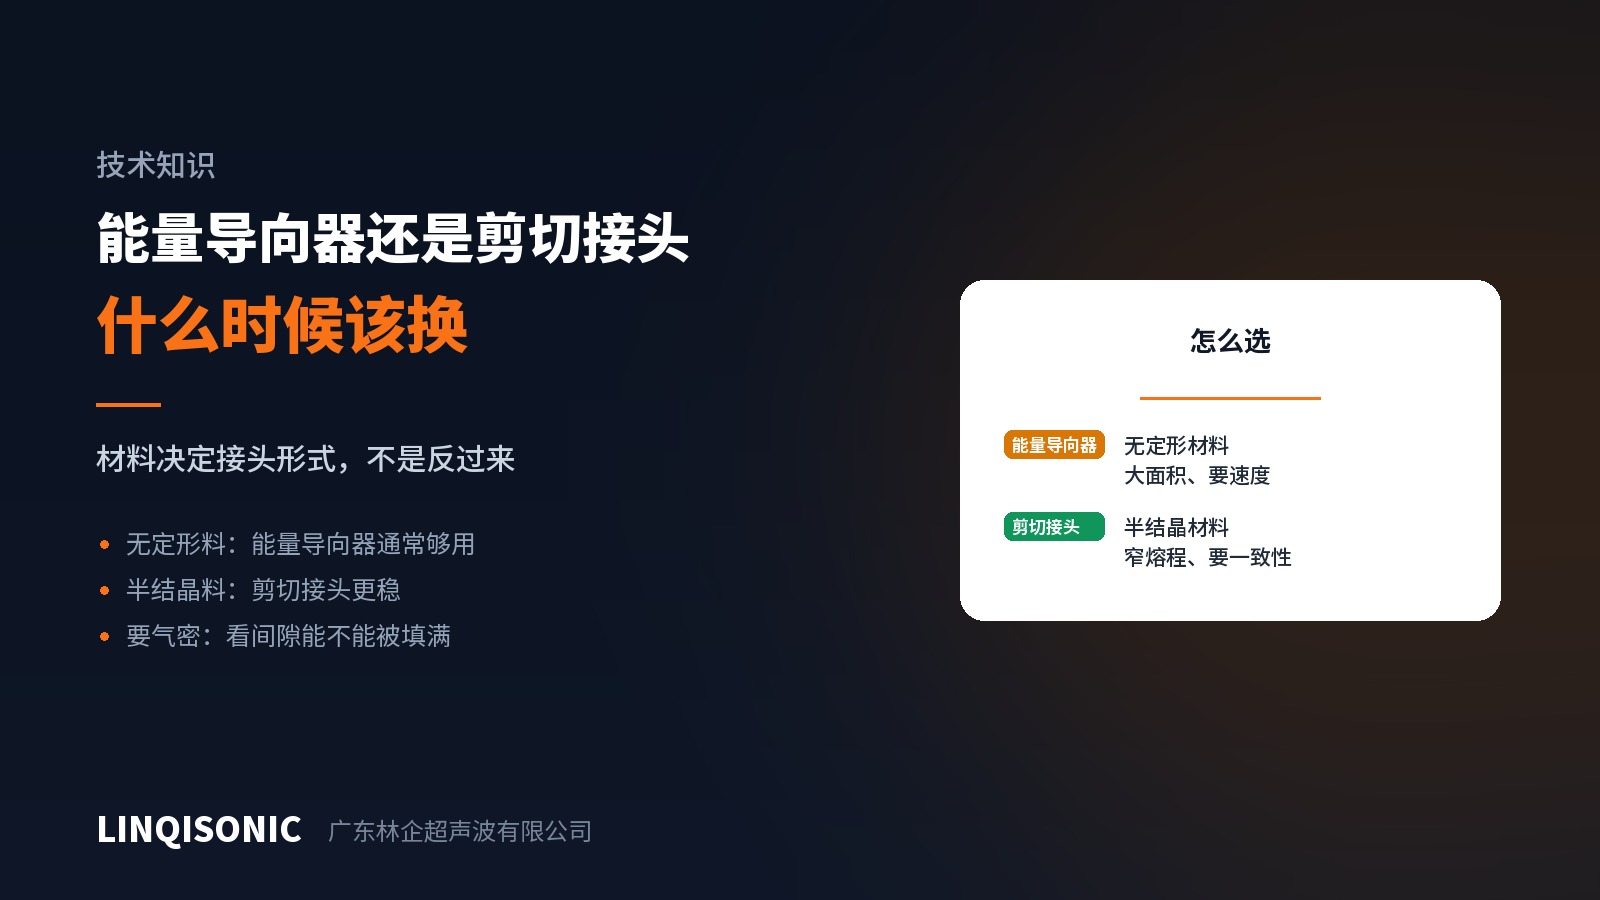
超声波塑料焊接的接头形式有很多种,但日常真正在用的主要是两类:能量导向器和剪切接头。选错了,后面怎么调参数都事倍功半。
两者的工作方式完全不同
能量导向器是焊缝上的三角形凸起。能量集中在尖端,瞬时熔融,然后熔体向两侧铺展填满间隙。它的特点是快——接触面积小、启动迅速,适合大面积焊缝。
剪切接头是上下两件之间的一段过盈配合。焊接时侧壁相互摩擦,熔融沿着配合面自上而下逐步推进,熔体被限制在配合区内。它的特点是稳——熔融是渐进的,不依赖某一个瞬间。
材料决定选哪个
无定形材料(ABS、PC、亚克力、PS 等)有较宽的软化区间,从变软到流动是渐变的。能量导向器依赖的"瞬时熔融再铺展"在这类材料上很容易复现,所以通常用它就够了,而且更快。
半结晶材料(尼龙、PP、PE、POM、PBT、PEEK 等)有明确熔点、熔程窄。到温度之前是固体,到了就迅速流动,中间几乎没有过渡。这意味着导向器尖端熔融的那一瞬间很难每次都一致——同一批件里,有的熔透了,有的还差一点。
剪切接头把"瞬间"换成了"过程":摩擦沿着配合面持续进行,熔融逐步推进,对时间和能量的微小波动不敏感。所以半结晶材料优先考虑剪切接头,这是一条相当可靠的经验。
还有几个判断维度
要不要气密。能量导向器的密封依赖熔体是否填满整条焊缝,任何一处熔体不足就是泄漏点。剪切接头的密封来自配合面上的连续熔合带,通常更可靠。
零件刚性够不够。剪切接头要求侧壁能承受过盈配合带来的侧向力,薄壁或大跨度的零件可能撑不住,会向外张开。这种情况下夹具必须从外侧约束,或者只能退回导向器。
焊缝面积多大。剪切接头的焊接面积随配合深度增加而增加,但也意味着更长的焊接时间。超大面积的焊缝用剪切接头,节拍可能不划算。
注塑做不做得出来。剪切接头的过盈量通常在零点几毫米量级,对模具精度和成型稳定性有要求。模具能力不足时,图纸上再合理的过盈量也做不出来。
一个常见的处理顺序
遇到焊不牢、一致性差的问题,很多人第一反应是调参数。更快的路径是先回答两个问题:
这是半结晶材料吗?如果是,接头形式可能一开始就选错了。
这是玻纤增强料吗?如果是,导向器的效果会随纤维含量下降,同样应当考虑换成剪切接头。
换接头形式意味着改模具,成本不低。但它改的是上限,调参数只是在上限之下找最优点——上限不够高的时候,怎么找都不够。
八种接头形式的完整尺寸体系与选型依据,见《超声波塑料焊接超声线设计指南》,可在官网 技术下载 页面获取。设备见超声波焊接机产品中心。
有接头设计要评估,把零件图发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。