
铜和铝怎么焊到一起:熔焊做不到的事
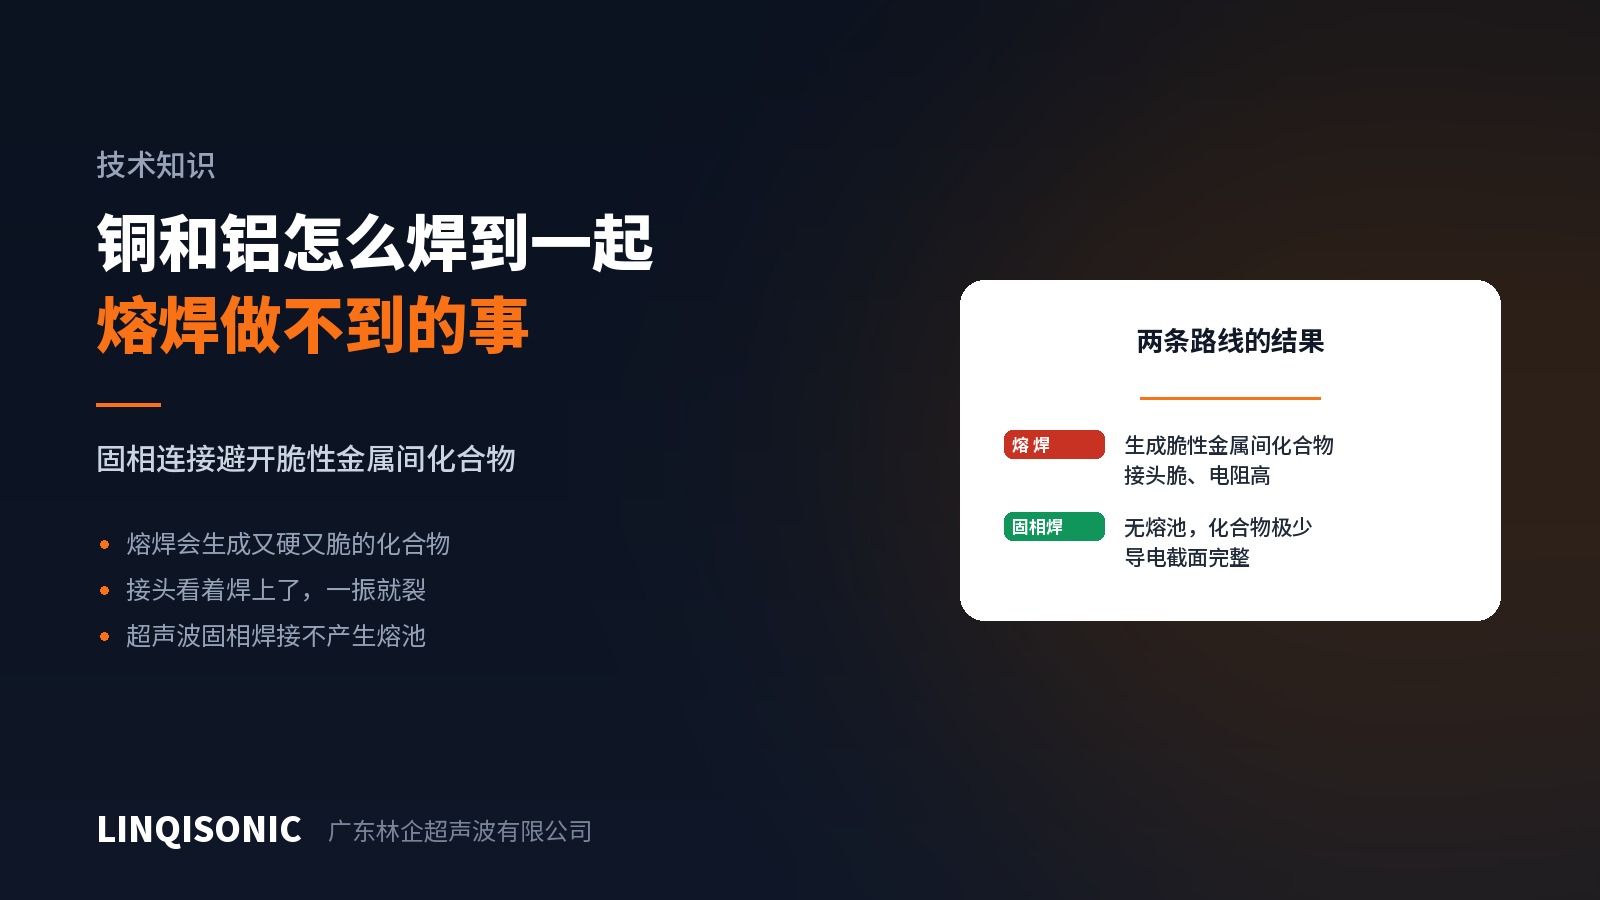
铜和铝焊到一起,是新能源电池、汽车线束和电力连接里绕不开的一道题。而用传统熔焊做这件事,从冶金上就先天不利。
为什么熔焊做不好铜铝
铜和铝在液态下会互相溶解,冷却时析出一系列金属间化合物。它们有两个共同特点:又硬又脆,而且导电性远不如铜和铝本身。
结果是一个看起来完好的接头,力学上是脆的、电学上是差的。装车之后经历振动和温度循环,裂纹从化合物层萌生并扩展,接头电阻随之上升,发热又加速老化——这是一个正反馈过程。
更麻烦的是,只要有熔池,这层化合物就一定会生成,区别只是厚薄。控制熔焊参数可以把它做薄,但消除不了。
固相连接绕开了这个问题
超声波金属焊接不产生熔池。高频振动破除两侧金属表面的氧化层,让洁净的铜面与铝面在压力下直接接触并形成金属键,全过程温度远低于熔点。
没有液相,就没有大量互溶,金属间化合物的生成量可以控制在很薄的范围内,接头的力学性能和导电性因此保住。
这不是参数优化的胜利,是换了一条工艺路线。
做铜铝连接要注意的几点
一、表面状态比想象中重要。铝的氧化膜生成极快,且比铜的氧化膜致密坚硬。虽然超声波振动就是用来破膜的,但如果来料表面有厚氧化层、油污或阳极氧化处理,破膜所需的能量会显著上升,一致性也会变差。来料的表面状态应当纳入进料检验。
二、软的一侧放在上面还是下面,结果不同。铝比铜软,在焊接压力和振动下变形更大。上下模的花纹、压力分配和材料叠放顺序都会影响能量在两侧的分配,需要在打样阶段确定,不能想当然。
三、焊接面积决定通流能力。对电连接来说,接头能过多大电流取决于实际结合的面积,而不是外观上的焊点大小。焊接面积不足时,接头在额定电流下就会局部发热。
四、上下模是消耗件。破除氧化层靠模具表面的花纹咬住工件。花纹磨平之后能量传不进去,焊接质量会整体下滑。这个过程是渐变的,容易被误判成"设备老化",实际换模具就恢复了。
典型场景
动力电池的铝极耳与铜转接片、铜排与铝排的过渡连接、铜线与铝端子的压接替代方案——这些都是超声波固相连接的主场。
公司的超声波金属焊接设备工作频率覆盖 20 / 30 / 35 / 40 kHz,可按工件厚度与焊接面积选择,具体机型见超声波焊接机产品中心。
有铜铝连接的具体件要评估,把材料牌号、厚度和接头形式发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。