
超声波金属焊接为什么不熔化母材
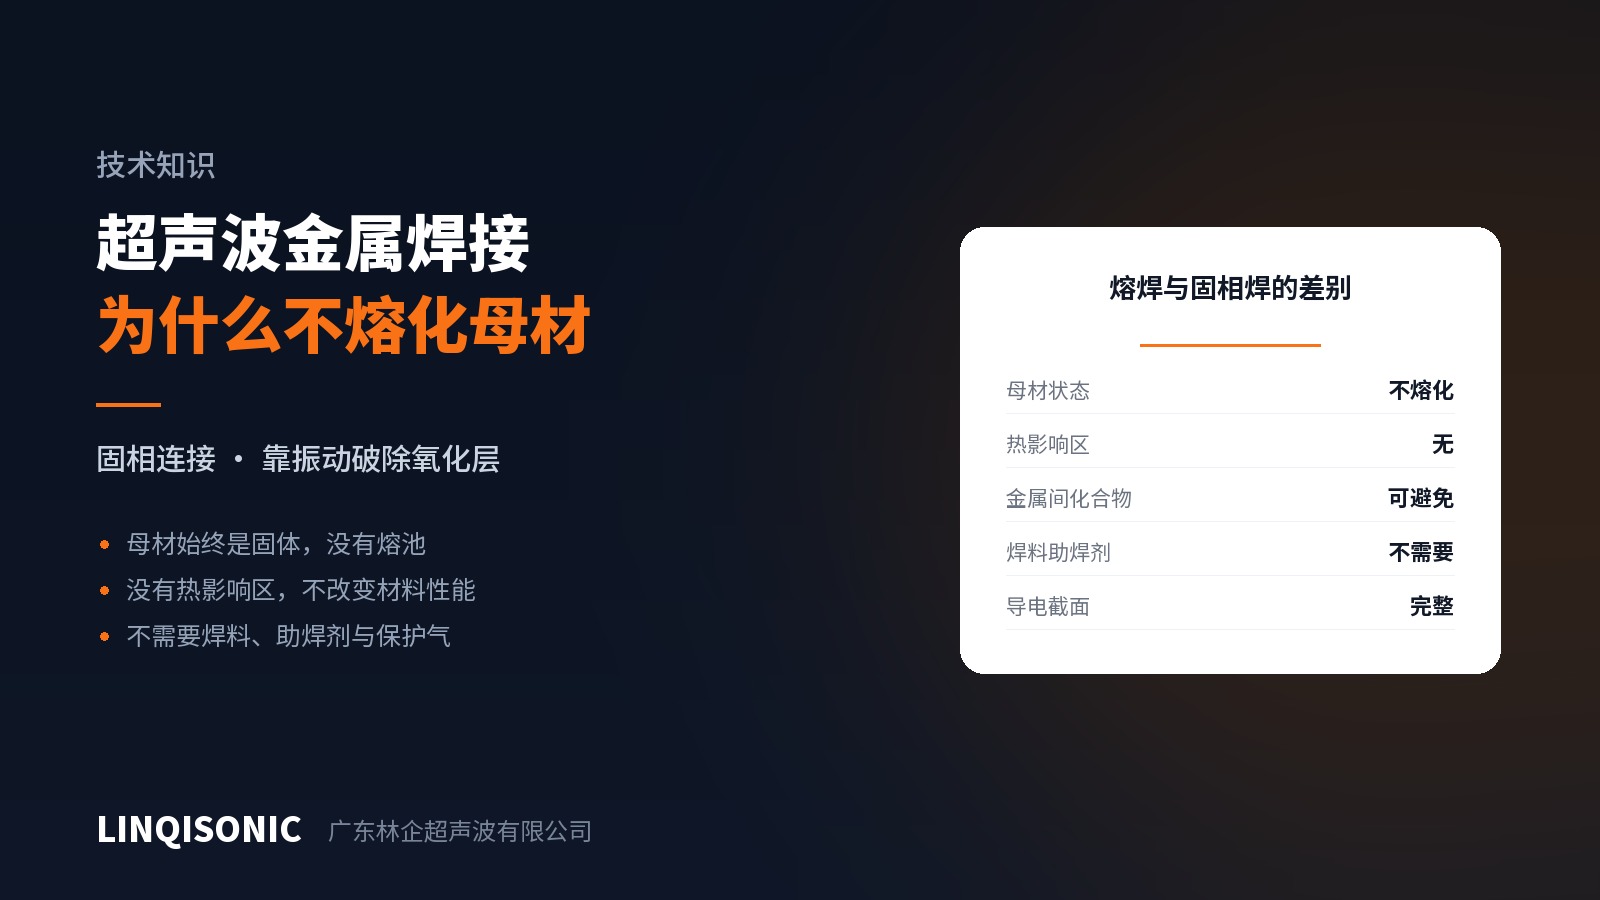
很多人第一次接触超声波金属焊接时会问同一个问题:不加热、不用焊料,两块金属怎么会连到一起?
答案是它根本不走"熔化再凝固"这条路。
发生了什么
焊接时,焊头压住待焊的两块金属施加静压力,同时以每秒两万次以上的频率作横向高频振动。
金属表面永远覆盖着一层氧化膜和吸附的油污、水汽,正是这层膜挡住了金属之间的直接接触。高频振动做的第一件事,就是把这层膜搓开、挤到焊接区边缘。
膜一破,两侧新鲜洁净的金属在压力下贴合,原子之间的距离进入相互作用范围,直接形成金属键。整个过程温度会有所上升——摩擦总会生热——但远低于熔点,母材始终是固体,焊接区不存在熔池。
这就是"固相连接"的含义。
不熔化带来的几个直接后果
没有热影响区。熔焊会在焊缝周围形成一圈受热改性的区域,晶粒长大、硬度和延展性改变。固相焊接热输入低且集中在界面,母材的组织和性能基本不变。对已经冷加工强化的铜排、铝箔来说这一点尤其重要——熔焊会把强化效果退掉。
可以避开脆性金属间化合物。这是铜铝连接的关键。铜和铝一旦共同熔化,冷却时会生成一系列又硬又脆的金属间化合物,接头看着焊上了,实际一振就裂。固相焊接不产生熔池,可以把这类化合物的生成控制在极低水平。
导电截面是完整的。焊缝本身就是连续的金属结合体,没有焊料夹层、没有氧化物残留、没有孔洞。对导电连接来说,接头电阻低而且稳定。
不需要耗材。没有焊料、没有助焊剂、不用保护气。既省耗材成本,也没有助焊剂残留需要清洗的问题——后者在电子和电池行业是实打实的麻烦。
它的边界在哪里
固相连接不是万能的,适用范围很明确。
适合软质、导电性好的有色金属——铜、铝、镍、金、银及其合金。钢和不锈钢也能焊,但需要的能量高得多,工况要求更严。
厚度受限。振动要传到界面才有用,工件太厚会把能量消耗在传递路径上。超声波金属焊接的主战场是箔材、薄片、线束、极耳这类薄件,不是结构件。
接头形式基本是搭接。它靠两个平行面之间的相对摩擦,适合搭接、不适合对接。
典型用在哪里
新能源电池的极耳与转接片、汽车线束的股线并接与端子焊接、变压器与电机的铜排连接、制冷管路的封口——这些场景的共同点是:连接处要导电或要密封,材料软、件薄,而且不能容忍焊料污染或热损伤。
公司的超声波金属焊接设备工作频率覆盖 20 / 30 / 35 / 40 kHz,可按工件厚度与焊接面积选择。具体机型与参数见超声波焊接机产品中心。
有具体的金属连接需求,可把工件图纸或样件发到 1427498429@qq.com,或致电 0769-82029510 / 13760010932。