
Beyaz Eşya Gövdelerinin Kaynağı: Aynı Anda Üç Gereksinim
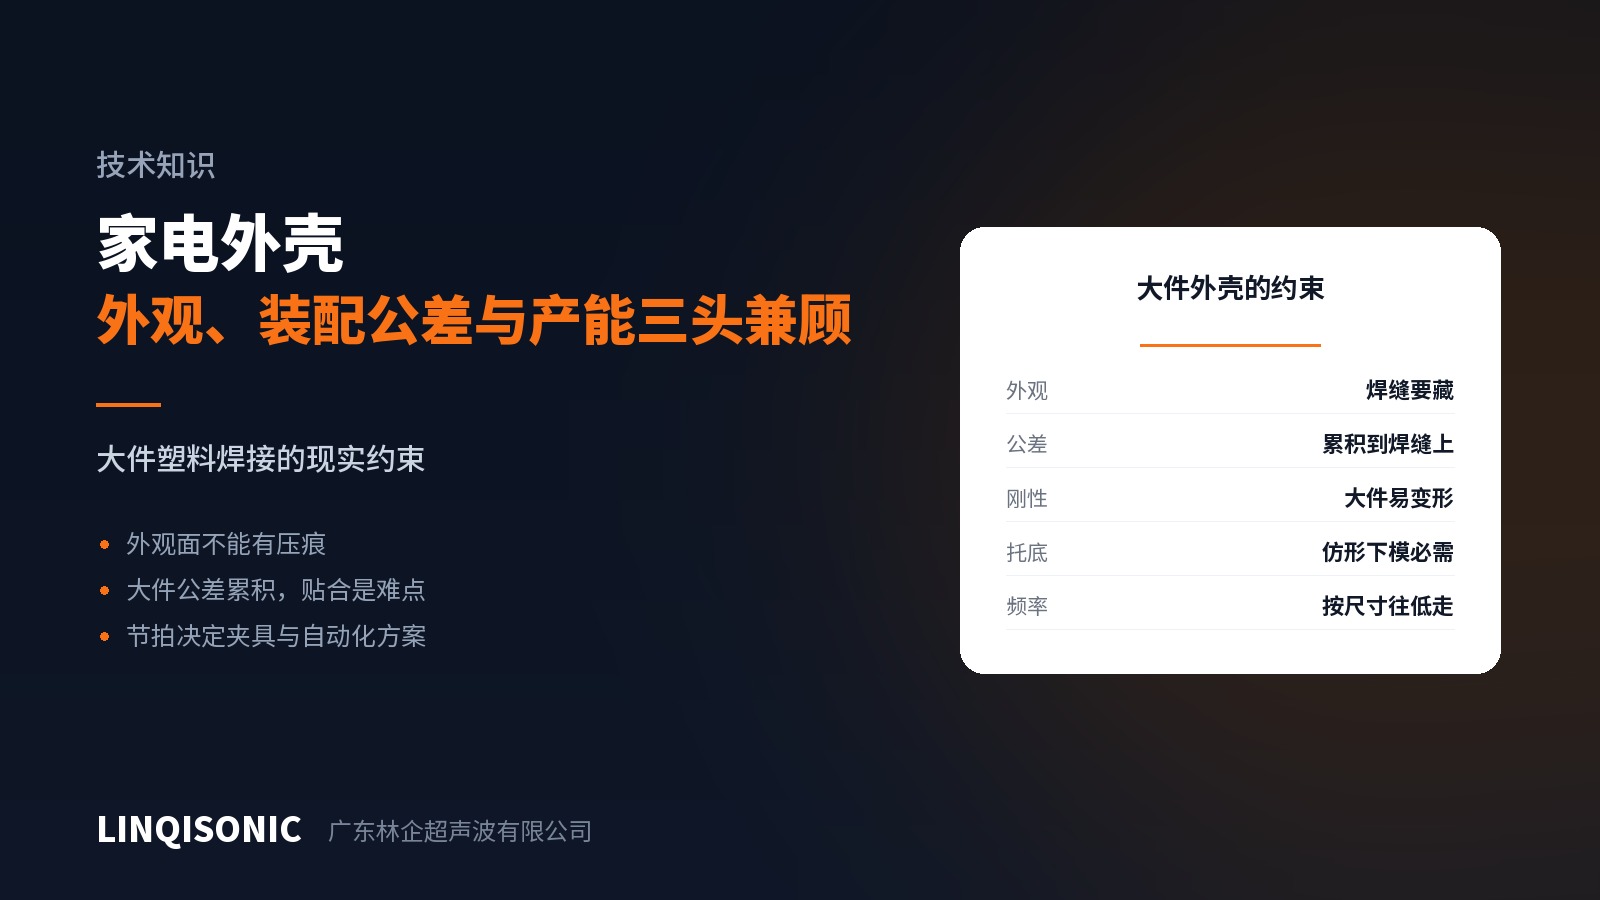
Elektrikli süpürge gövdeleri, hava temizleyici kabinleri, küçük ev aleti panelleri, fan kapakları — hepsi aynı profili paylaşır: büyük, görünüm açısından kritik ve seri üretilen. Üç gereksinim birbirine karşı çeker.
Kısıt 1: görünen yüzeylerde iz olmaması
Bir beyaz eşya gövdesinin dış yüzeyi müşterinin gördüğü yüzeydir ve oradaki bir sonotrot izi ne kadar hafif olursa olsun yandan gelen ışıkta görünür.
Tercih sırasıyla:
Sonotrot temasını görünmeyen bir yüzeye alın. Gövdelerin çoğu kuvveti içeriden ya da alttan alabilir; çizimde planlandığı sürece en temiz yanıt budur.
Görünen yüzey kaçınılmazsa — basıncı yaymak için temas alanını büyütün, sonotrot yüzeyini parlatın ve kuvvet ile iniş hızını azaltın.
Uzak alan kaynağını değerlendirin. Sonotrot göze çarpmayan bir yerde temas eder ve enerji parça boyunca birleşime ilerler. Büyük gövdeler genellikle amorf ABS ya da PC/ABS'dir ve bunlar yarı kristalin reçinelerden daha iyi ilettiği için bu yöntem uygulanabilirdir.
Kısıt 2: toleranslar birleşimde birikir
Parça büyüdükçe kalıplama çekmesi, çarpılma ve itici deformasyonunun mutlak büyüklüğü artar. İki yarım bir araya geldiğinde boşluk birleşimin her yerinde aynı olamaz — bazı bölgeler sıkı oturur, bazılarında hâlâ açıklık kalır.
Sonuç, aynı parçada bazı kesitlerin kaynaşması ve bazılarının soğuk kalmasıdır.
Çözümler:
Toleransı soğuran bir birleşim tasarlayın. Kayma birleşimi yan duvar sıkı geçmesine dayanır ve yükseklik değişkenliğine duyarsızdır; alın birleşiminden çok daha bağışlayıcıdır.
Mesafe ya da enerji modunu kullanın. Süre modu değişen boşluk için hiçbir telafi sunmaz.
Fikstür parçayı biçime getirsin. Büyük bir parçayı kaynaktan önce fikstürde düzeltmek, sonradan parametre ayarlamaktan iyidir — ama aşırı kısıtlamadan kaçının; çok sıkı sıkıştıran bir fikstür artık gerilmeyi kilitler ve bu özellikle PC'de risklidir.
Gelen parçaları denetleyin. Kalıplama çarpılması kaynağın soğurabileceğini aşıyorsa bu bir kalıplama sorunudur ve kaynak bunu telafi etmez.
Kısıt 3: büyük parçalar destek ve rijitlik ister
Büyük parçalar kaynak kuvveti altında esner; yan duvarlar açılır ve tabanlar çöker, böylece birleşimdeki oturma yüksüz durumdan tümüyle farklı olur.
Kontura uygun bir fikstür yuvası zorunludur, isteğe bağlı değil. Yuva parçayı yakından izlemeli, kuvveti taşımalı ve çevrim boyunca biçimi korumalıdır.
Büyük gövdeler için yuvalar nadiren ucuzdur, ama bu maliyetten kaçınmak genellikle uzun soluklu bir verim sorunu satın alır.
Frekans ve ekipman
Büyük plastik parçalar frekansta aşağı iner: daha büyük sonotrot, daha fazla elde edilebilir güç, daha uzun enerji iletimi. 15 kHz tam da bu iş için vardır; orta büyüklükteki kaynak alanları ise 20 kHz'e uyar.
Birleşim çevresi uzunsa tek bir sonotrot genliği düzgün tutamaz ve bölgeli çalışan birden çok sonotrot değerlendirilmelidir.
Üretim ve otomasyon
Hacim arttıkça bağlayıcı kısıt çevrim süresi olur — yalnızca kaynak süresi değil, yükleme, konumlandırma ve muayene de.
Parametre belleği — tek makinede birkaç model çalışıyorsa model değişiminde ayarları çağırmak, elle kopyalanmış bir parametre formundan daha güvenilirdir.
Proses izleme — büyük parçalardaki gizli soğuk kaynakları elle numune almayla yakalamak zordur; parça başına izleme buradaki pratik yanıttır.
Hızlı değişen fikstür — model değişim süresi çoğu zaman kaynak süresini fazlasıyla aşar.
Malzemeler
Beyaz eşya gövdelerinde yaygın olarak ABS, PC/ABS, PP ve HIPS kullanılır. ABS ile PMMA tam uyumludur; bu nedenle ABS gövde üzerinde şeffaf panel yaygın bir ikilidir. PP ile ABS uyumsuzdur ve bir tasarım bunları bir araya getiriyorsa tek yol perçinleme ya da mekanik bağlantıdır.
Uyumluluk tablosu indirmeler sayfasındaki el kitaplarındadır. Büyük parça makineleri için frekanslar, azami sonotrot ölçüleri ve izleme ultrasonik kaynak makinesi sayfalarındadır. Çizimleri, malzemeleri ve çevrim süresi gereksinimlerini 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.