
无纺布与纺织超声波焊接
裁切与锁边一道完成——切口不起毛,不用针线
无纺布和技术织物用超声波处理,靠的是刀轮或刀模在一次动作里同时完成裁切与封边:切口当场熔合,边缘自己锁住,不起毛、不脱丝,也不用针线和缝纫耗材。刀具本身不发热,开机即用、停机即停,不会把料烤糊粘在刀上。连续走料用刀轮,异形轮廓用刀模,封边花纹由砧座轮廓决定。有一条前提要先讲清楚:材料必须含足够比例的热塑成分(PP、PE、PET、PA),纯棉、纯麻这类天然纤维焊不住——混纺件的合成纤维比例是能不能做的第一个判据,须先打样验证。
典型焊接零件
以下是该行业中常见的超声波焊接与切割工位
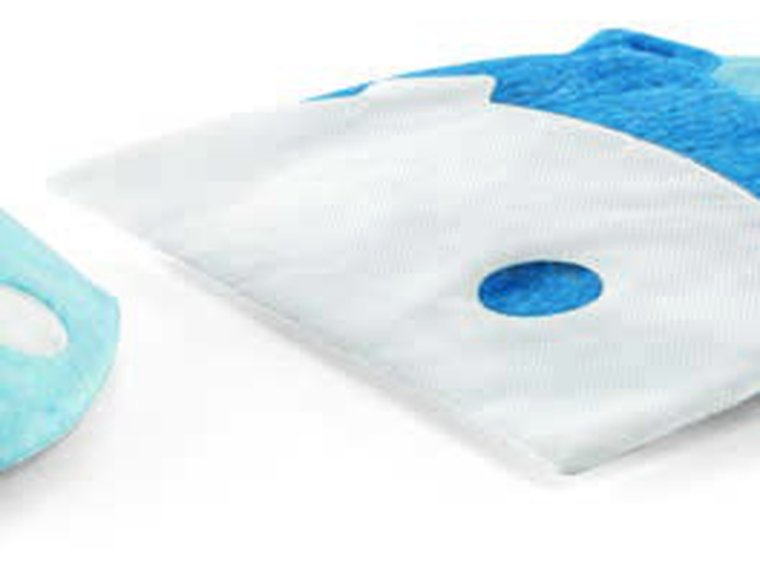
口罩本体切割封边
多层滤材裁切与锁边一道完成,切口整洁不起毛,硬质刀具可重磨
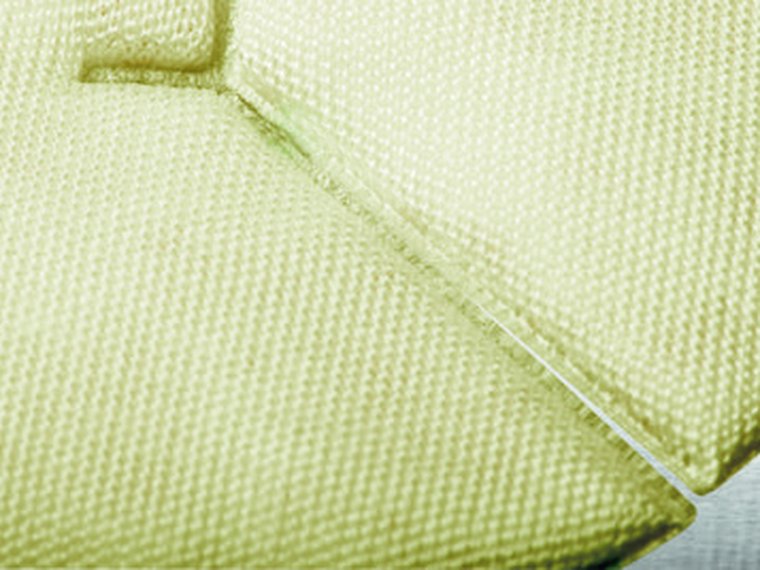
医用敷料与绷带锁边
边缘必须完美锁边,纤维不能脱落进入伤口,切割同时沿边焊接
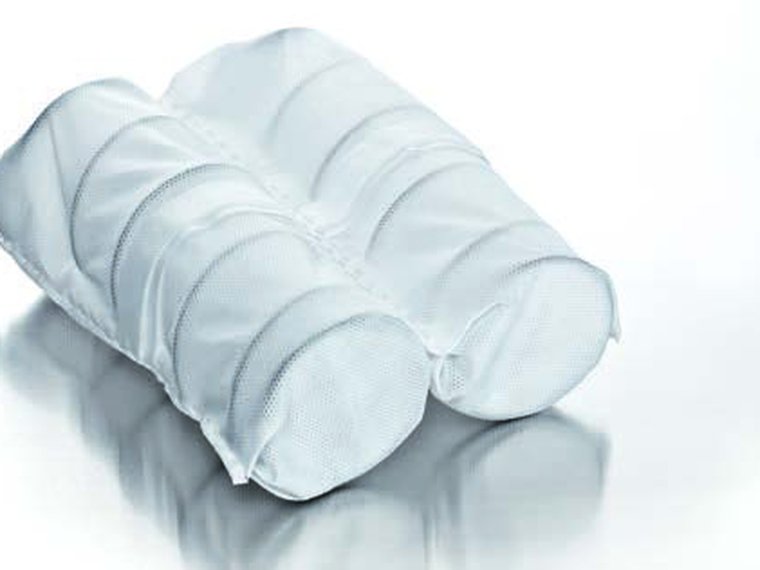
床垫独立袋装弹簧
弹簧逐个封进无纺布袋,袋间连续焊接,节拍快、焊点不能开
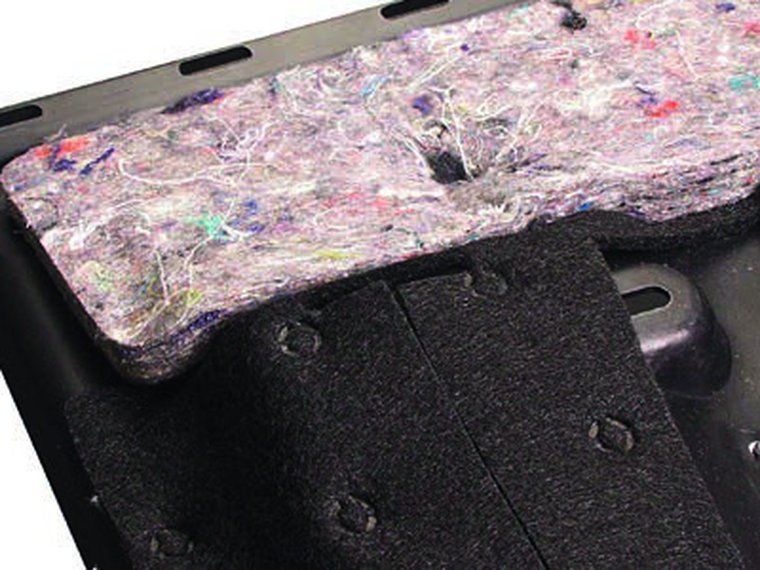
汽车隔音垫与吸音棉
蓬松吸音棉焊到载体上,不能压塌影响吸音,多头同时点焊
地毯与脚垫复合
面层与底衬点焊复合,焊点要牢又不能硬得硌脚,边缘同步锁边
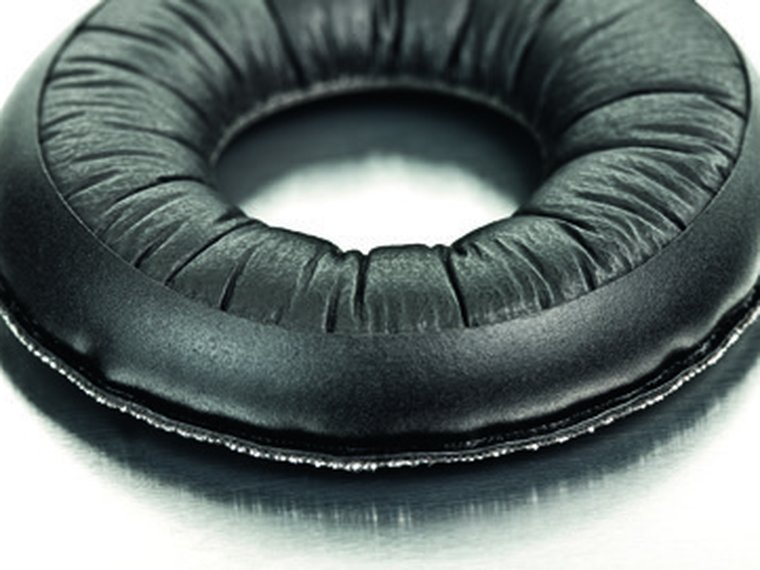
耳机海绵耳垫
海绵与蒙皮的环形切割封边,弧面要顺滑,贴脸不硌
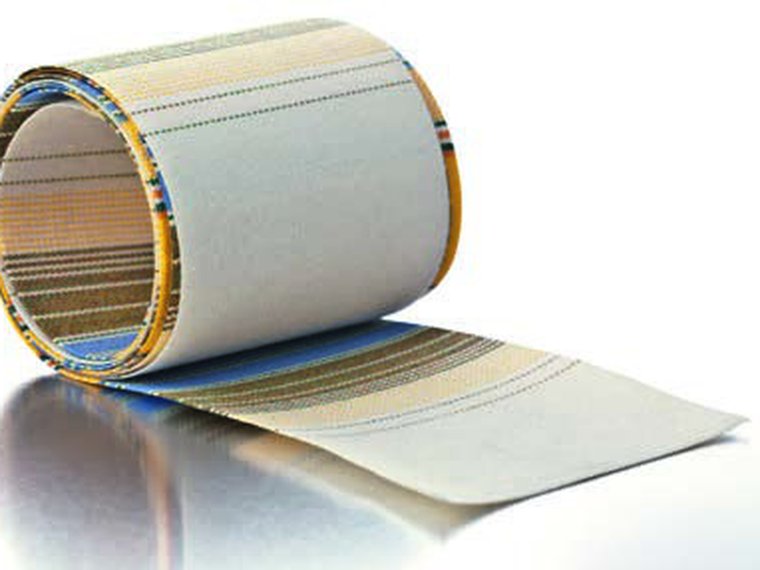
遮阳篷与户外织物
涂层织物的搭接封边,要耐候耐拉,宽幅连续走料用刀轮
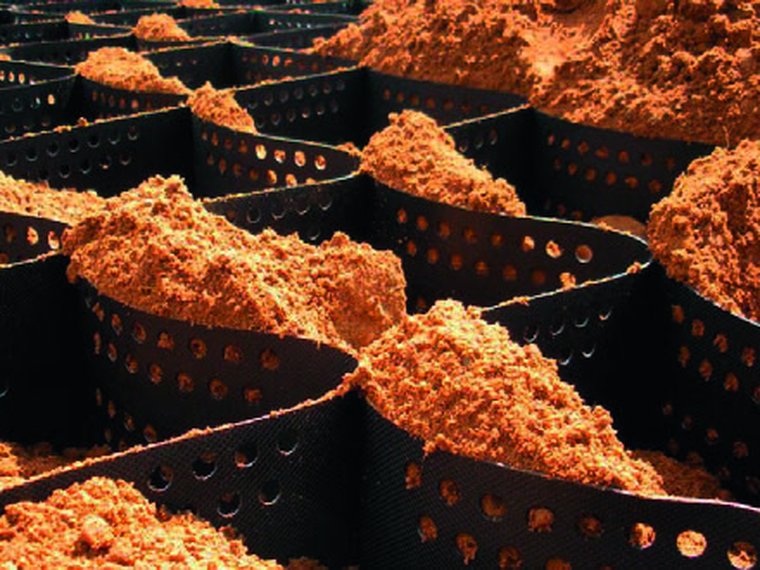
土工格室与土工布
格室片材的条状焊缝,埋在土里要长期承拉,焊缝强度是关键
技术织物与筛网切割
筛网切口不能堵住网孔,锁边后目数与透过率不变
异形与锐角轮廓切割
锐角处最容易烧焦或切不断,靠刀模轮廓与走速配合解决
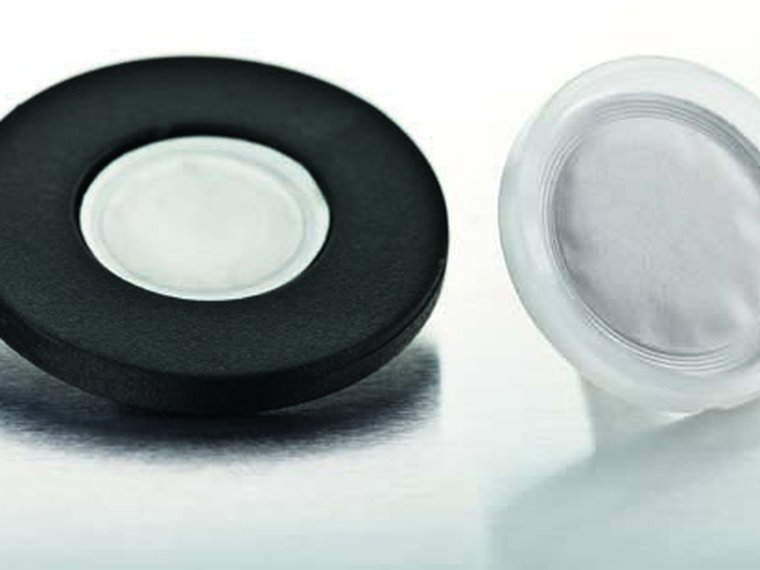
滤材与无纺布焊接
滤材与骨架全周结合,抗反冲不脱开,焊后透气阻力不能变
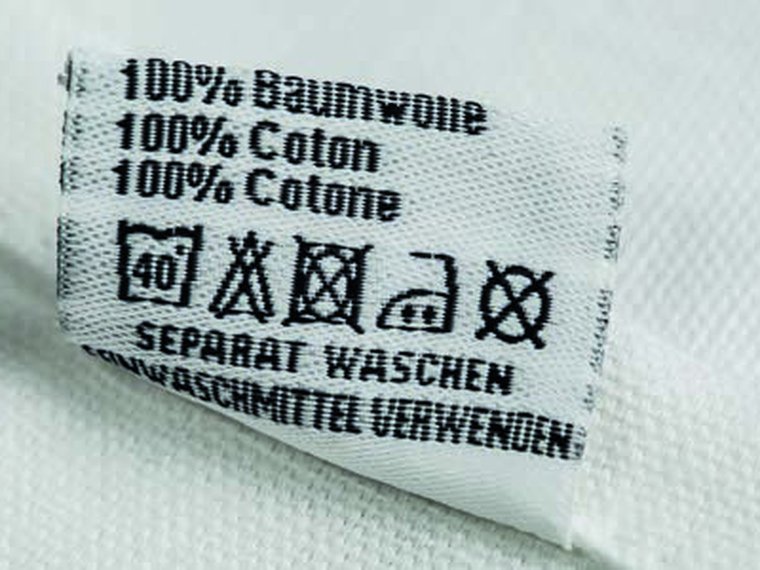
织唛与洗涤标签
标签裁切同步锁边,切口不脱丝,贴身不刮皮肤
为什么选择林企
从接头设计到产线集成,只解决焊得牢、焊得稳这一件事
裁切与锁边一道完成
刀轮或刀模在一次动作里同时切断与封边,省掉一道锁边工序,也省掉一台设备。连续走料用刀轮,异形轮廓用刀模,封边花纹由砧座轮廓决定。
切口不起毛、不脱丝
切口是熔合封住的,不是剪开的,边缘自己锁住。对口罩、敷料这类贴身或接触伤口的件,纤维不脱落是硬指标;对服装辅料,则省掉包边和锁边线。
冷刀不粘料,开机即用
刀具本身不发热,没有升温等待,停机也不会把料烤糊粘在刀上。相比热刀切割,切口更整洁、颜色不发黄,热敏材料也不会被烫坏。
不用针线,刀具可重磨
没有缝纫线、针和梭芯这些消耗品,也不会断线停机。硬质钢刀可以多次重磨,单件工具成本摊得很薄。
连续与间歇都能做
宽幅连续走料用旋转刀轮,异形件用刀模间歇冲切,同一套超声波系统换工装即可切换,也可以直接集成进现有产线。
先试切,再定方案
材料必须含足够比例的热塑成分才焊得住,纯天然纤维不行,混纺件要看合成纤维比例。把料寄给我们先试切、做拉力与锁边测试,再定刀具与设备配置。
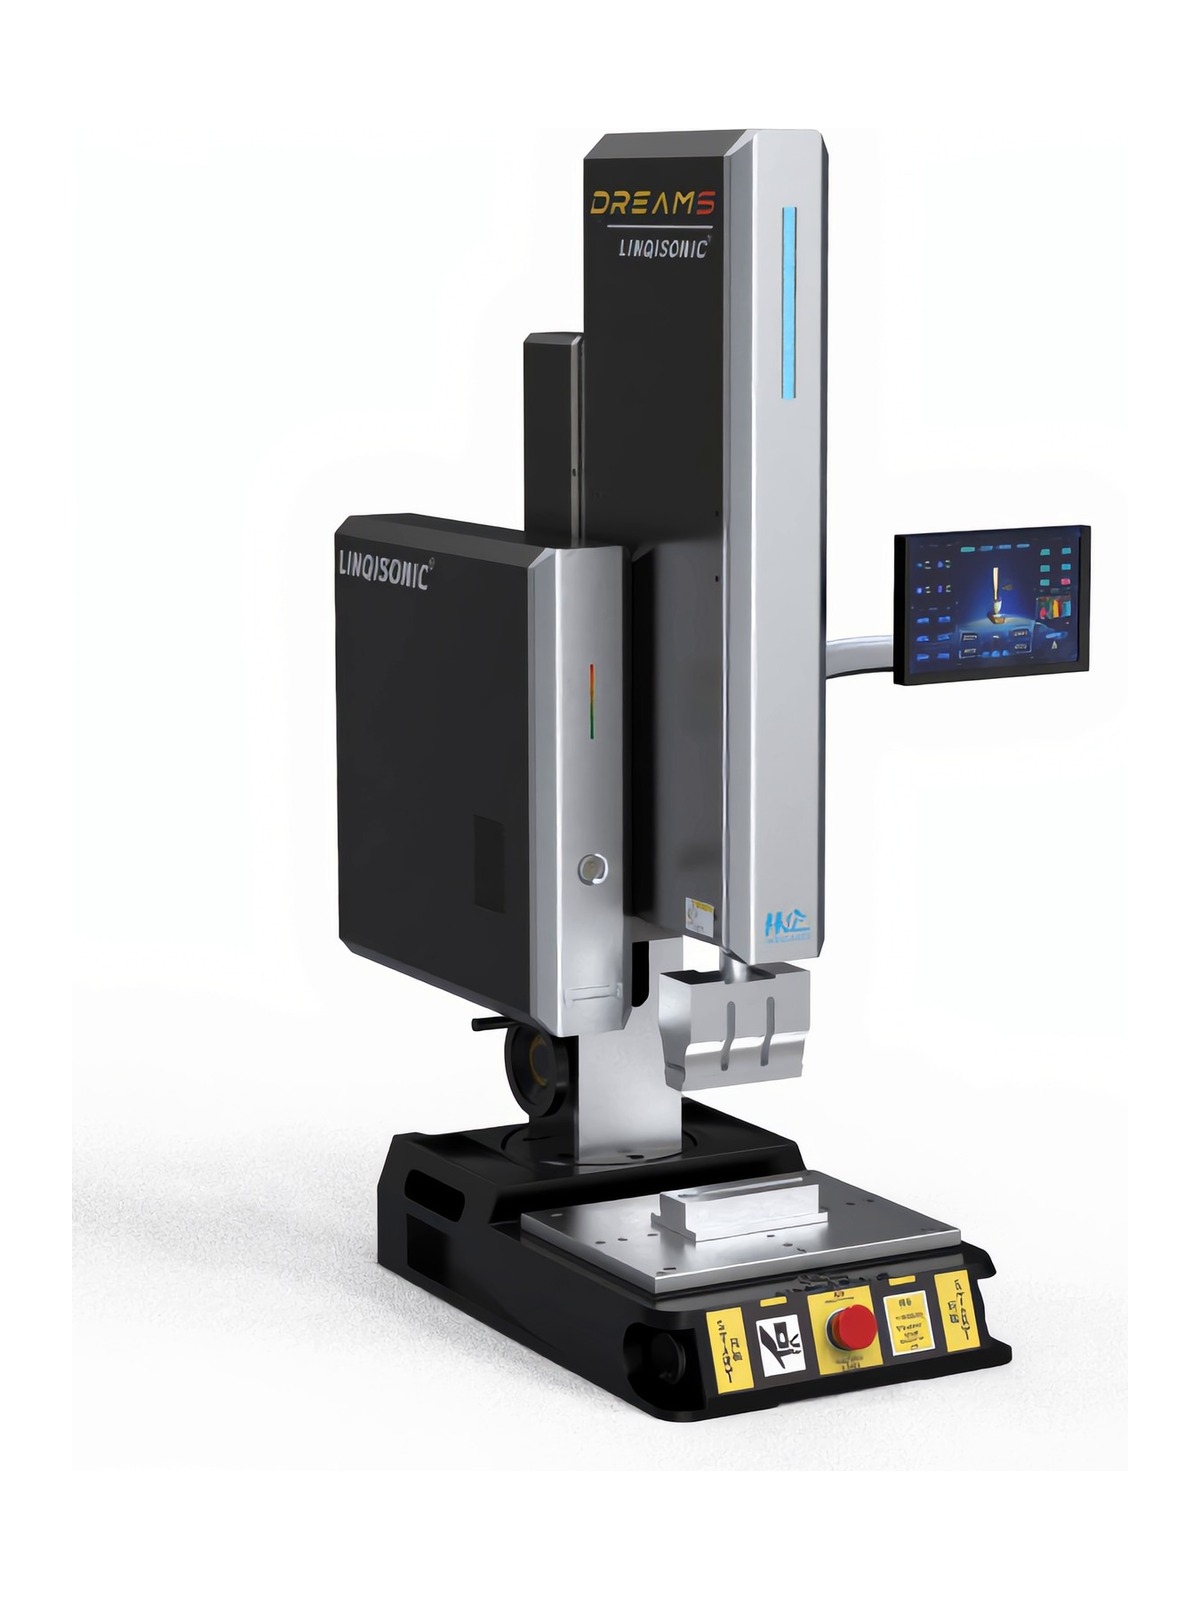
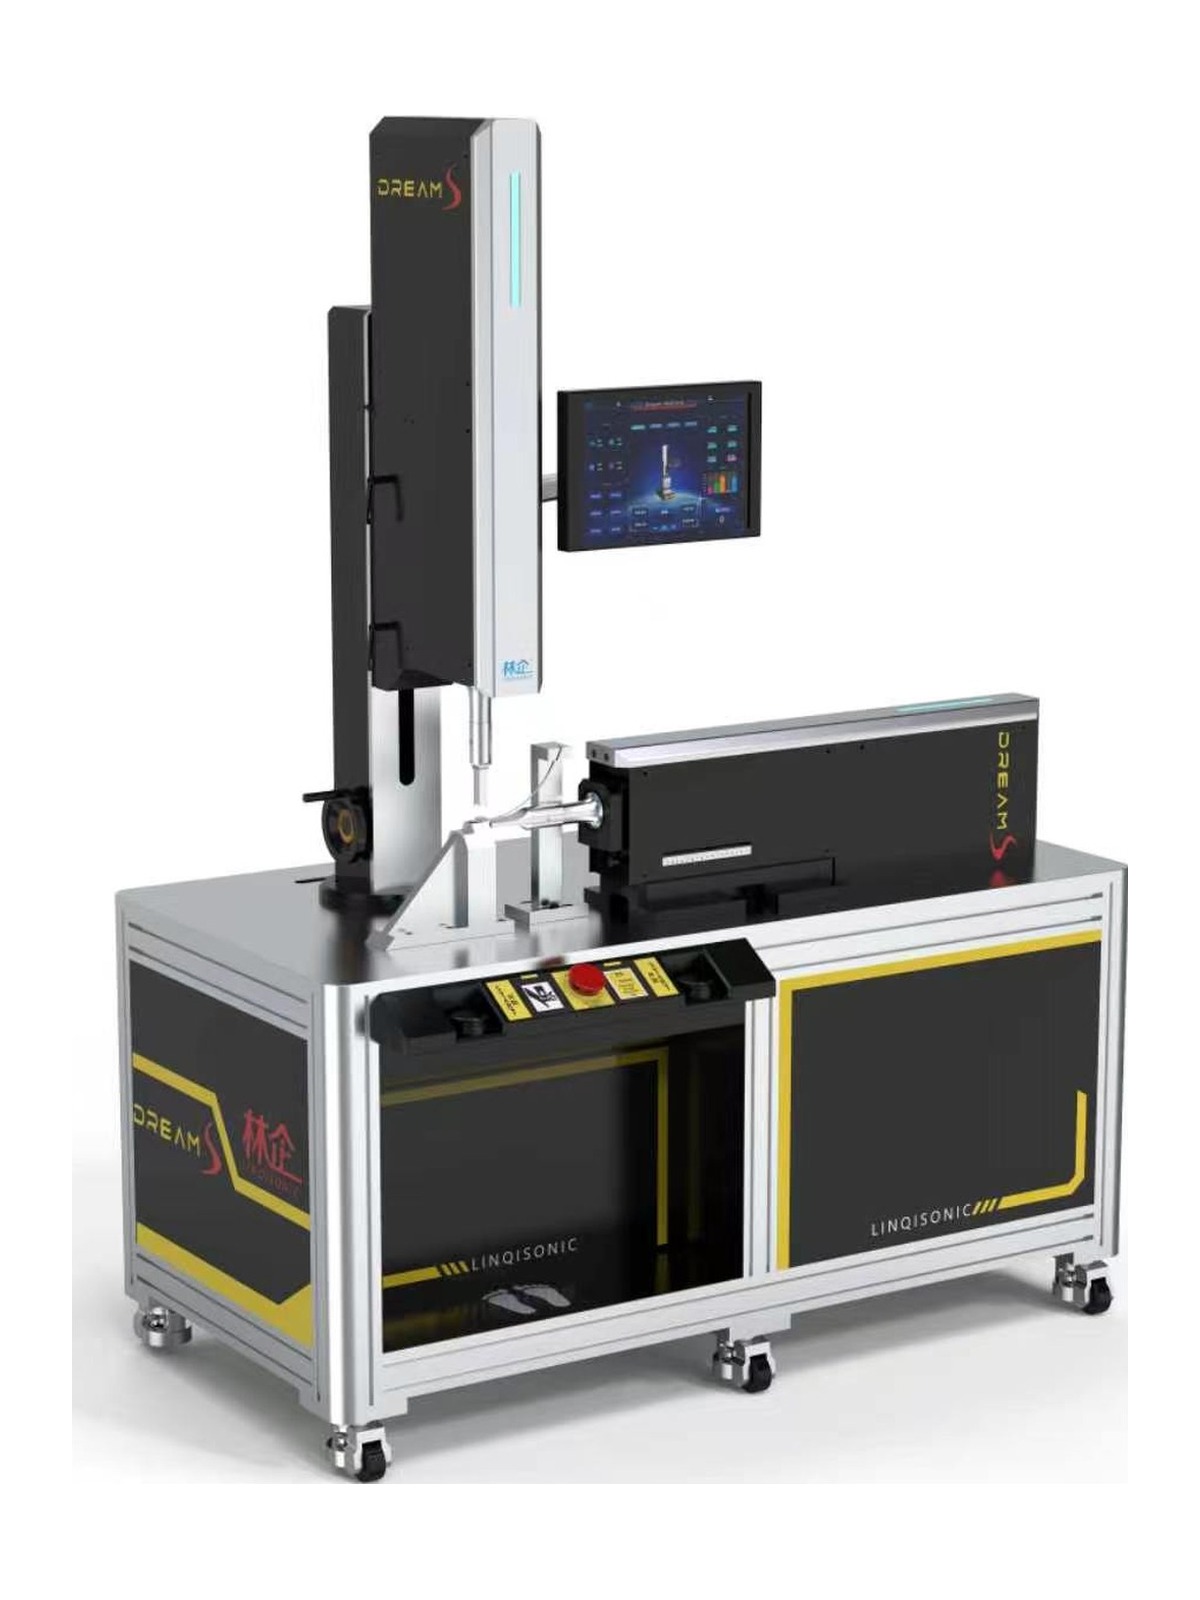
无纺布与纺织超声波切割封边技术
口罩敷料、床垫弹簧包、汽车隔音吸音、技术织物与土工材料的切割与封边工艺。含刀轮/刀模/点焊三种做法的选型思路,以及材料能不能焊的判断依据。
- 7 页完整版,含 12 类典型件
- 三种做法:刀轮连续 / 刀模冲切 / 点焊
- 材料判据:热塑成分比例与混纺件怎么看
PDF · 0.6 MB · 7P
把您的零件发给我们
告诉我们材料、尺寸和节拍要求,我们会回复接头形式、机型与工装建议。
直接联系