
包装超声波焊接
隔着残留物也能封住——冷工艺、窄封口、切封一道完成
包装封口最常见的失效不是封不牢,而是封口区沾了粉料、油脂或液体,热封根本压不住。超声波封口靠高频振动先把残留物从封合面挤开,再让两层膜在分子层面结合,所以带料也能封,漏袋率明显下降。整个过程是冷工艺:封刀不发热,开机即用、停机即停,不烫伤热敏产品,也不会烤糊粘在刀上的物料。封口带比热封窄,膜材省;单一材质的可回收包装(全 PE、全 PP)热封窗口很窄,超声波反而更容易封住。塑料件一侧覆盖瓶盖、泵头、计量盖、排气阀与提手件。
典型焊接零件
以下是该行业中常见的超声波焊接与切割工位
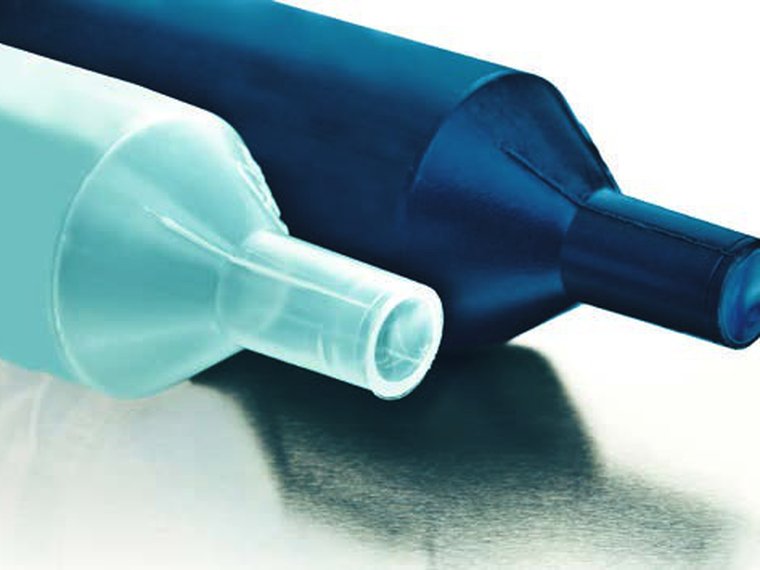
软管尾部封口
牙膏与化妆品软管的尾封,管内残留膏体不影响封合,封口平整无褶
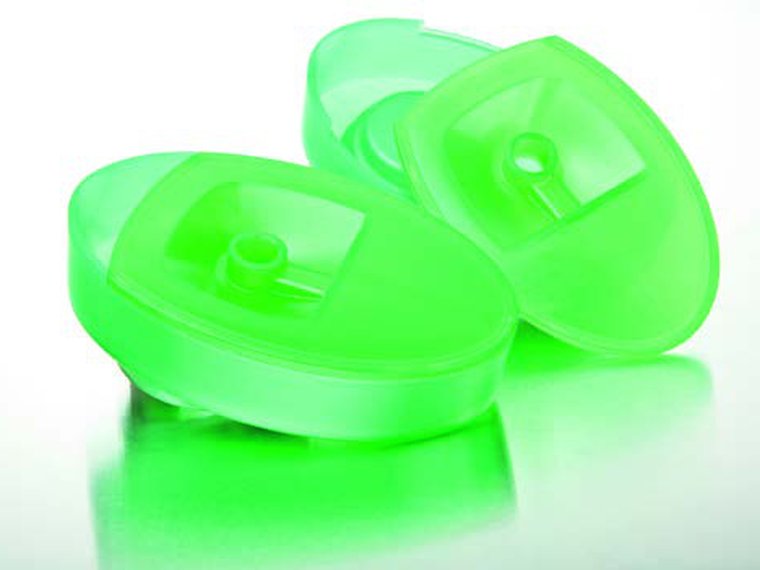
计量盖与分配盖
盖体与阀片、密封垫的组合焊接,开合手感与密封性同时要保证
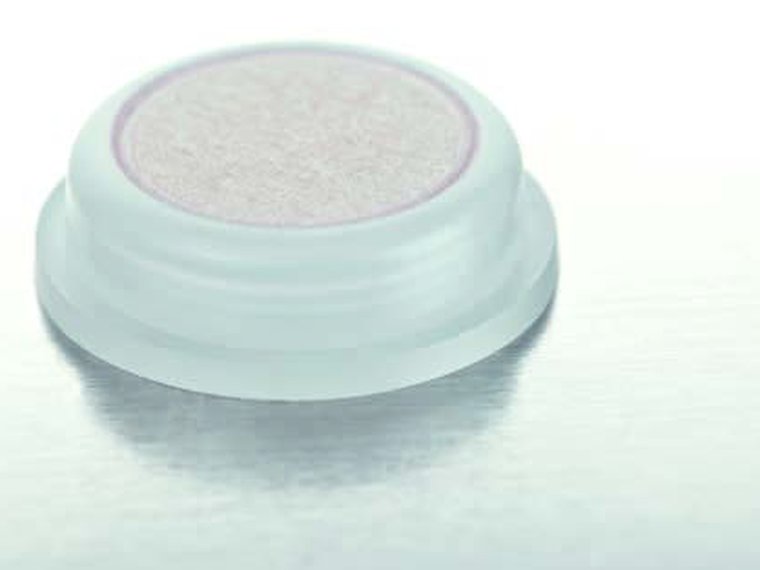
单向排气阀(咖啡包装)
阀片与膜层焊接要连续不漏,排气阻力必须逐件一致
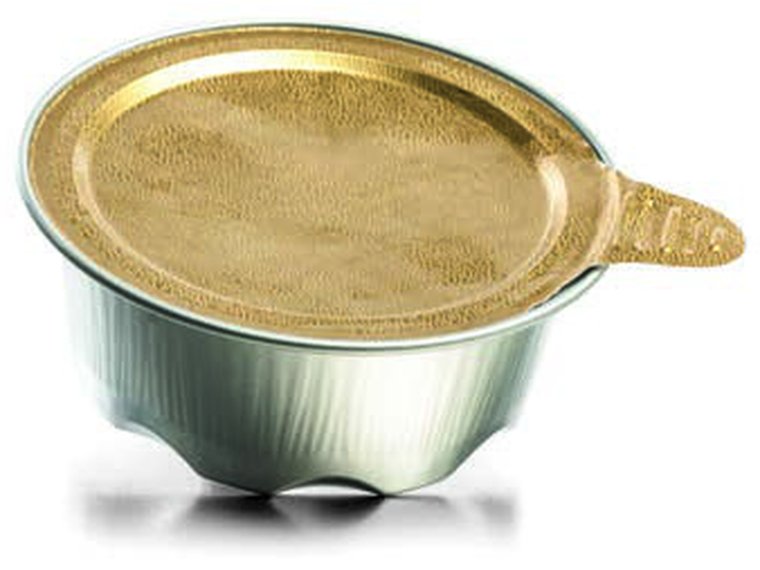
铝箔餐盒与杯口封膜
膜与盒沿全周封合,撕开力要稳定,边缘不能有虚封点
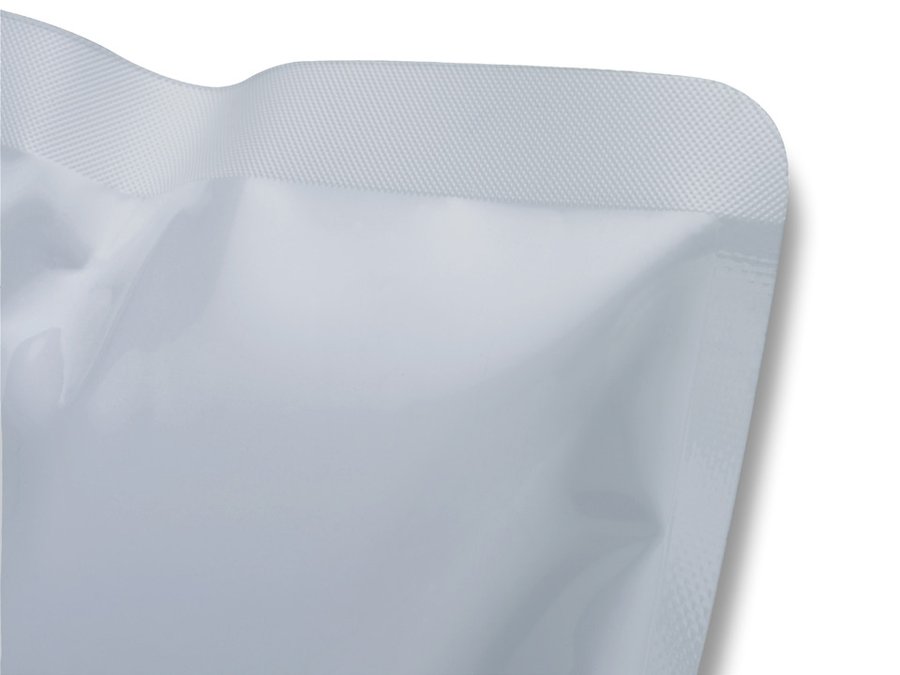
自立袋封口与拉链条
拉链条与袋膜焊接不能压瘪链齿,封口带与拉链之间不留通道
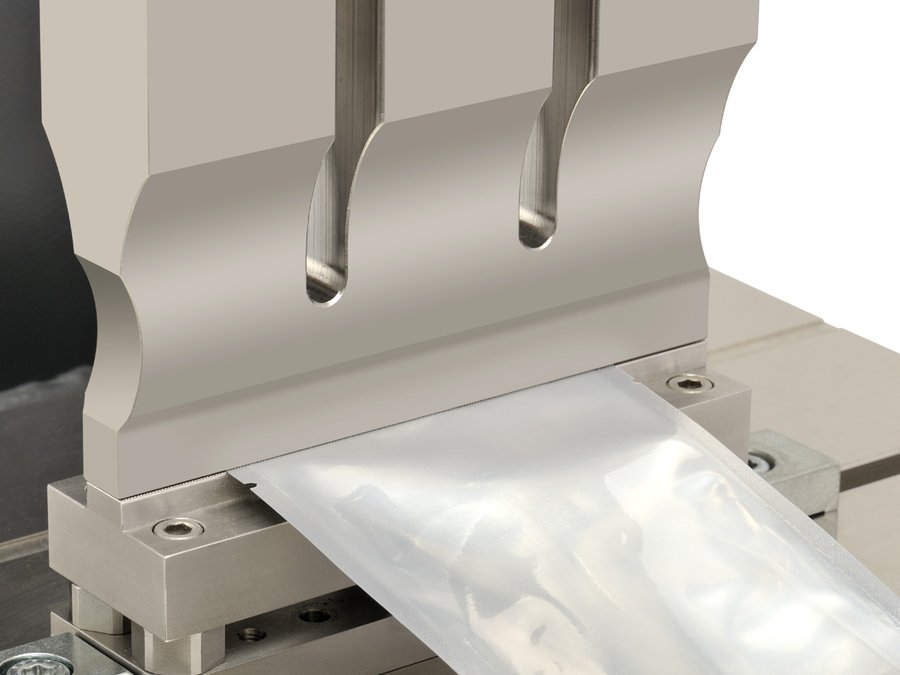
袋口在线横封
包装机上随袋走的连续横封,冷刀不粘料,停机不糊料
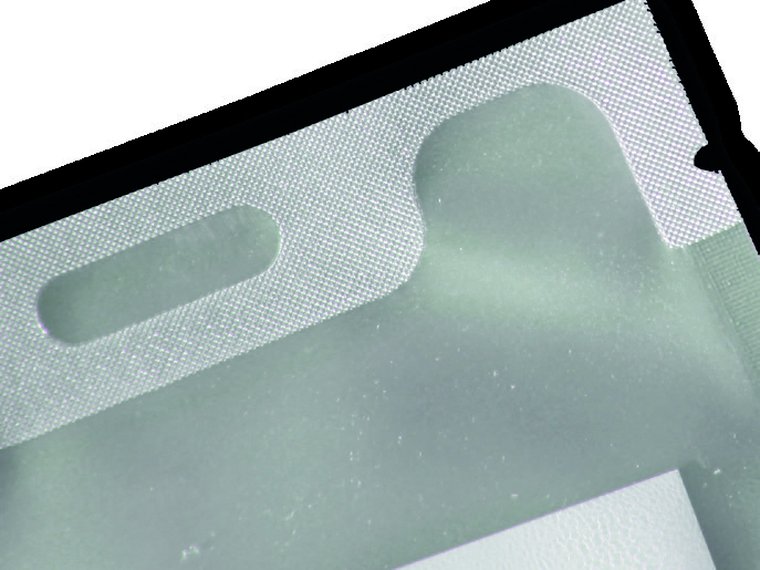
袋类提手孔与加强片
提手孔周边补强片焊接,承重时不撕裂,边缘无锋口
多层复合袋封边
多层复合膜的纵封与底封,层间不分层,封边强度逐件一致
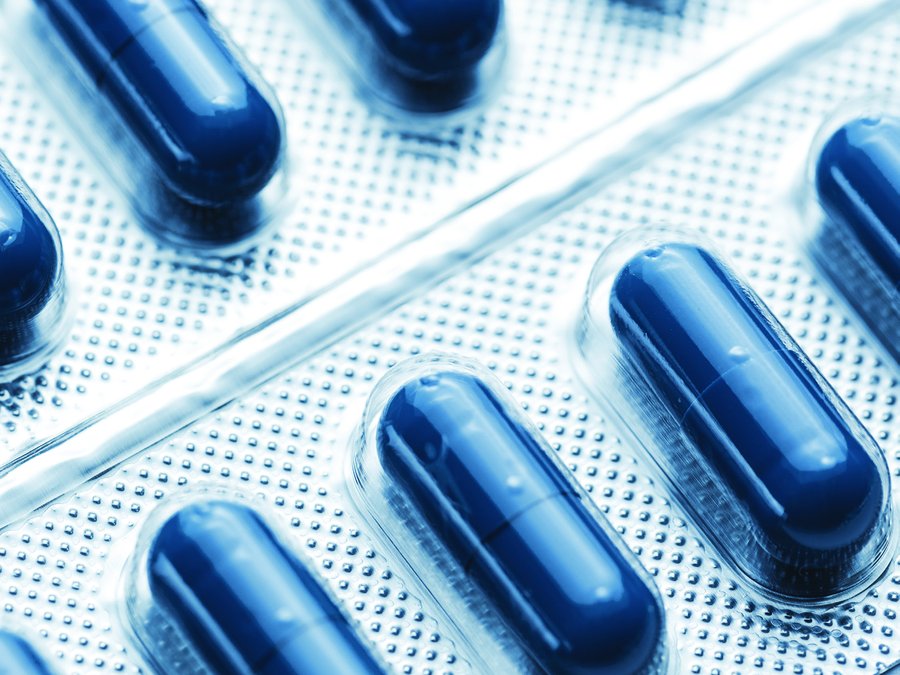
药品泡罩与吸塑封合
泡罩片与底板全周封合,剥离力要在规定区间,不能有微通道
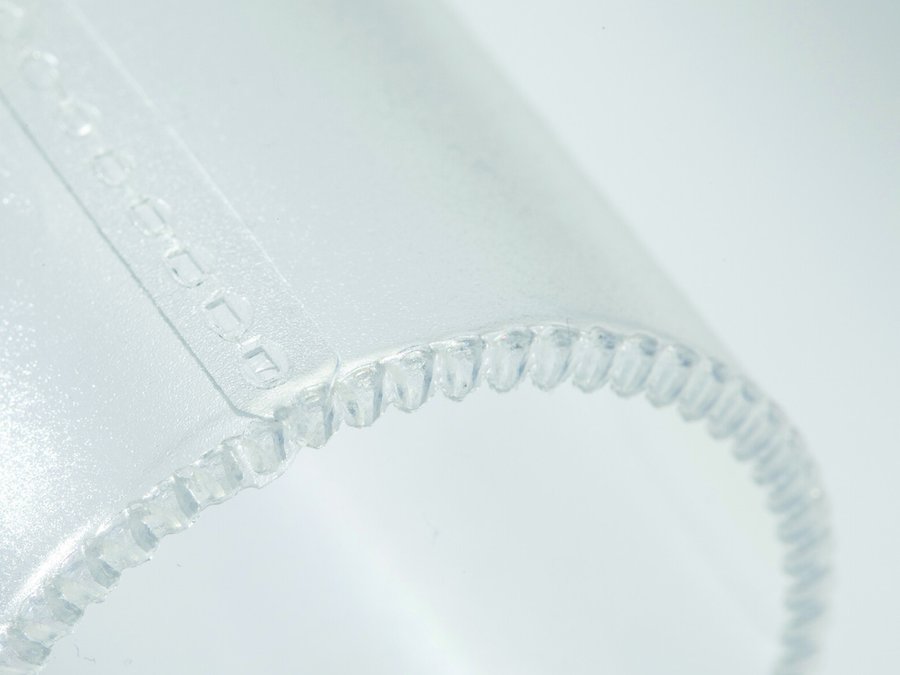
花纹封边与密封纹路
封边纹路由砧座轮廓决定,既是密封面也是外观面,纹深要一致
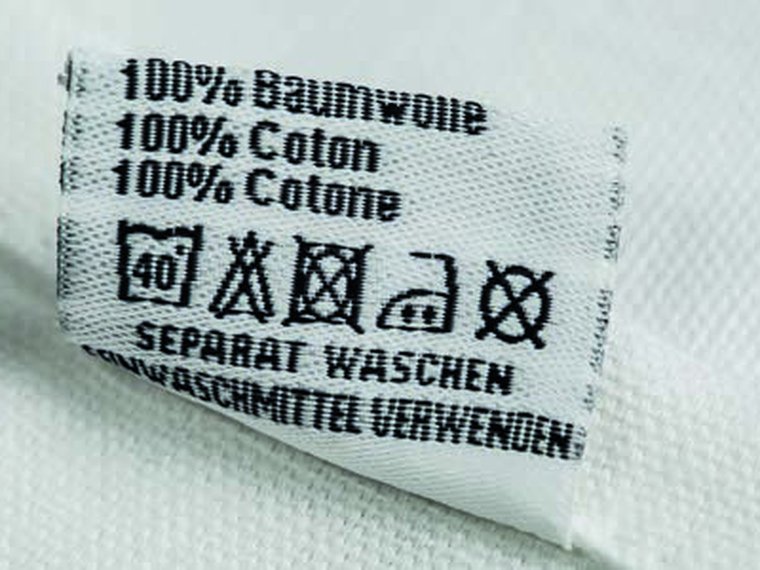
织唛与洗涤标签切割
标签裁切同步锁边,切口不起毛脱丝,贴身不刮皮肤
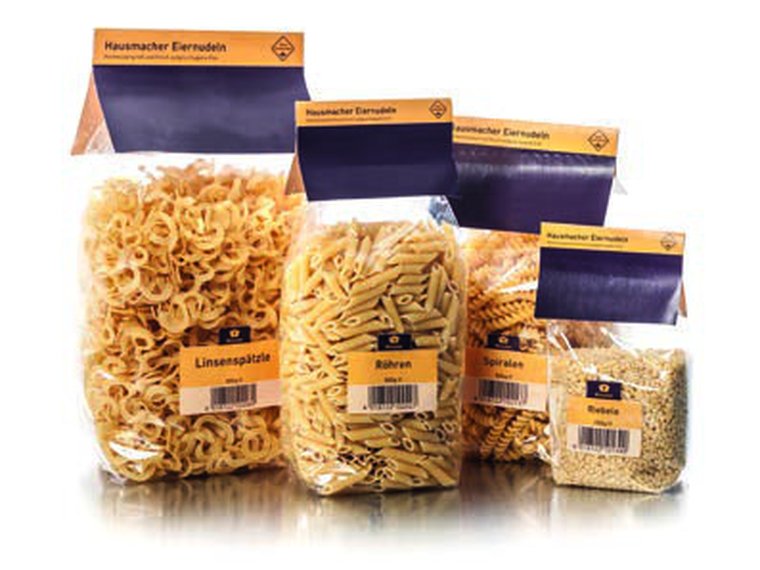
干货与意面包装袋
粉屑最容易污染封口区,超声波把粉料挤开后再封,漏袋率明显下降
为什么选择林企
从接头设计到产线集成,只解决焊得牢、焊得稳这一件事
隔着残留物也能封
这是超声波封口相对热封最关键的一条。粉料、油脂、液体沾在封合面上,热封压不住就成了漏袋;超声波的高频振动会先把残留物从封合区挤开,再让两层膜结合。粉状与含油产品的漏袋率因此明显下降。
冷工艺,开机即用
封刀本身不发热,没有升温等待,也没有停机后物料烤糊粘刀的问题。想停就停、想开就开,换单和调试的时间成本低得多,热敏材料与薄膜也不会被烫坏。
封口更窄,省膜材
超声波封口带可以做得比热封窄很多,同样的袋型能省下可观的膜材;封口宽度与位置由焊头和砧座决定,逐件一致,不随温度漂移。
单一材质包装也能封
全 PE、全 PP 这类可回收的单一材质结构,热封窗口很窄、容易烧穿或封不牢。超声波的热量只产生在结合面,窗口宽得多,是做可回收包装时更好用的一条路。
切割与封口一道完成
刀模或刀轮在一次动作里同时完成裁切与封边,切口整洁、不起毛。标签、织唛、袋型异形边都可以一道工序做完,省掉一台设备。
先试封,再定方案
把膜材、袋型或工件寄给我们,先在实验室封出样品、做剥离力与密封测试,确认封口形式与工艺窗口之后,再定焊头、砧座与设备配置。
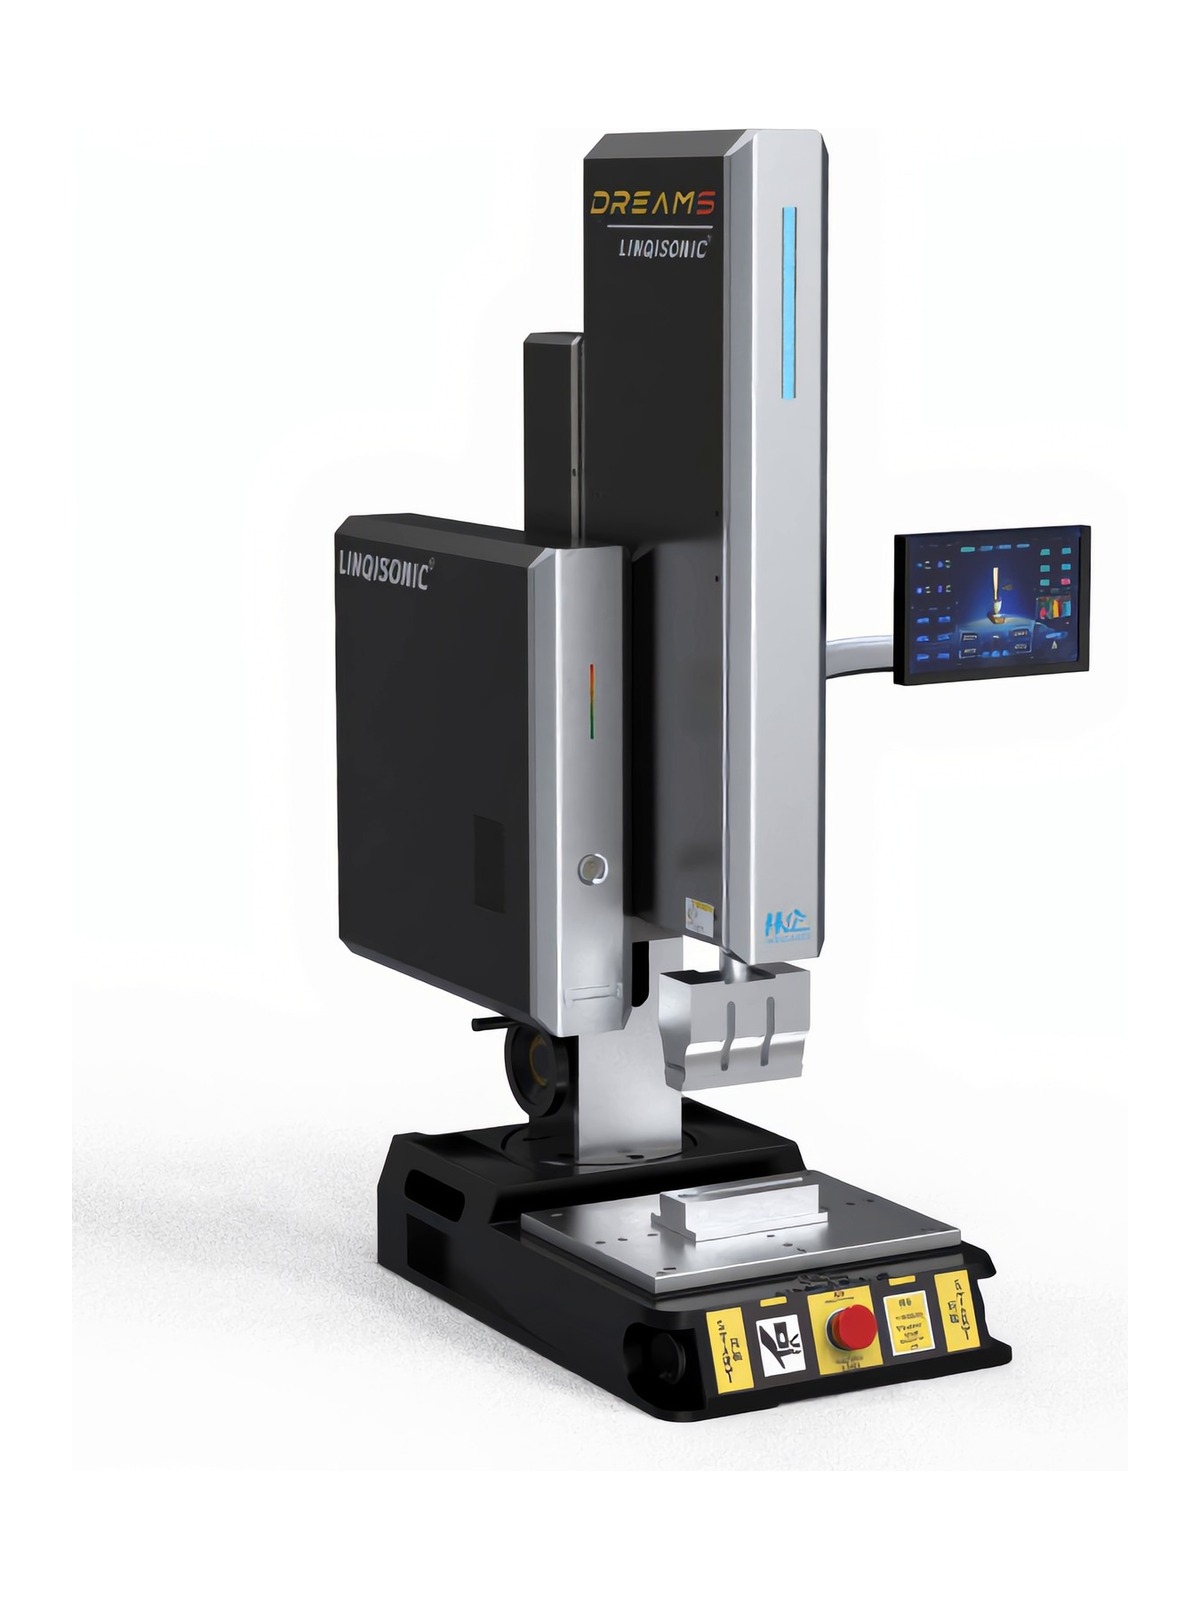
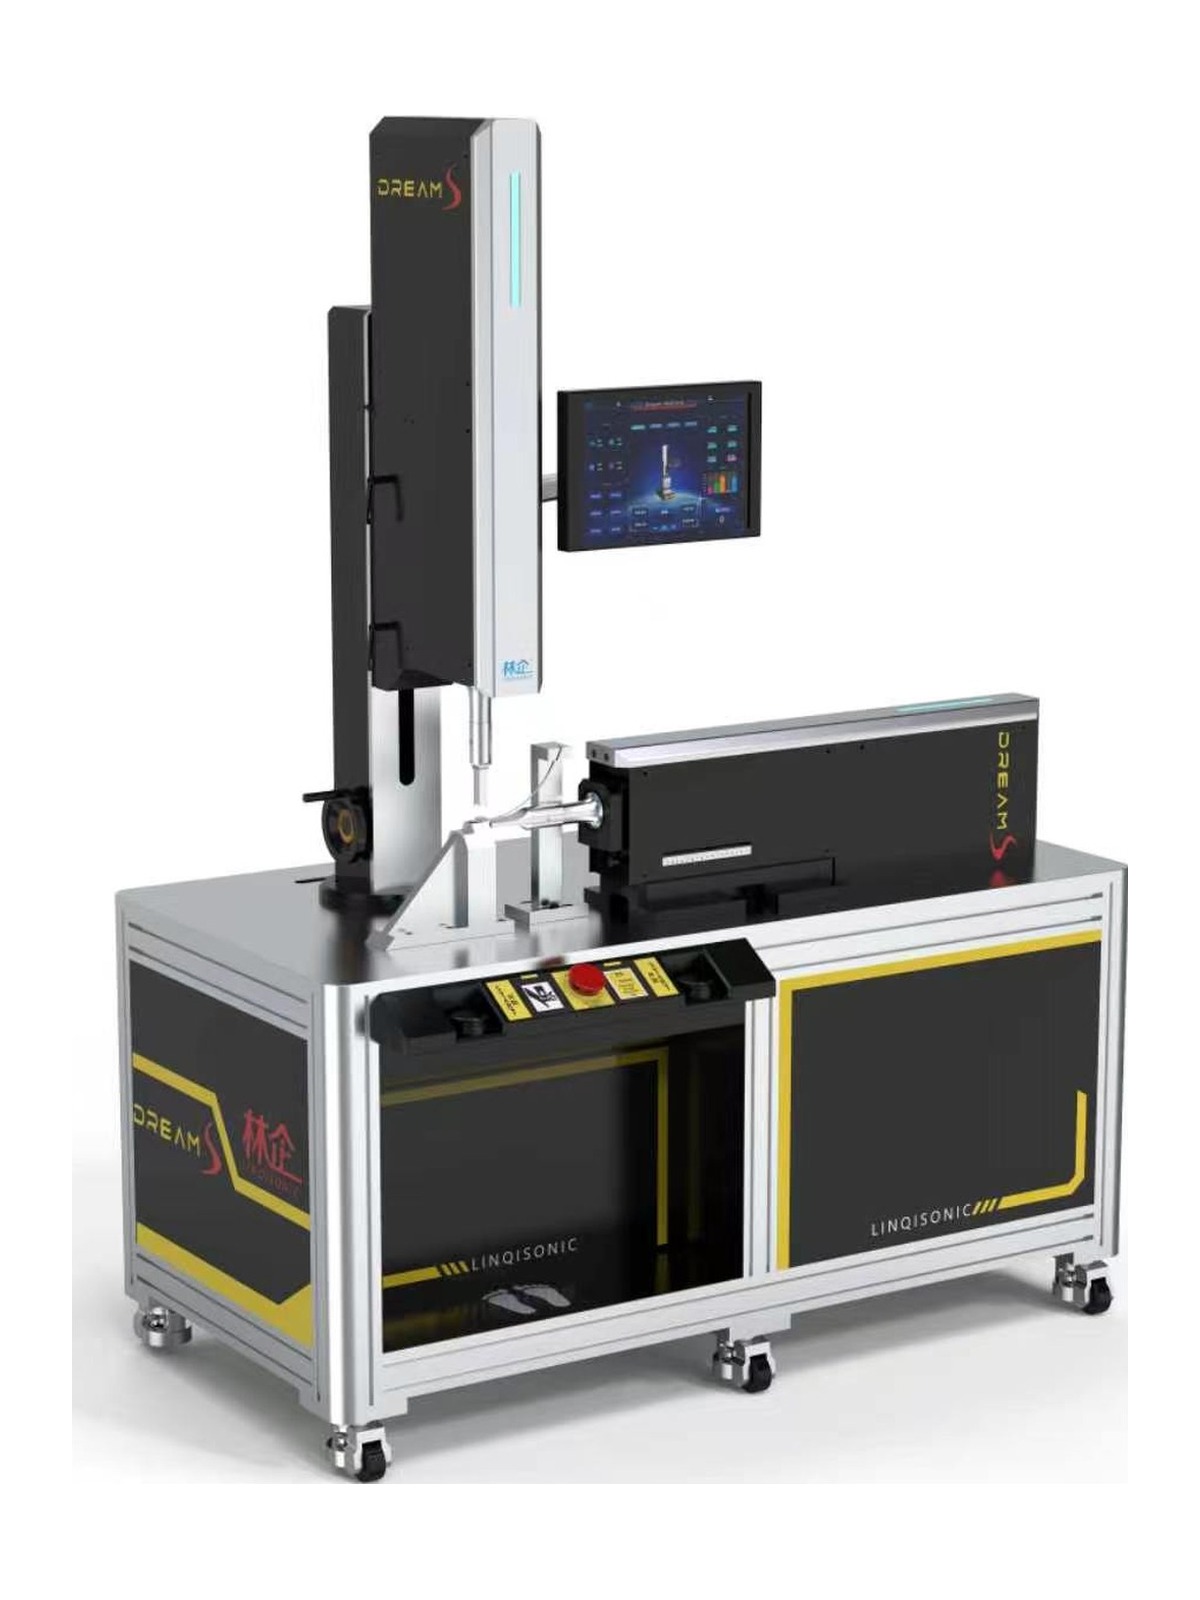
包装超声波封口与焊接技术
软管封尾、袋类与复合膜封口、瓶盖阀件与封膜的工艺说明。重点讲清楚超声波相对热封的三条差异:带料也能封、冷工艺、封口更窄。
- 7 页完整版,含 12 类典型包装件
- 带残留物封口:漏袋率下降的原理
- 单一材质可回收包装的封口窗口
PDF · 0.7 MB · 7P
把您的零件发给我们
告诉我们材料、尺寸和节拍要求,我们会回复接头形式、机型与工装建议。
直接联系