
动力电池与新能源超声波焊接
不熔化母材的固相连接——低电阻、无飞溅、可逐件追溯
动力电池、充电设施与功率电子上的连接,几乎都是大电流、怕热、又不允许有颗粒物脱落的场景。超声波金属焊接换了一条路:焊头以横向摩擦搓开界面的氧化层与油污,露出洁净金属面,再在压力下让两侧原子直接扩散结合——母材始终不熔化,焊区是变形组织而不是铸态组织。不需要焊料、助焊剂与保护气,也没有电极损耗;热输入小到可以焊在电芯、芯片与塑料件旁边。铜与铝这类熔焊必然生成脆性金属间化合物的组合,因此变得可焊。
典型焊接零件
以下是该行业中常见的超声波焊接与切割工位
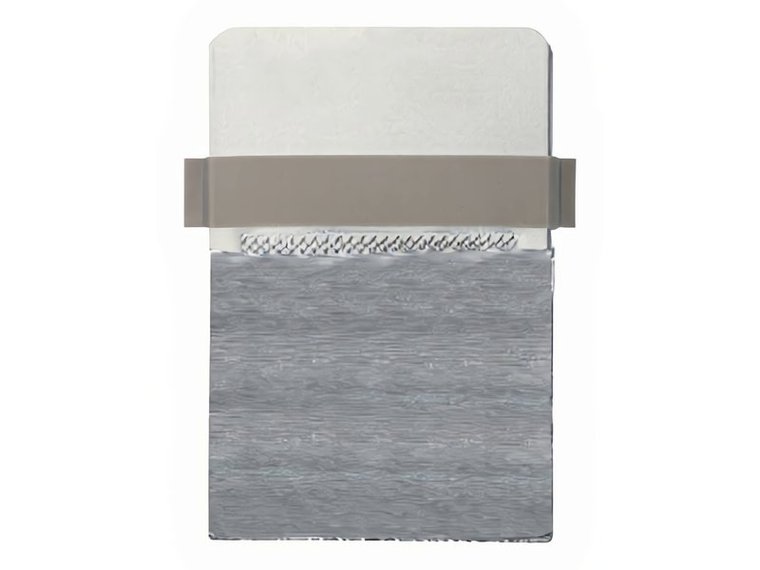
电芯极耳与多层箔材
几十上百层几十微米的铜箔铝箔焊到极耳上,既不能焊穿又要层层导通
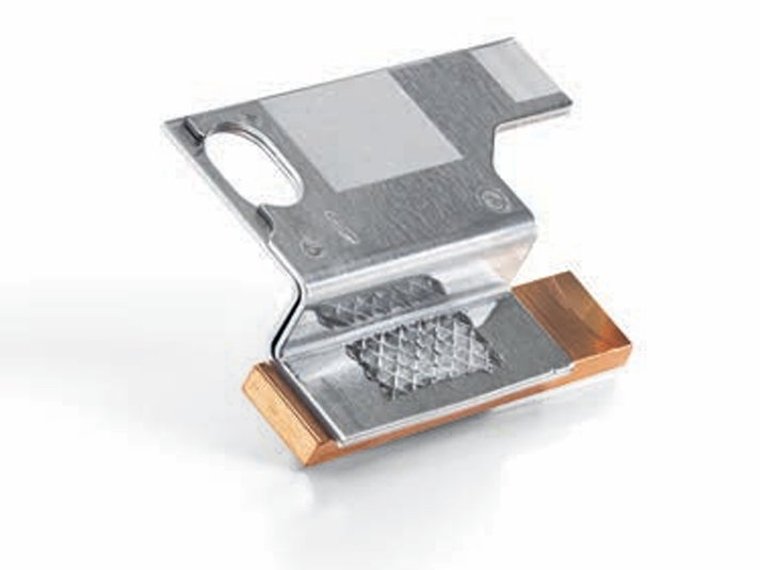
模组汇流排与极柱连接
大截面铝铜搭接,接触电阻要低且稳定,长期振动下不松脱
CCS 集成母排
电芯接触系统上密集的连接点,逐点记录能量,单点异常即时报警
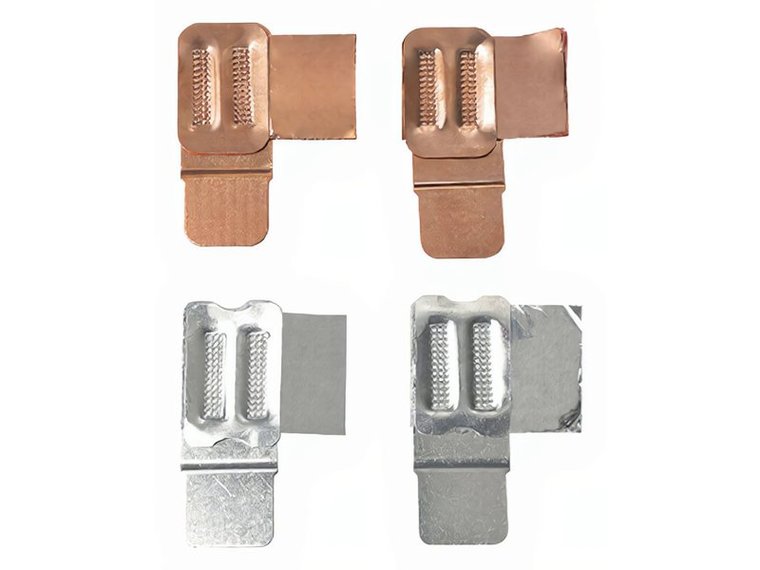
铜铝异种金属连接
固相结合不生成大量脆性金属间化合物,这是熔焊做不到的组合
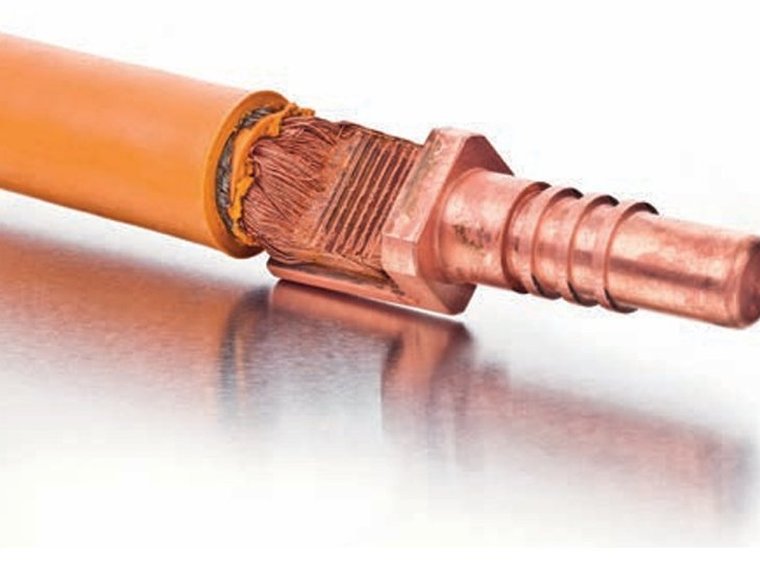
充电枪与充电座铜端子
大电流端子的截面积大,靠横向摩擦破除氧化层后压实成实心导体
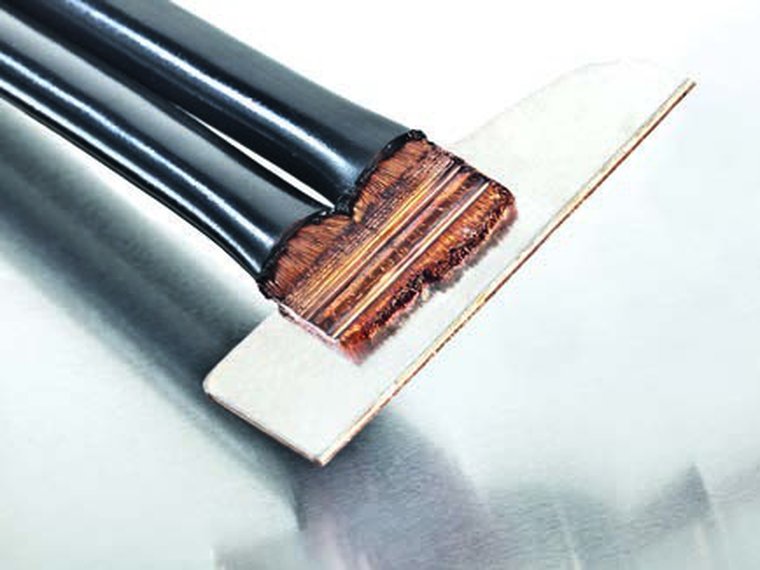
细股线与镀银铜端子
细股线股间先互熔成实心体再与端子结合,不损失导电性
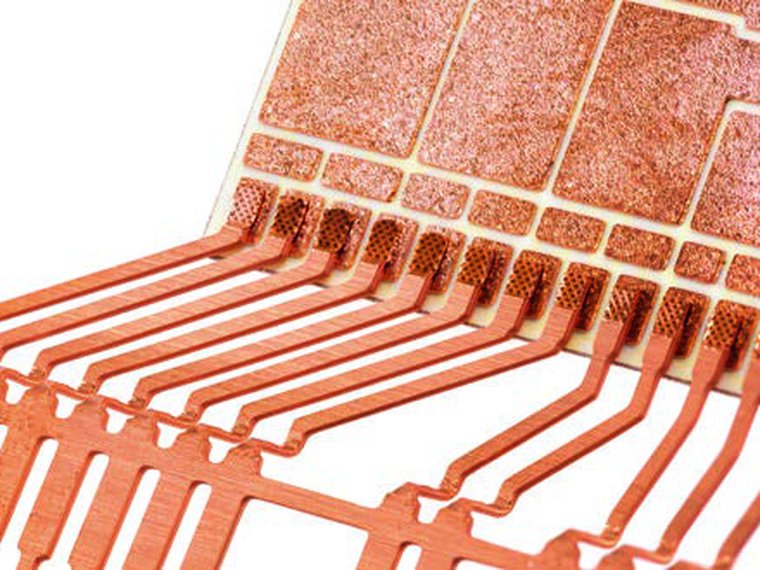
IGBT 引线框与陶瓷基板
功率模块引线框焊到 DBC 基板,热输入必须小到不伤芯片
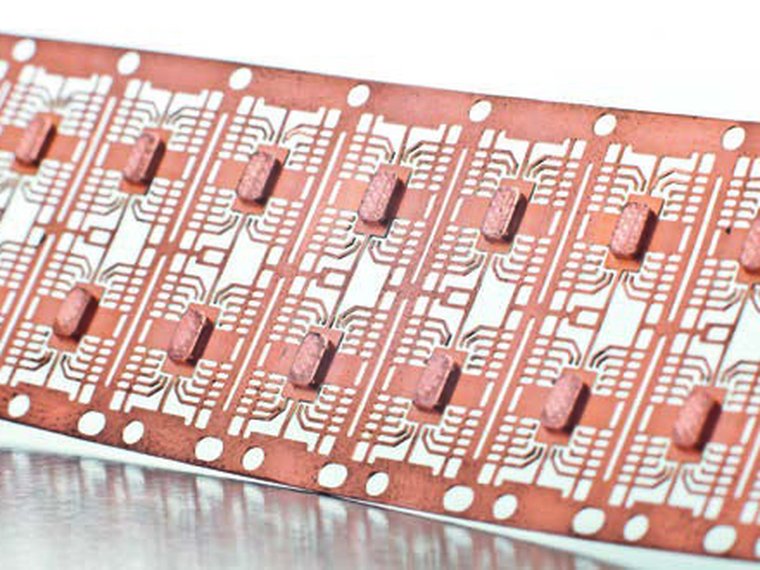
冲压带料与接触柱
连续带料上的接触柱焊接,节拍快、一致性要求高,适合在线集成
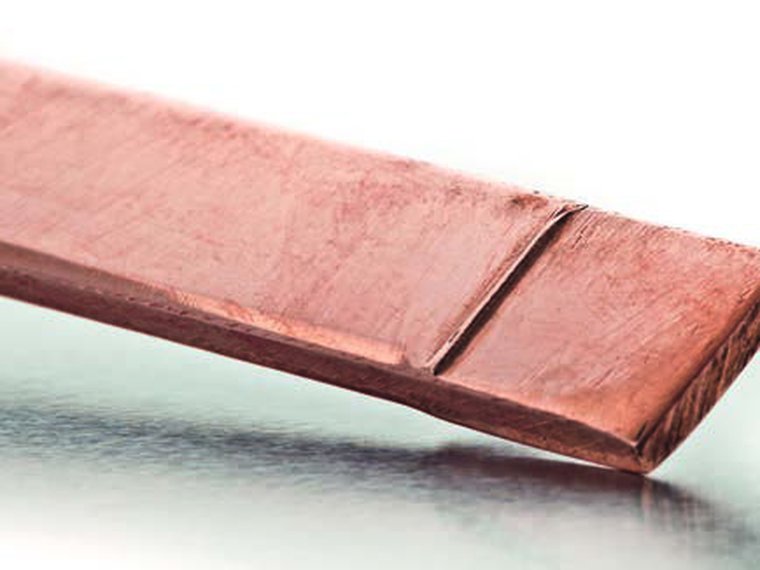
扁平导体齐平焊
扁平铜排端部齐平搭接,焊后厚度不增加,便于后续装配
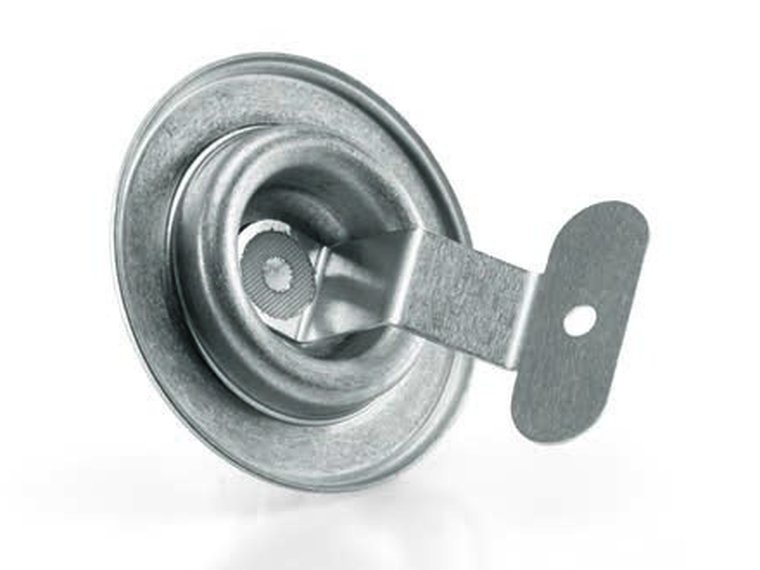
电容器电气连接
薄壁电容外壳上的引出连接,热敏感,只能用低热输入工艺
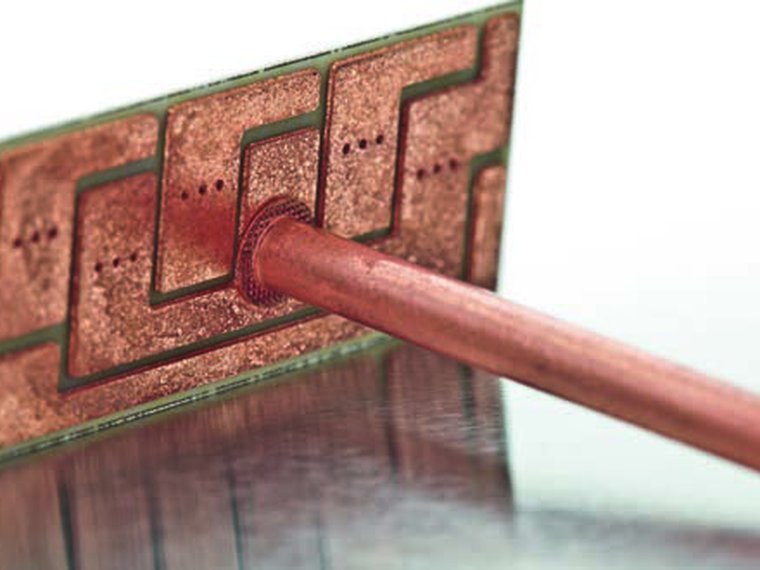
陶瓷 PCB 铜针连接
铜针焊到陶瓷基板的铜层上,基板脆,压力与振幅都要精细控制
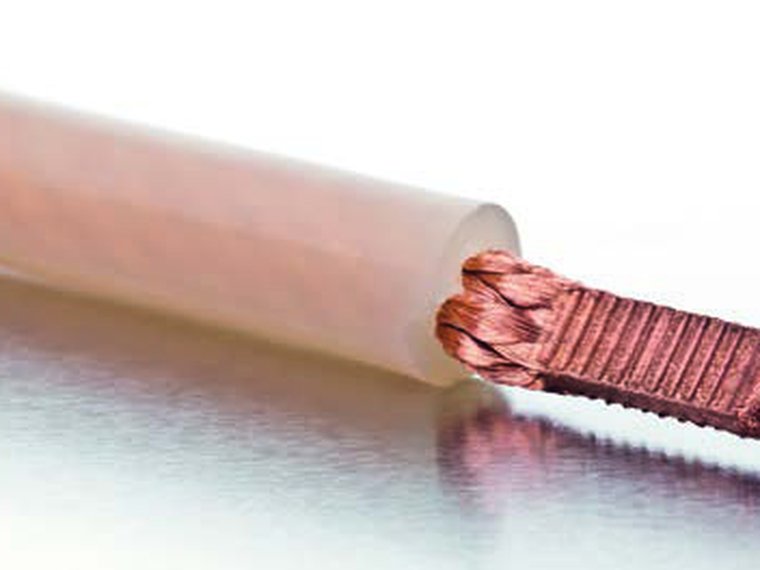
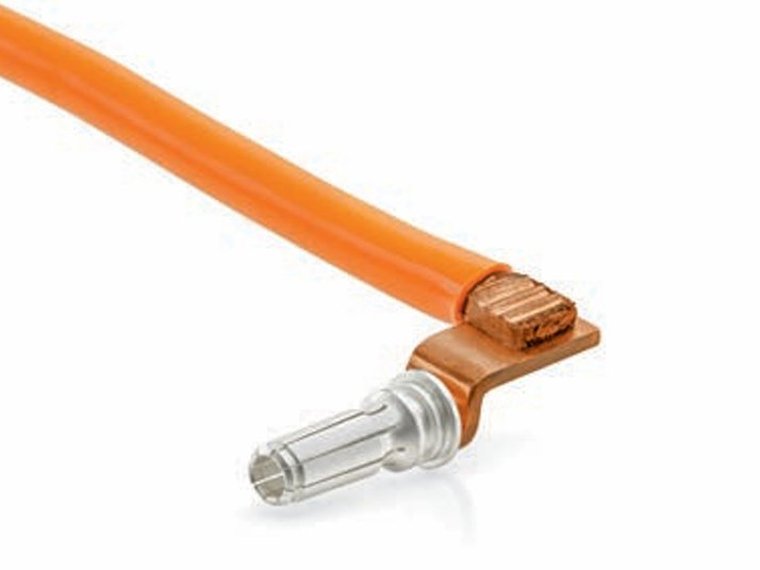
高柔性电缆端部压实
多股高柔性电缆端部压实成实心块,便于后续压接或螺接
为什么选择林企
从接头设计到产线集成,只解决焊得牢、焊得稳这一件事
冷工艺,母材不熔化
焊接温度只到母材绝对熔点(按开尔文计)的三分之一到二分之一,母材始终是固态。热输入小到可以焊在电芯、芯片与塑料件旁边,不会烤伤旁边的元件。
接触电阻低且稳定
氧化层被横向摩擦搓开后金属直接结合,接触面积是实打实的金属接触,而不是靠压力维持。大电流路径上的温升因此更小、更可预测。
铜铝异种也能焊
熔焊铜铝必然生成大量脆性金属间化合物,接头一振就裂。固相连接的界面反应层极薄,铜铝这类组合因此变得可焊——这是新能源上最实用的一条。
无飞溅、无颗粒脱落
不熔化就没有飞溅与熔滴,也不产生电极损耗颗粒。电芯与模组内部最怕金属异物,这一条直接决定能不能用在电池上。
无填充耗材,可逐件追溯
不用焊料、助焊剂与保护气,也没有电极需要修磨。每一点的能量、时间与下压量都可记录,对接 MES 做 CpK 与 100% 过程监控。
先试焊,再定方案
把工件或图纸发给我们,先在实验室焊出样件、做拉力与电阻测试,确认工艺窗口之后再定焊头、底模与设备配置。
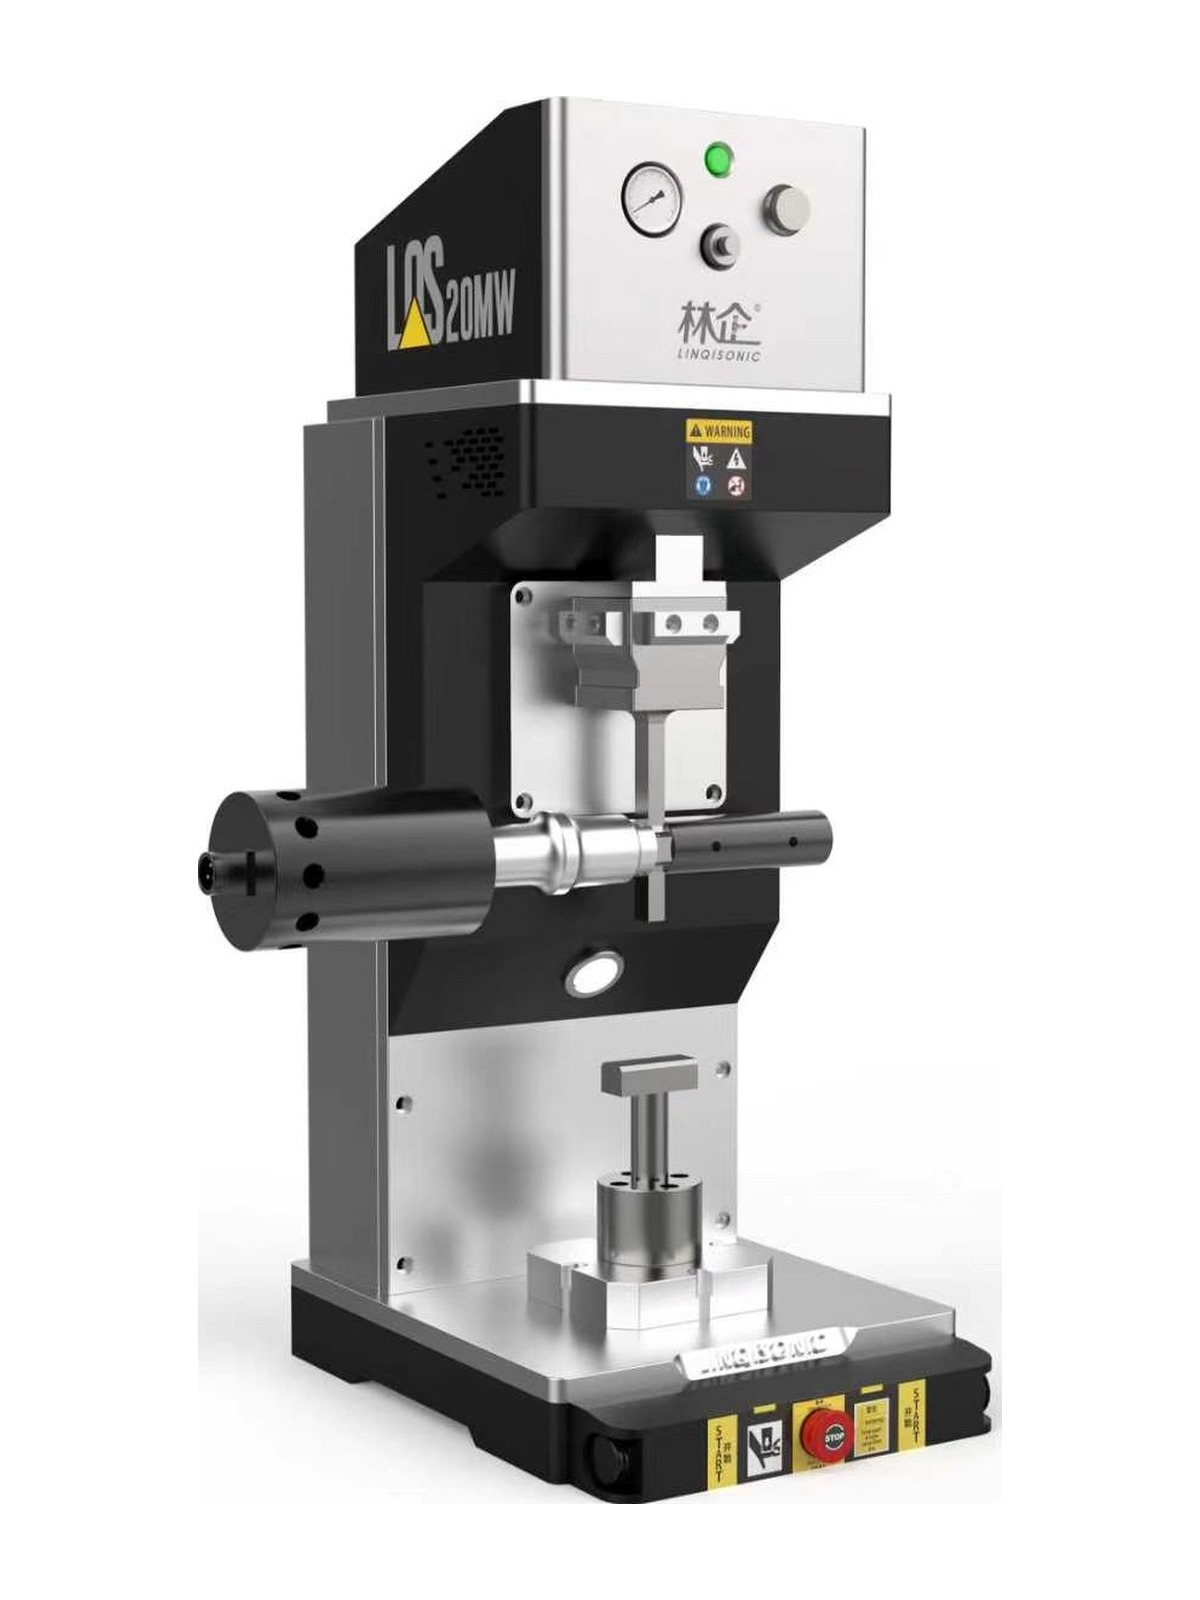
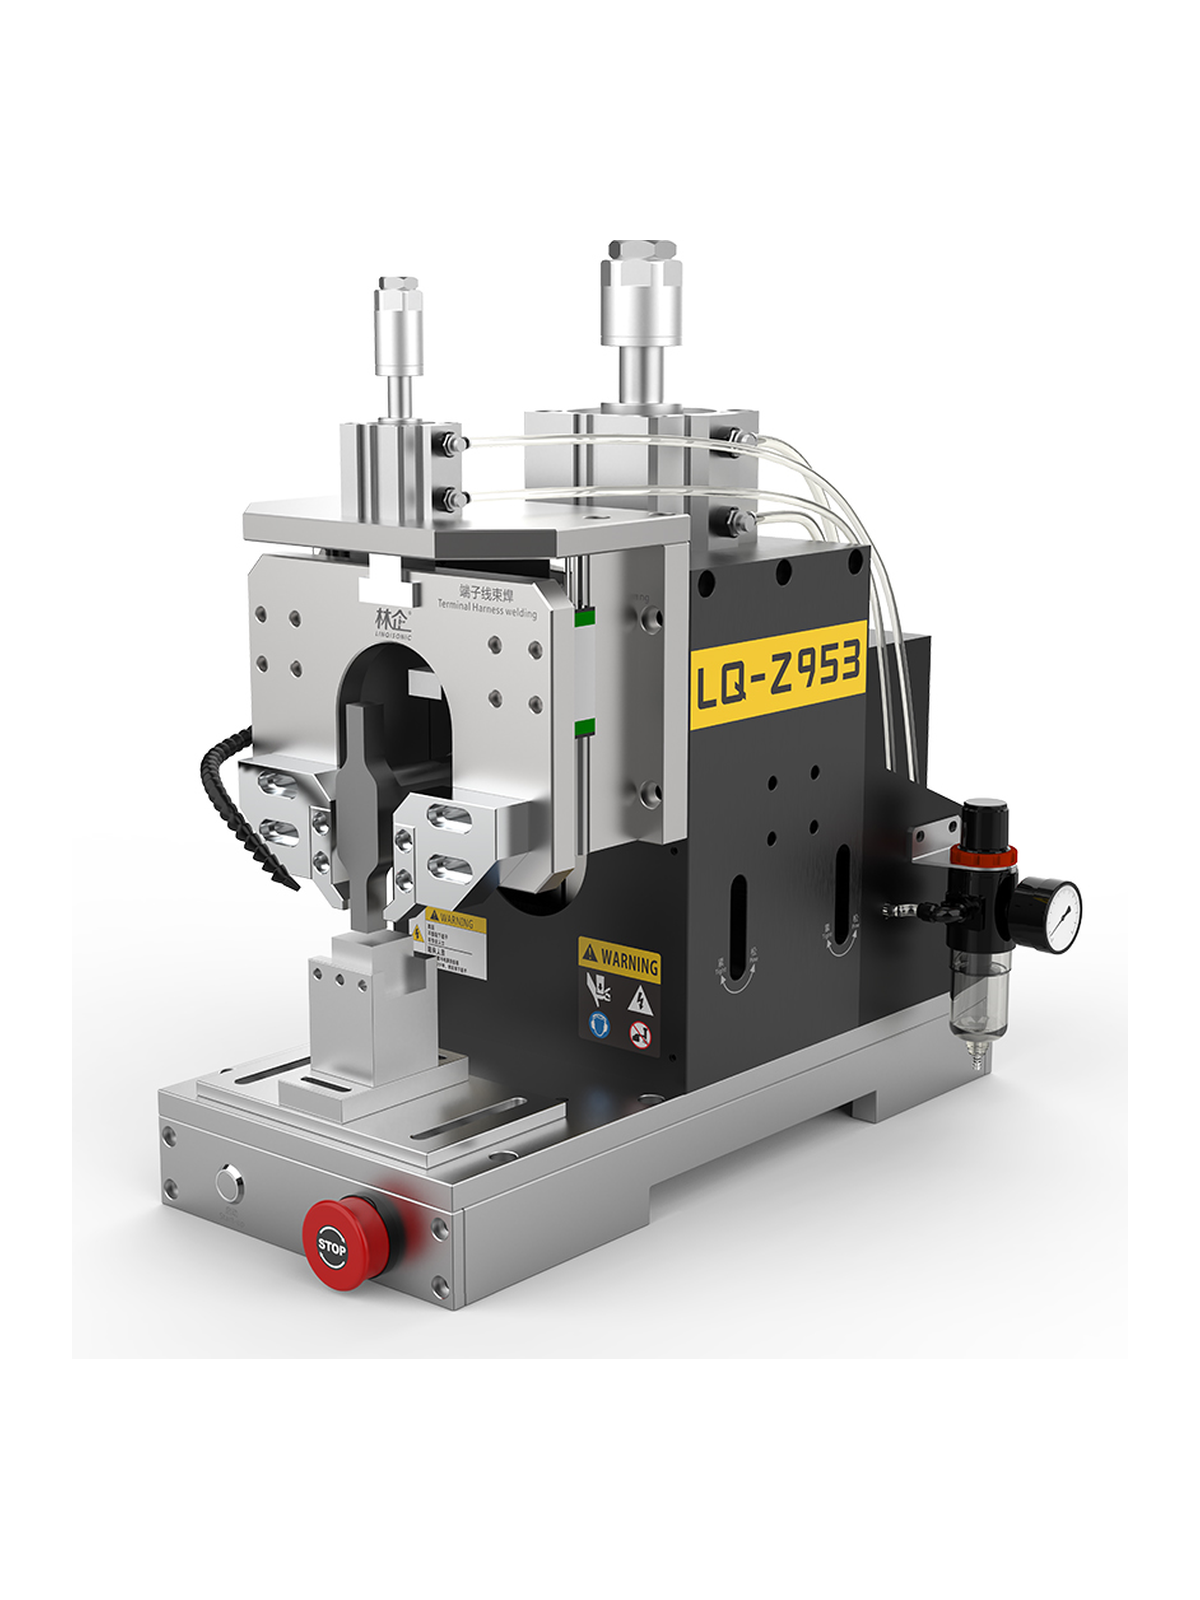
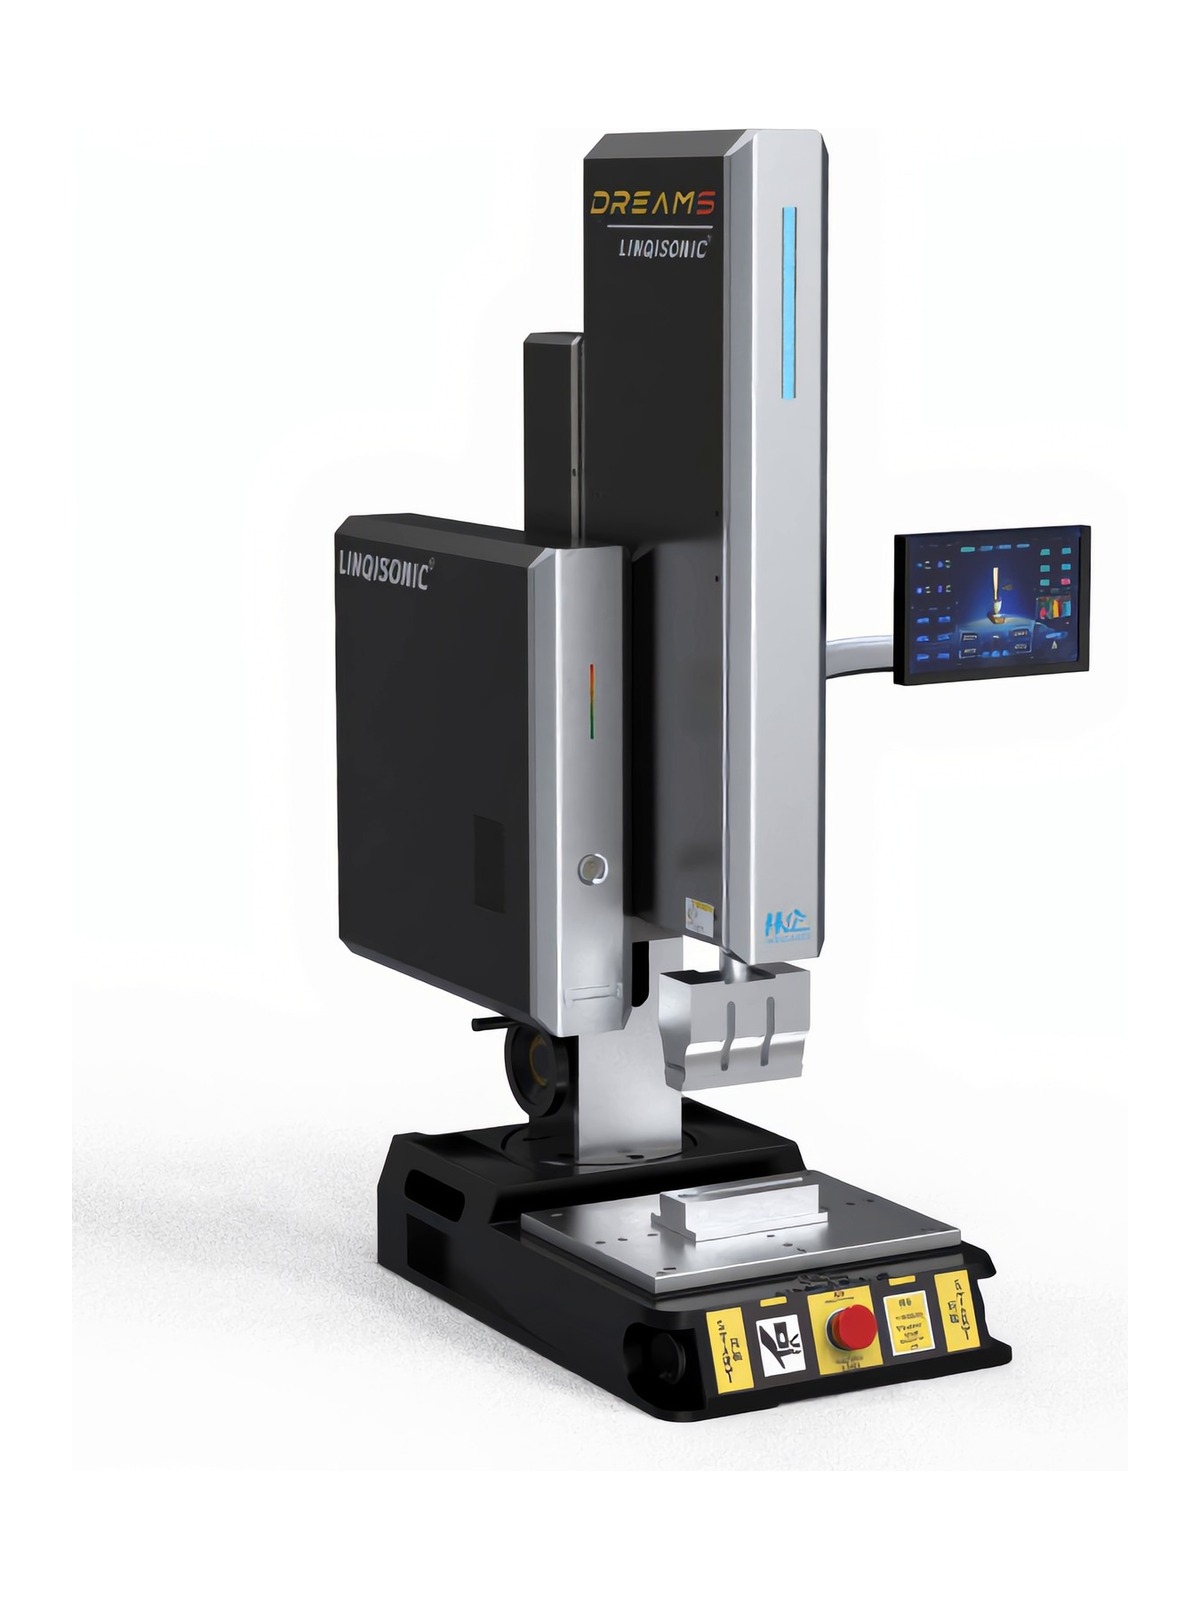
超声波金属焊接 · 新能源金属连接技术
动力电池极耳与箔材、CCS 电芯接触系统、充电枪铜端子、线束拼接与端接、IGBT 功率端子。含固相连接原理图解与频率选型。
- 7 页完整版,含焊接原理图解
- 铜铝异种连接与金属间化合物说明
- 工作频率 20 / 30 / 35 / 40 kHz 选型
PDF · 0.6 MB · 7P
把您的零件发给我们
告诉我们材料、尺寸和节拍要求,我们会回复接头形式、机型与工装建议。
直接联系