
电子电器超声波焊接
密封要过、尺寸要准、外观要干净——超声波焊接在这三条线上同时给出答案
电子件的质量标准正在同时收紧三条线:密封性、尺寸精度、外观洁净。传统的胶粘要等固化、会有溢胶与气味,螺钉要占空间、会产生金属屑,卡扣靠压缩维持而非永久结合。超声波焊接不引入焊料、胶粘剂与紧固件,几秒内完成分子层面的结合,并且逐件记录能量、时间与下压量。覆盖外壳、腔体、传感器、开关、水路件与嵌件埋植。散热风扇与风叶、滤网滤芯、家电控制面板与制冷铜管气密封口,也在同一套设备上完成。对既要密封又要好看、还怕伤到内部电子件的产品,这是目前少数能同时兼顾的工艺。
典型焊接零件
以下是该行业中常见的超声波焊接与切割工位
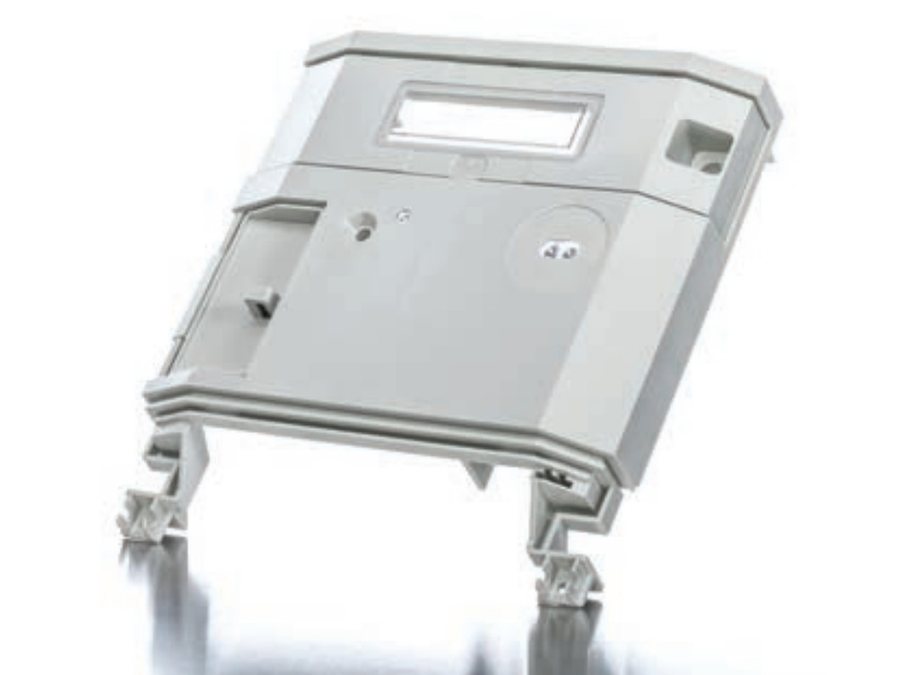
电子设备外壳
强度与紧密性、绝对尺寸精度、无划痕的高质量表面,焊缝要清晰规整
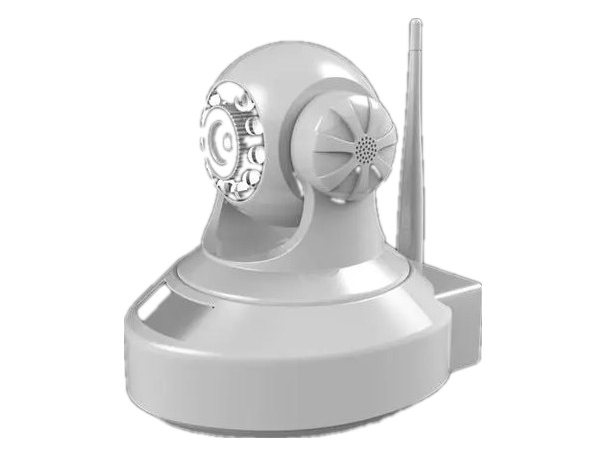
传感器与摄像模组外壳
焊接过程不得损伤内部 PCB 与光学件,高频低振幅把振动载荷降到最低
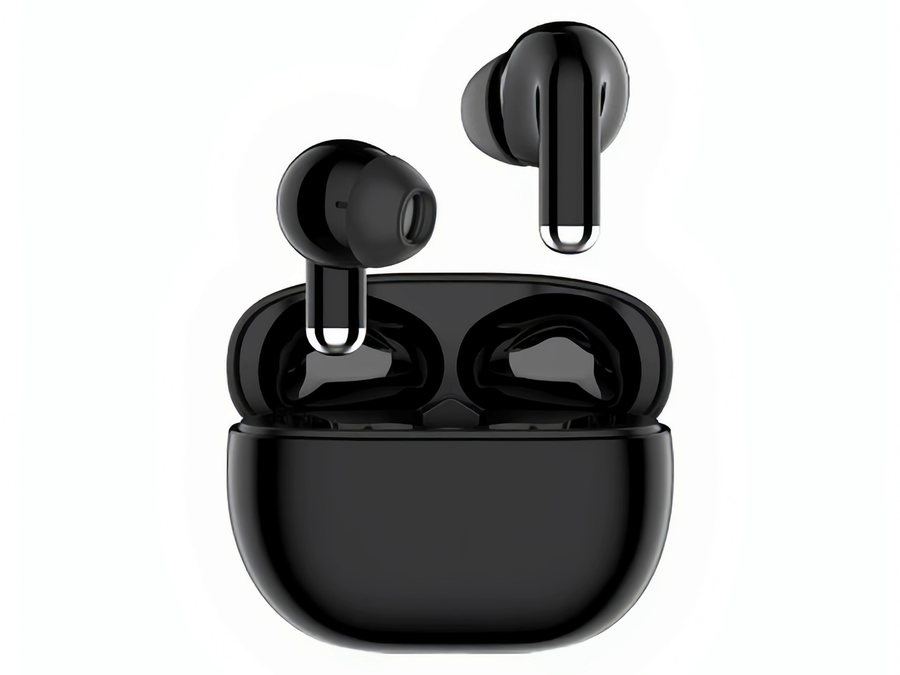
TWS 耳机腔体与充电仓
A 面零压痕与防水密封同时要满足,靠仿形焊头、近场焊接与藏飞边接头实现
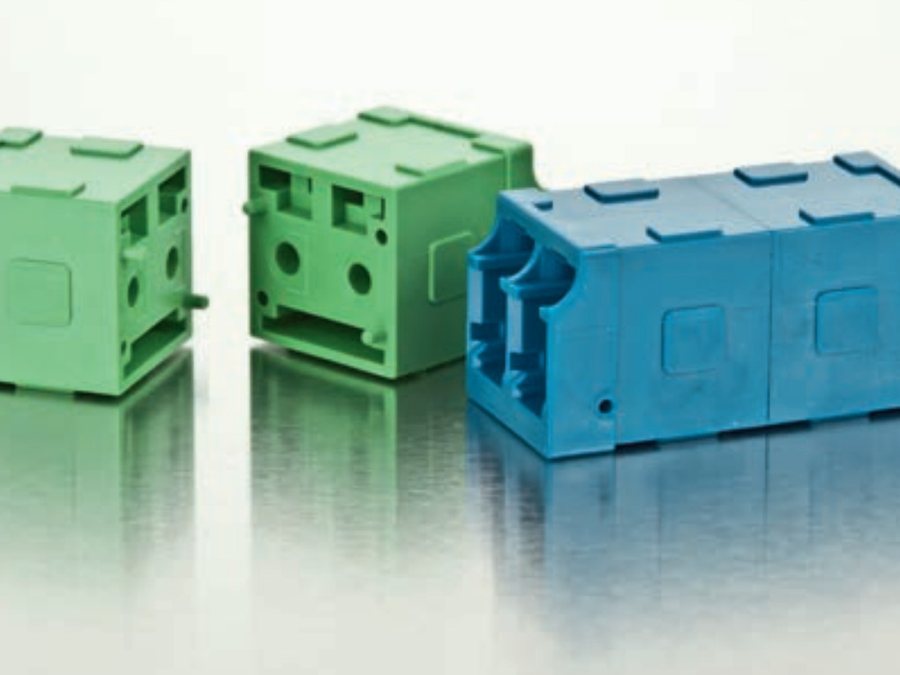
连接器与端子外壳
触点腔内不能有飞边,尺寸公差直接决定插拔力与接触可靠性
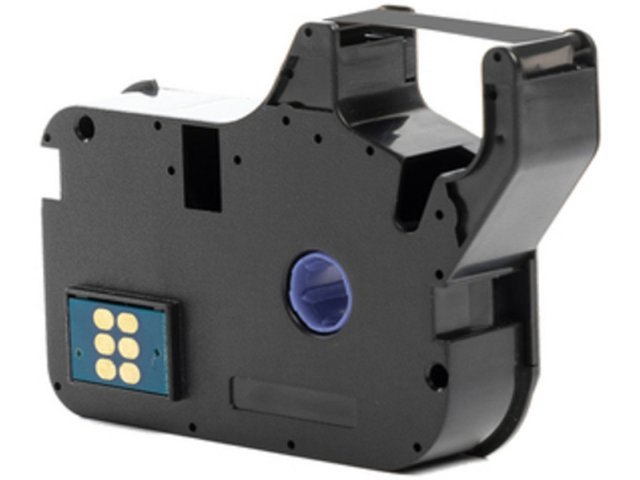
打印机墨盒与耗材腔体
墨腔要长期气密不渗漏,内壁不能有飞边脱落堵塞喷头,靠剪切接头保气密
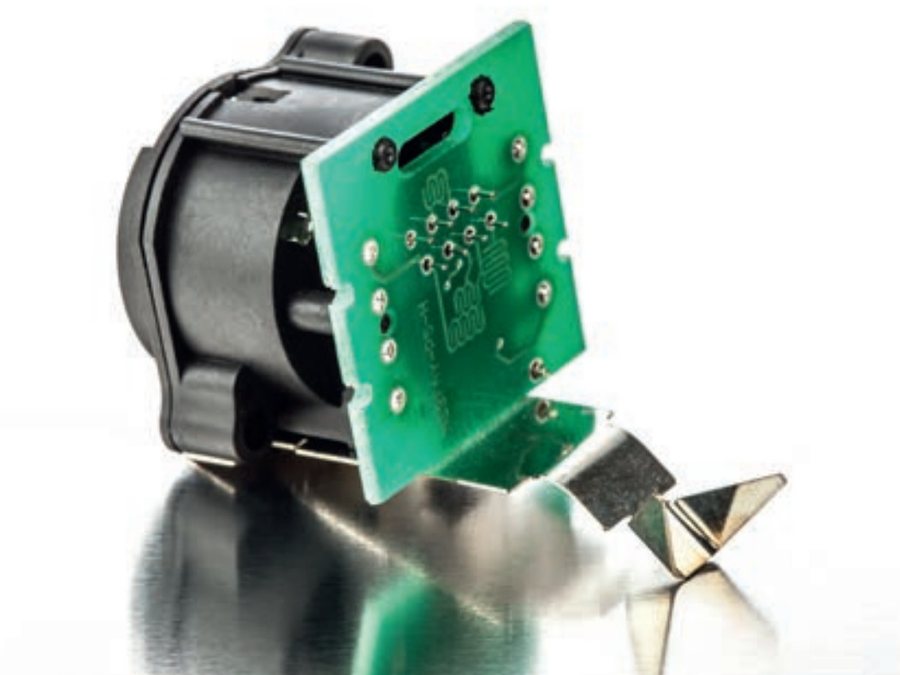
PCB 热铆与嵌件埋植
无需预热嵌件即可将金属件与塑料结合,不产生金属屑,可在元器件旁边作业
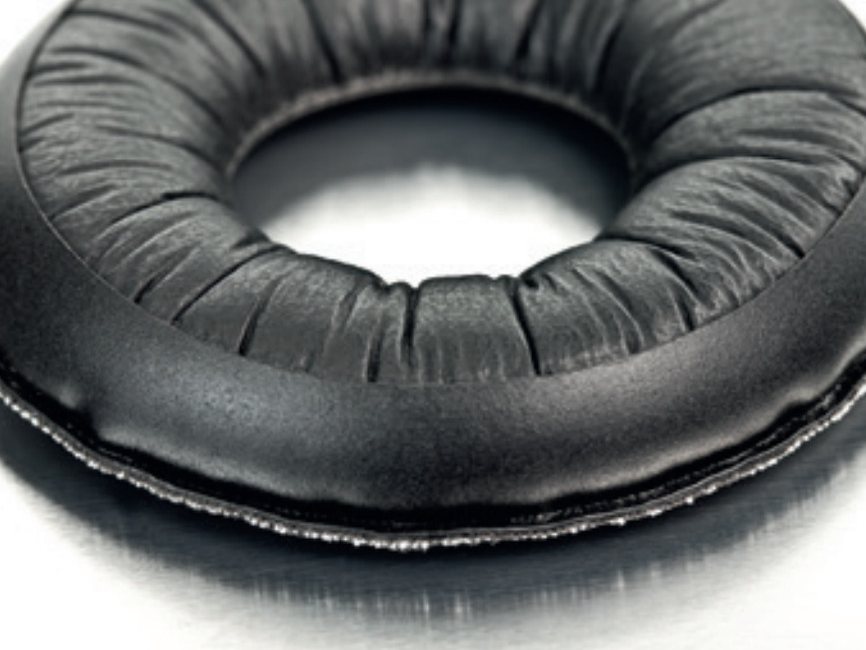
耳机海绵耳垫
超声波切割同步封边,切口不起毛脱丝,内外圈同心,一次成形无线头
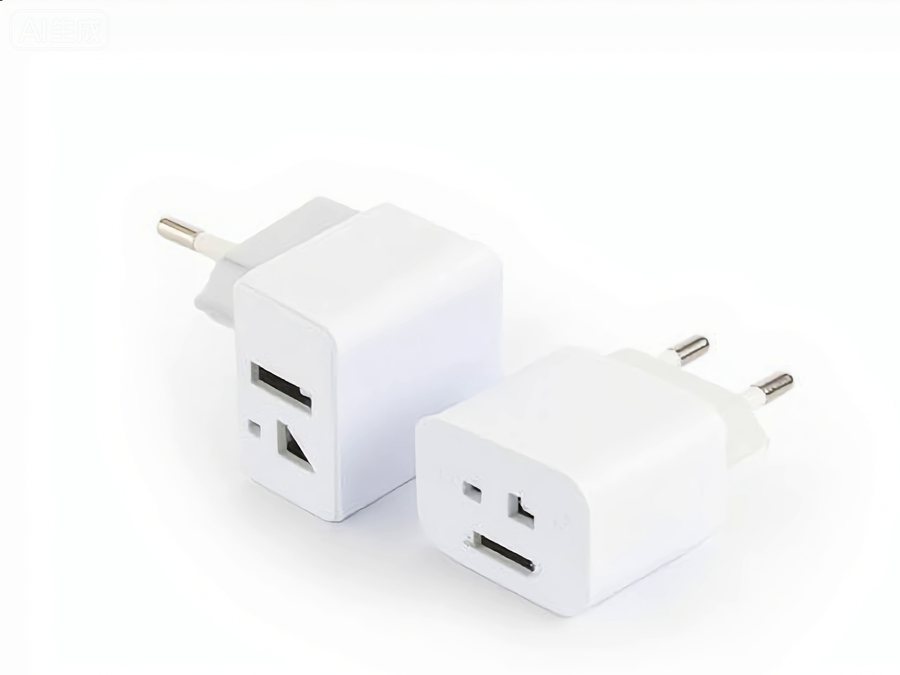
电源适配器与充电器外壳
跌落不开壳、外观面无发白,剪切接头保强度,靠降振幅控外观
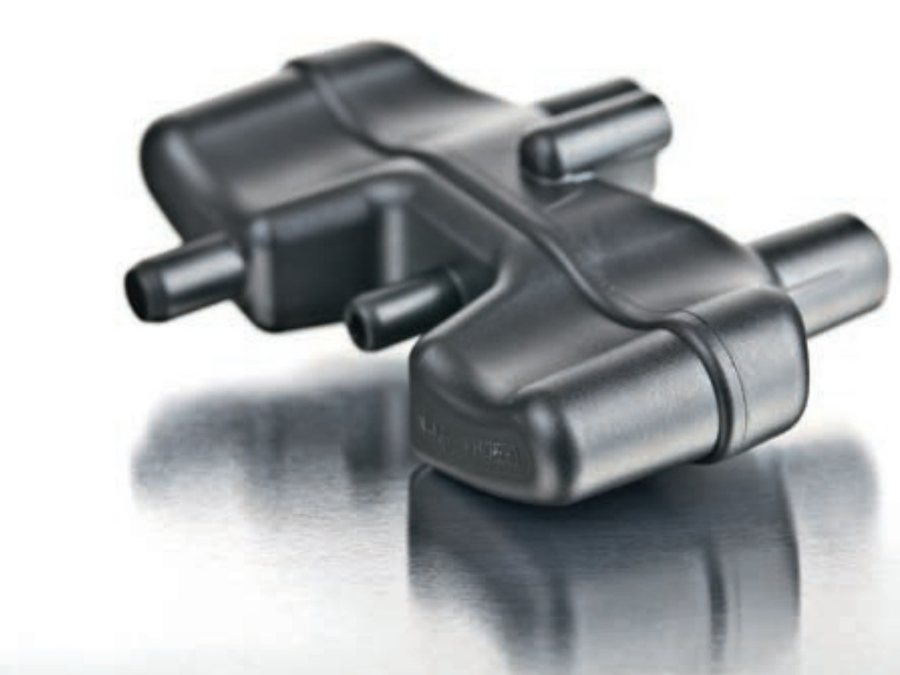
咖啡机出水嘴与多通接头
多个管口同时密封,耐热水反复冲击,环形剪切接头配仿形夹具托死
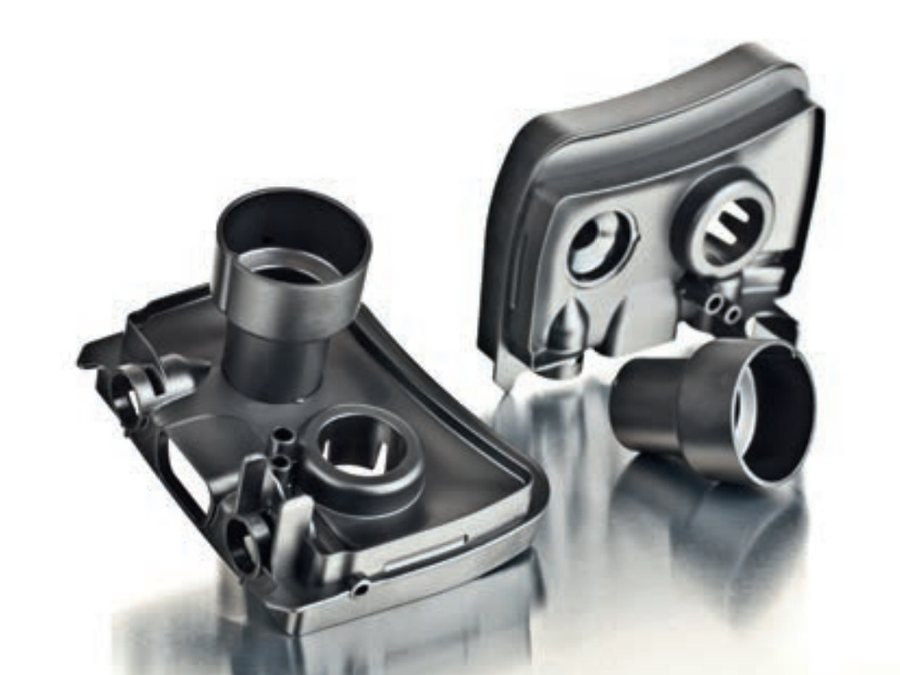
家电水路与流道件
整周焊缝耐压不渗,腔内不许有飞边脱落进入水路,咖啡机与净水设备的典型件
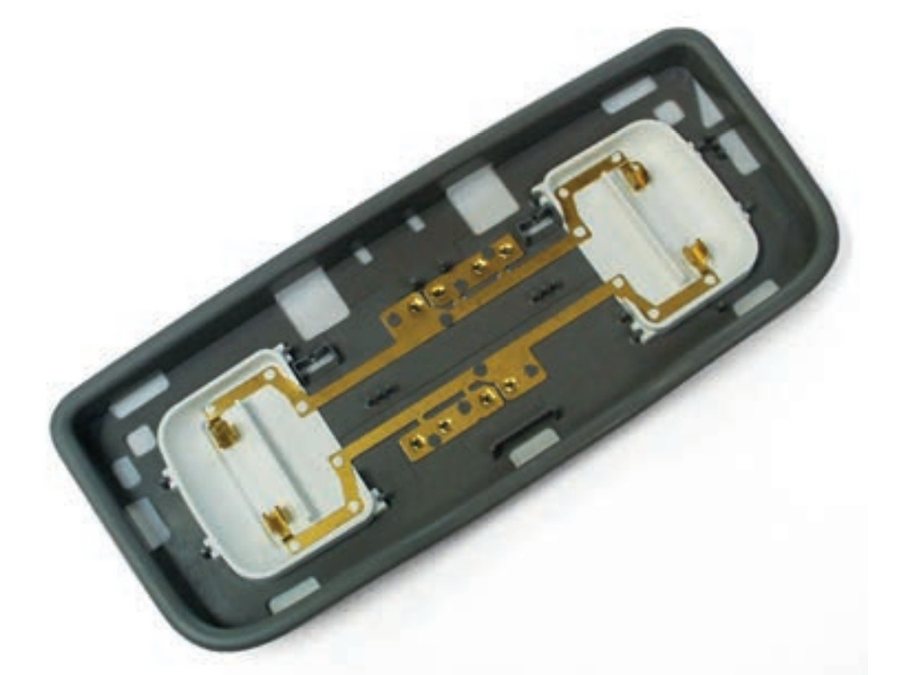
金属导体嵌入塑料壳
冲压导电带直接嵌植进塑料件,金属件无需预热,导体不移位、不翘起,塑料不烧焦
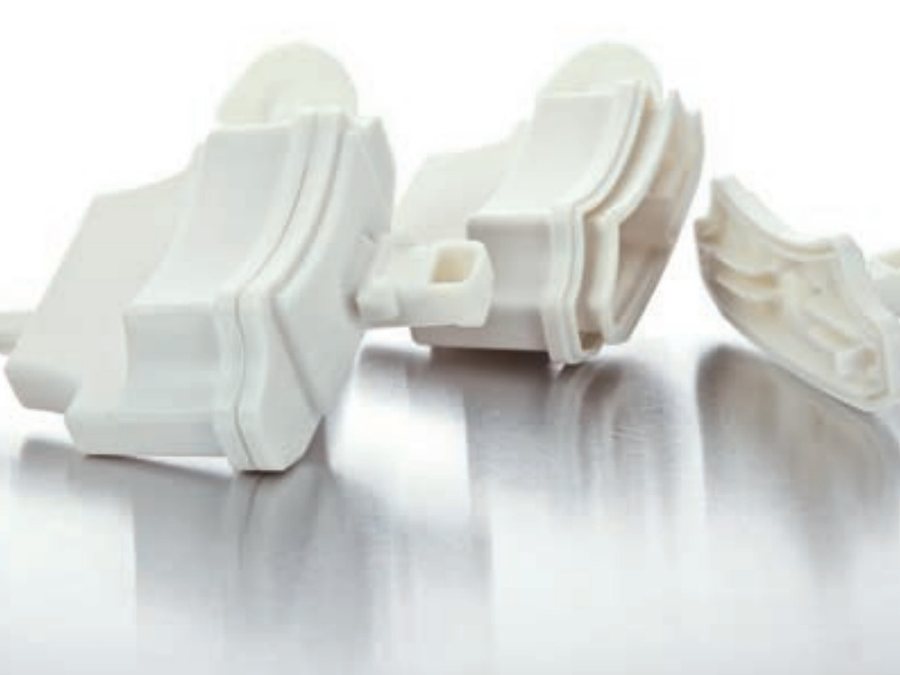
冰箱阻尼器与机构件
低温下焊缝不能脆裂,配合间隙要稳定,剪切接头配低振幅降低残余应力
为什么选择林企
从接头设计到产线集成,只解决焊得牢、焊得稳这一件事
密封性:接头形式决定上限
剪切接头沿垂直壁面形成连续熔合带,是做气密与水密的首选;舌槽接头两侧都不出飞边,适合既要密封又要外观的件。可满足 IPX7/IPX8 结构件的焊缝密封要求,整机防护等级需按成品验证。
外观:零压痕怎么来的
压痕来自焊头端面与工件轮廓不匹配、或焊头边缘过锐。对策是仿形焊头加大圆角并抛光、焊头接触点距焊缝不超过 6mm 的近场焊接、以及把飞边关进溢料槽的接头设计。
低热输入,不伤内部电子件
热量只集中在结合面且作用时间以毫秒计,可以焊在 PCB、传感器与线束旁边。精密小件配 30/35/40 kHz 高频低振幅,进一步降低传到下件的振动载荷。
尺寸精度与过程数据
伺服驱动配四种焊接模式,外观件用绝对距离控高度,密封件用能量控强度。每一件的能量、时间、下压量全程记录,可对接 MES 做 CpK 统计与 100% 过程监控。
无胶、无螺钉、无耗材
不引入焊料、助焊剂、胶粘剂与紧固件,没有固化等待、没有溢胶与气味、不产生金属屑。返修与回收也更简单,材料成分保持单一。
先试焊再定方案
把工件或图纸发给我们,先在实验室焊出样件、做拉力与密封测试,确认接头形式与工艺窗口之后再定焊头、夹具与设备配置。
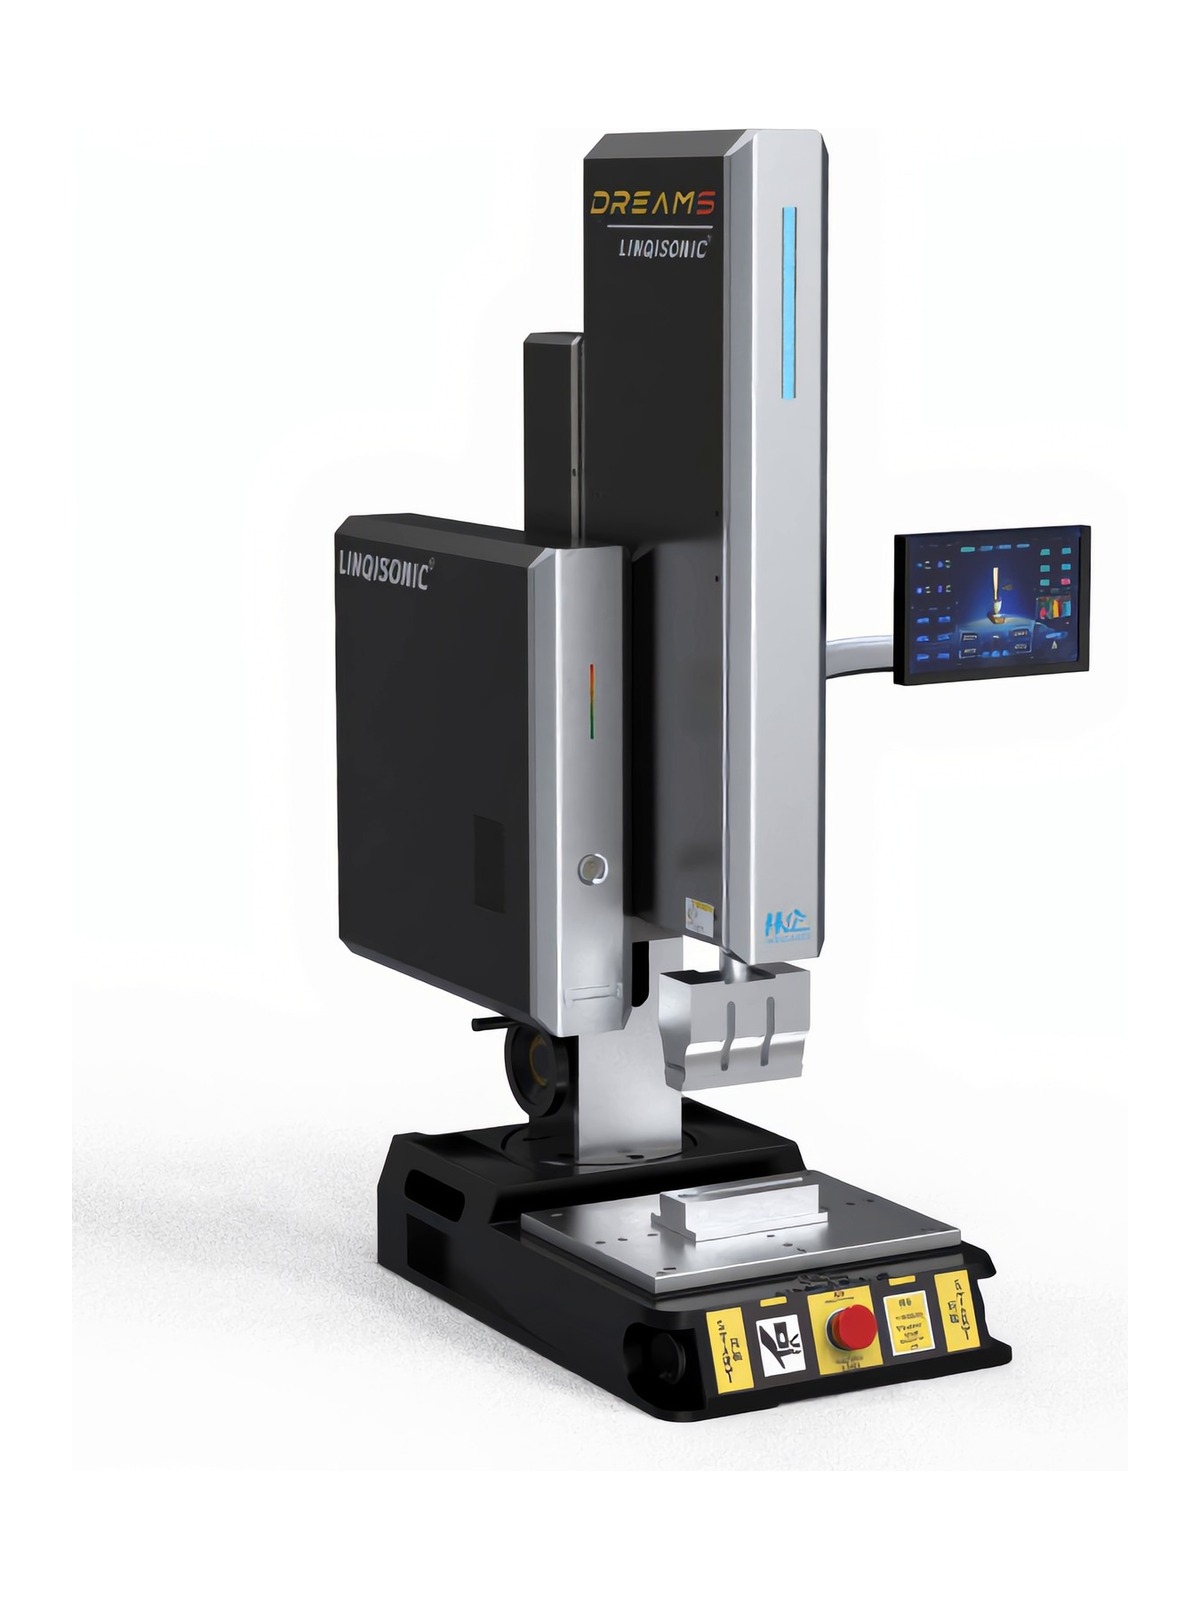
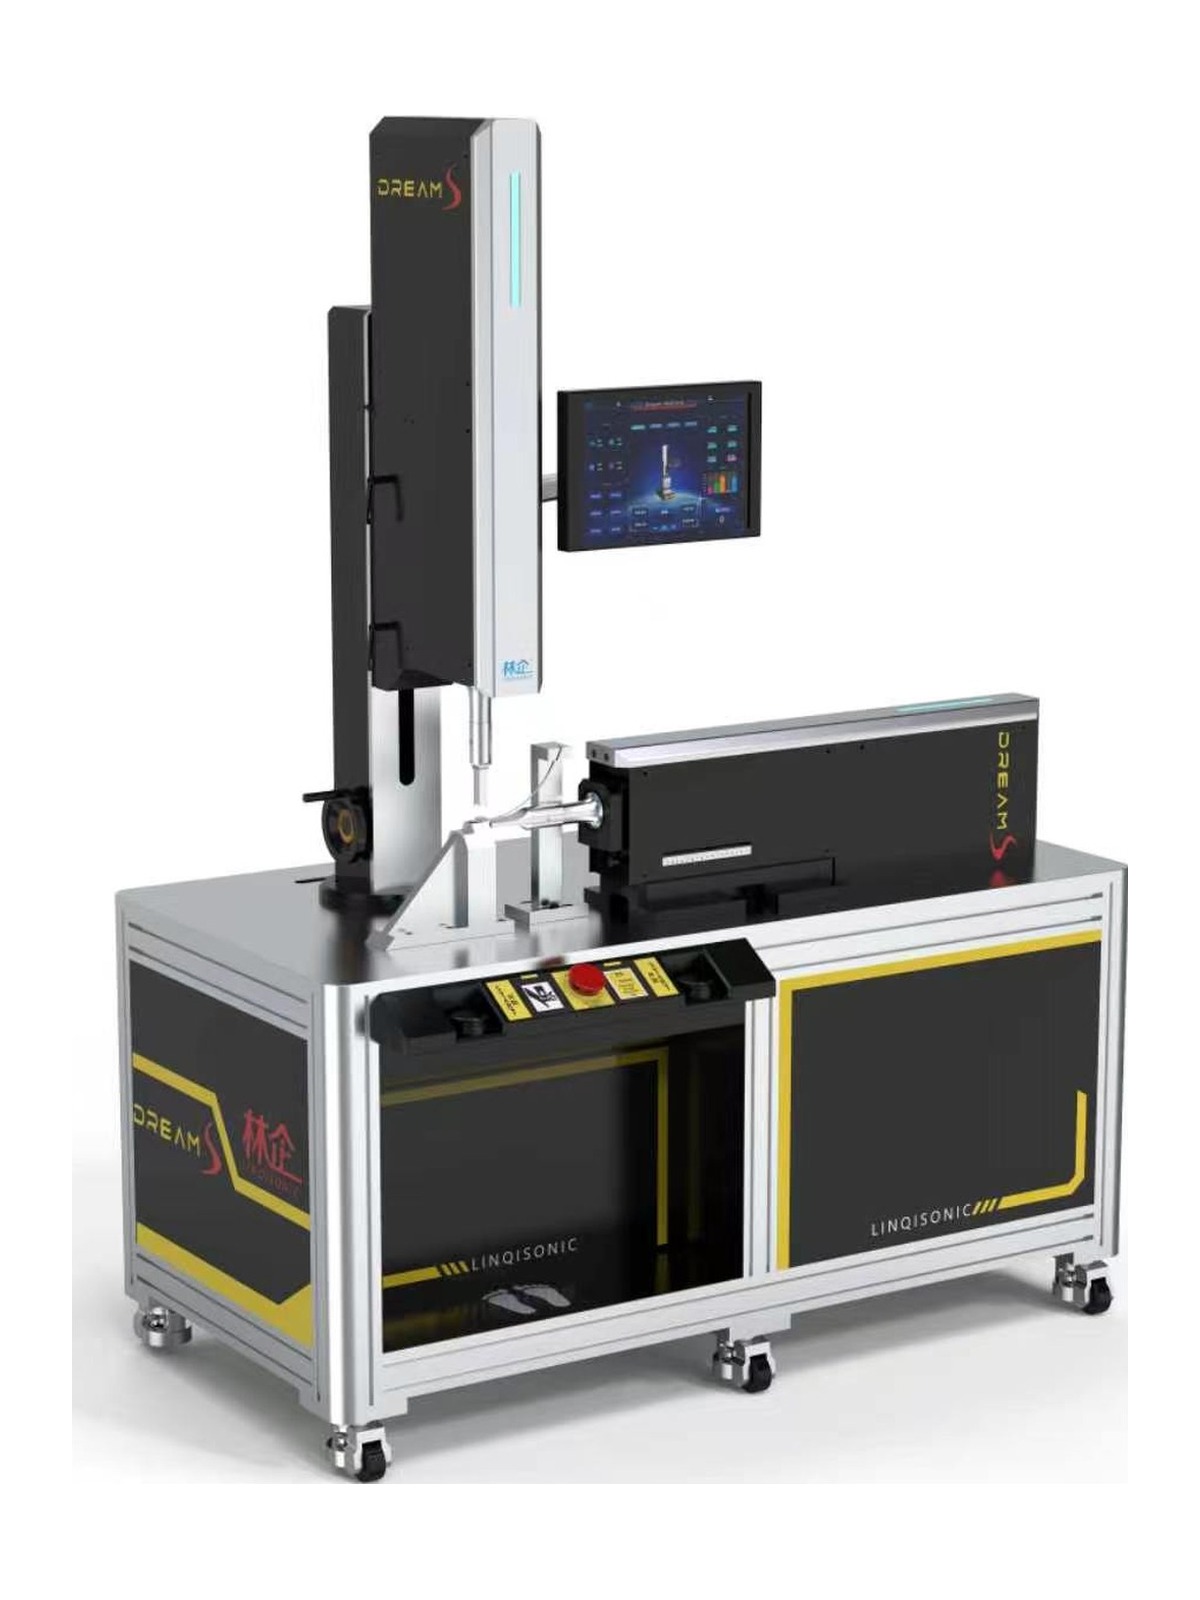
电子电器超声波焊接应用技术
导能筋、剪切接头、舌槽三种基本接头形式的推荐尺寸与剖面图,24 种工程塑料的可焊性矩阵,以及消费电子、家电与电子元件共 12 类典型零件的要求与做法。
- 7 页完整版,含接头设计尺寸图解
- 24 × 24 材料可焊性矩阵(含 PEEK、PPS、PEI、PSU)
- 12 类典型零件:要求与对应做法
PDF · 0.8 MB · 7P
把您的零件发给我们
告诉我们材料、尺寸和节拍要求,我们会回复接头形式、机型与工装建议。
直接联系