
汽车工业超声波焊接
从车灯密封到电池极耳,塑料与金属两条工艺线,覆盖整车三十余处超声波连接
一辆车上有三十多处连接依靠超声波完成。塑料侧:车灯灯罩的长周边密封、内饰支架的嵌件植入、安全气囊控制单元的壳体封装、传感器支架的定位焊。金属侧:动力电池极耳的多层箔材、模组汇流排的铝铜搭接、充电插座与线束端子的大电流连接、IGBT 引线框与 DBC 基板。两条工艺线原理相通——都靠高频振动在结合面产生摩擦,都不引入焊料、胶粘剂等第三种材料,都能逐件记录能量与下压量;区别在于塑料侧以纵向振动使界面熔融,金属侧以横向振动破除氧化层后固相结合,母材始终不熔化。对节拍紧、追溯要求高的汽车产线,这两条线可以共用同一套控制逻辑与产线接口。
典型焊接零件
以下是该行业中常见的超声波焊接与切割工位
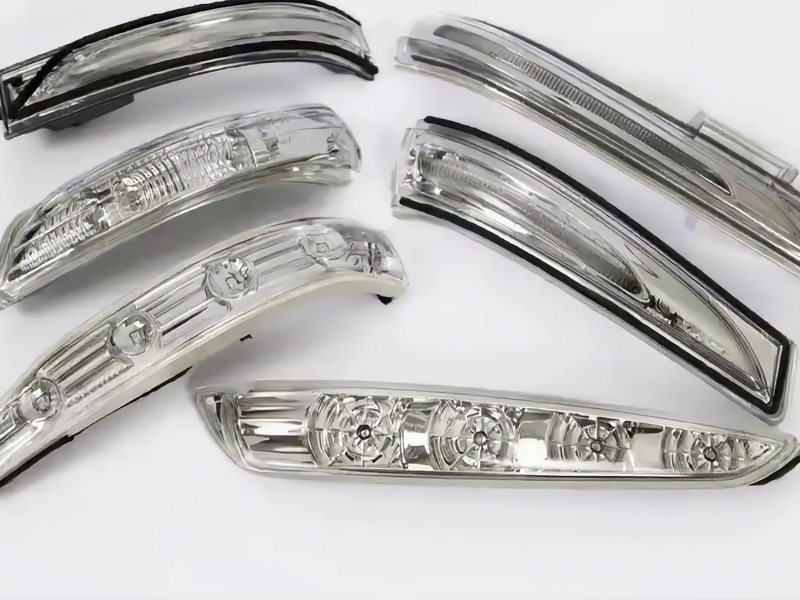
尾灯灯罩密封
PC 灯罩与 ABS 灯体的长周边密封焊。采用能量导向器结构,以绝对距离模式控制熔深,兼顾气密性与外观面熔线宽度
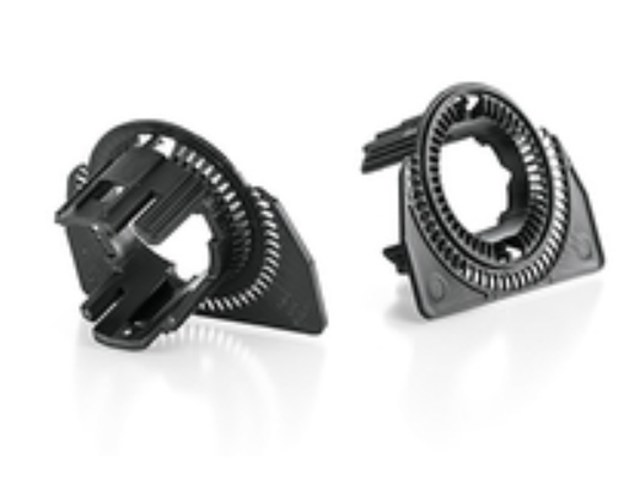
保险杠传感器支架
传感器安装座与保险杠本体的定位焊。焊后角度公差直接决定雷达探测精度,由夹具定位与下压量闭环共同保证
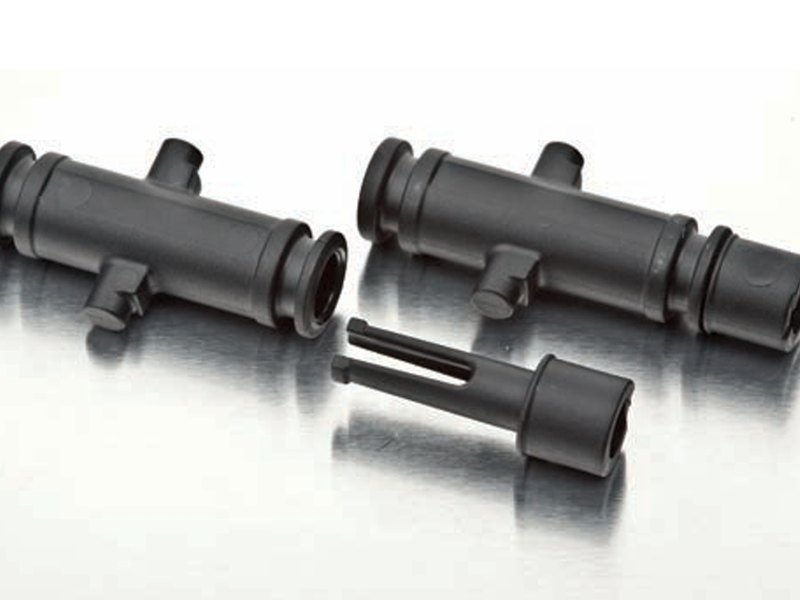
往复式活塞壳体
筒体与端盖的环形密封焊。剪切接头沿全周连续成形,耐压不渗漏,无需胶粘剂与螺钉
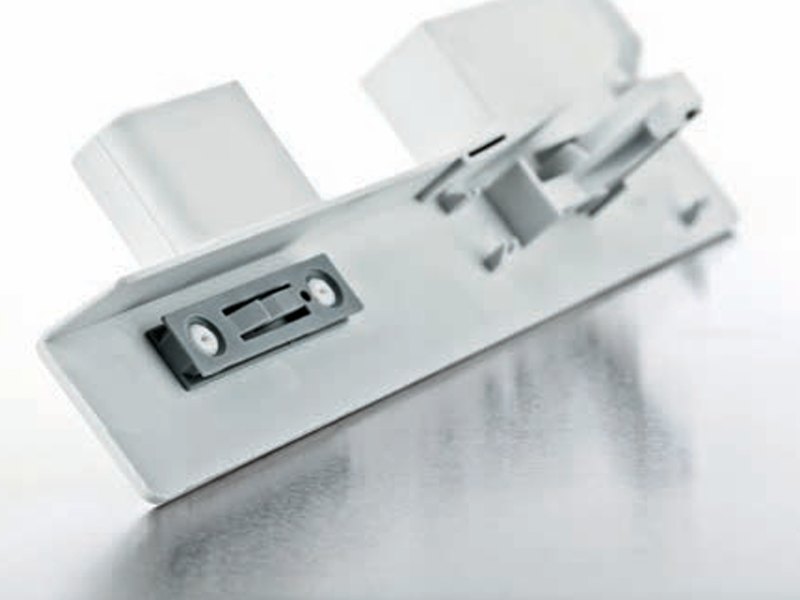
内饰支架与遮阳板
金属嵌件热熔植入与卡扣铆熔。无需预热嵌件,A 面不留压痕,替代自攻螺钉且不产生金属屑
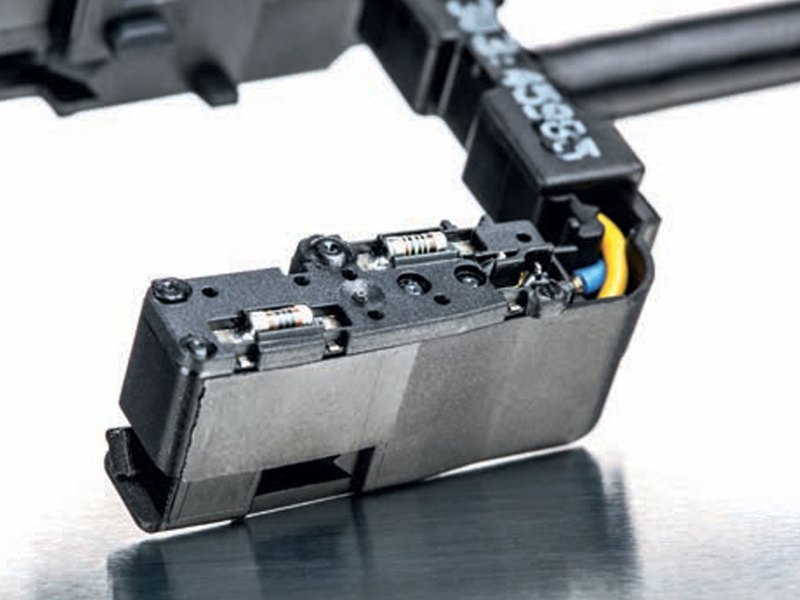
安全气囊控制单元
内置电子件的壳体封装焊。热量集中在结合面且作用时间极短,邻近元器件、线束与火工品不受影响
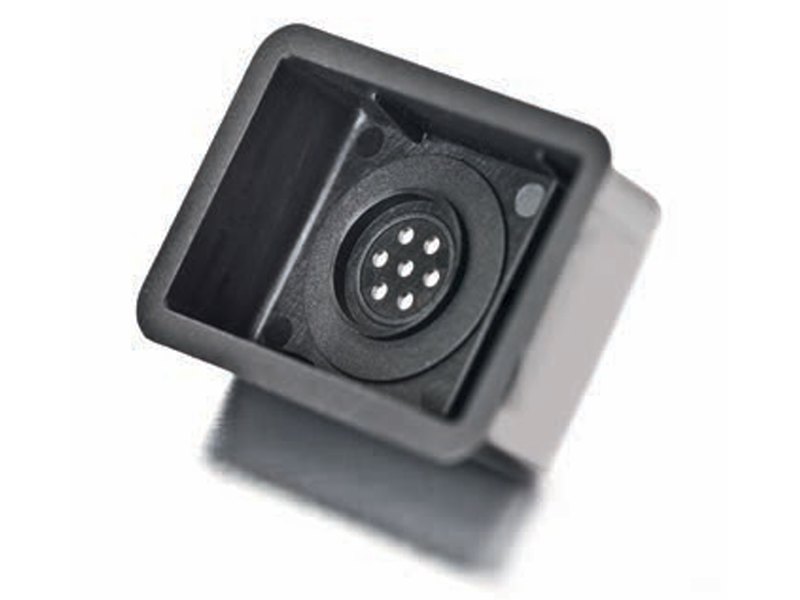
透气防水膜
灯具与 ECU 呼吸器的薄膜焊接。低振幅、短焊接时间,膜与承载环牢固结合而不破膜、不堵塞透气路径
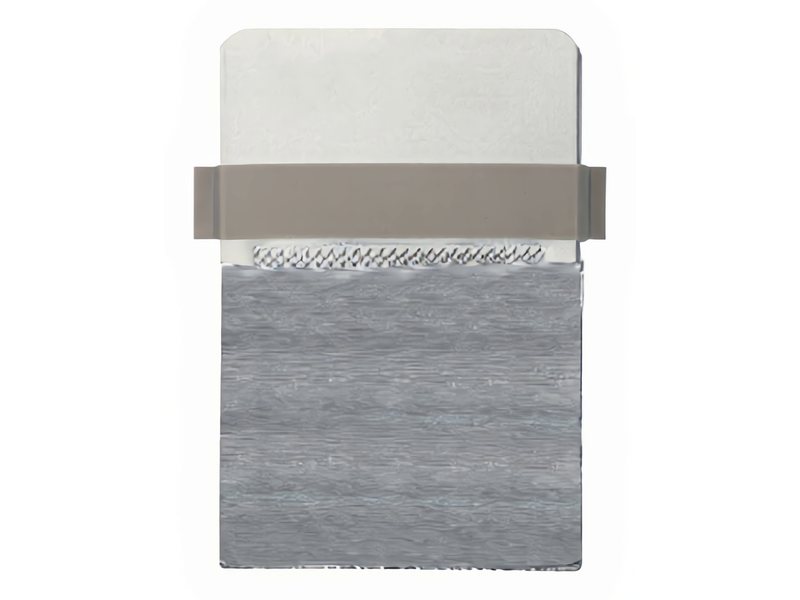
动力电池极耳
多层铜箔/铝箔与转接片的固相连接。母材不熔化,箔层逐层结合,接触电阻低、无飞溅、无颗粒物脱落
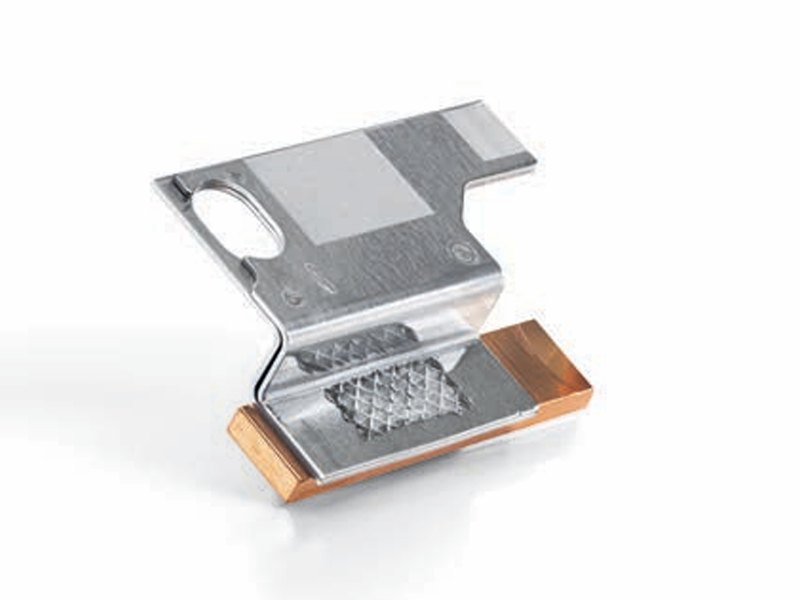
电池模组汇流排
电芯连接片与铜排的搭接焊。铝与铜直接结合,齿形焊头压出的焊印决定导电面积,长期充放电温升可控
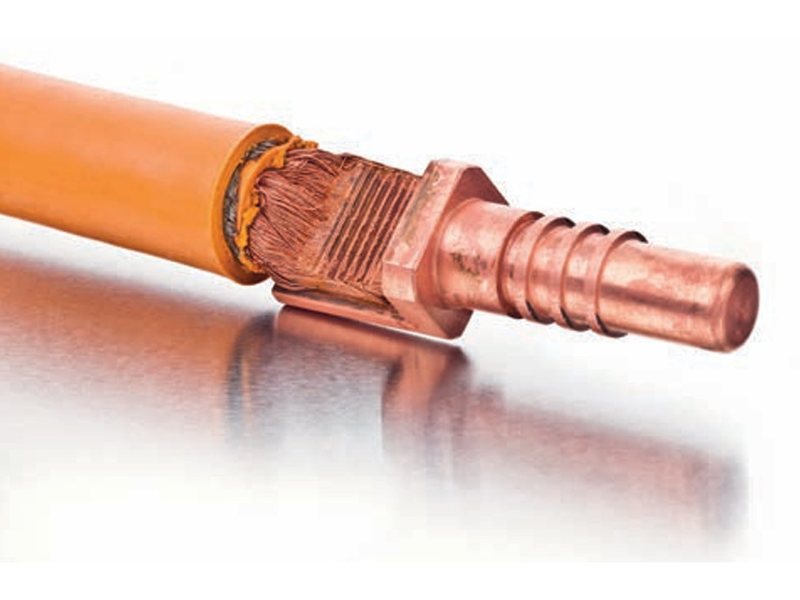
充电枪与充电桩铜排
大截面铜端子的固相焊接。无焊料、无助焊剂残留,避免压接件在温度循环后出现接触电阻漂移
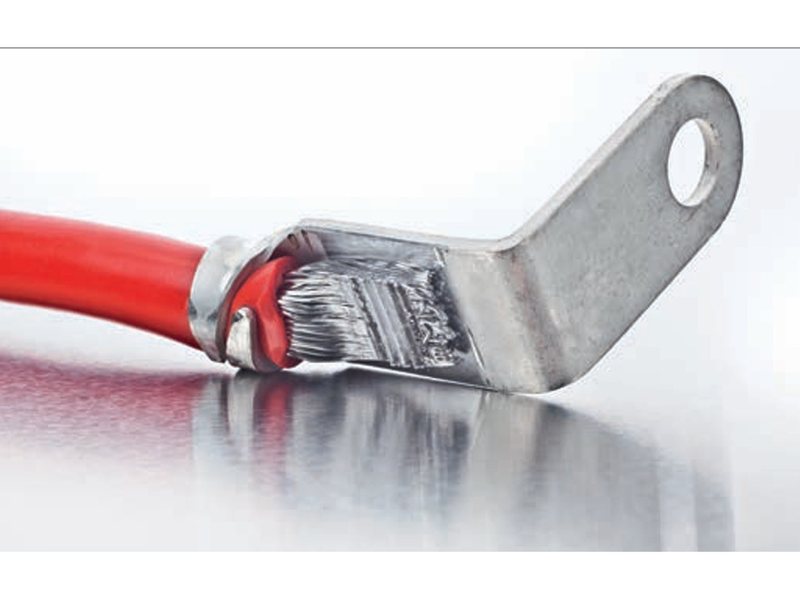
线束端子焊接
铜绞线与端子的超声波压焊。线股之间同时结合为实心导体,抗振动松脱与温度循环性能优于机械压接
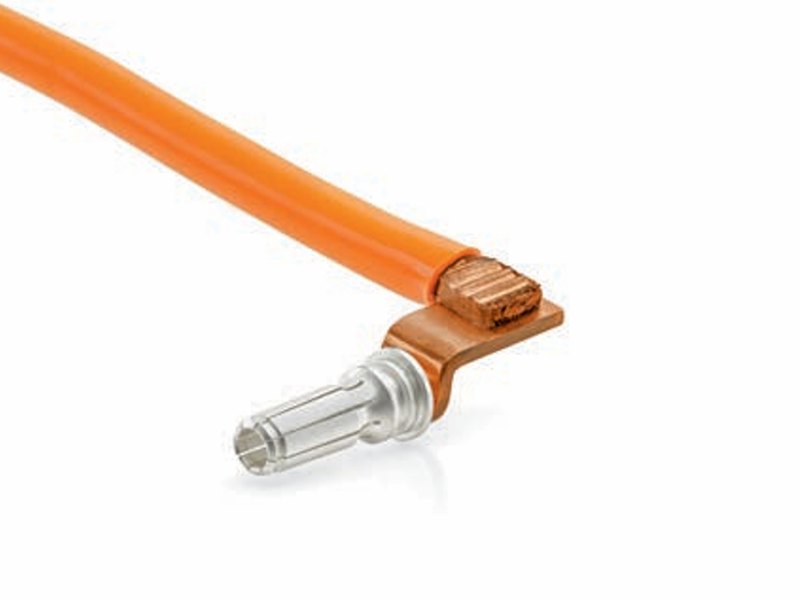
CCS2 充电插座
车端充电插座的电缆与接触件焊接。端子壁薄、空间紧凑,靠振幅与下压量精确控制,焊牢而不压溃接触件
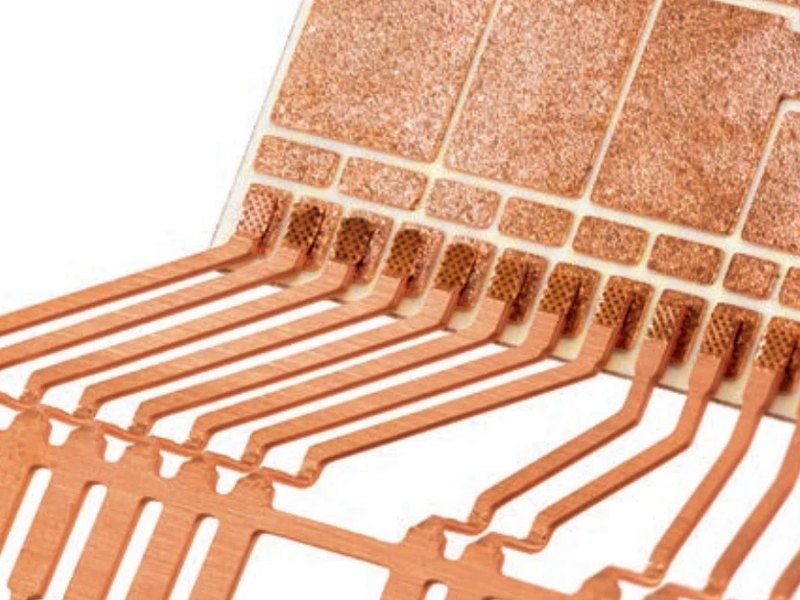
电控与 IGBT 端子
引线框与 DBC 基板、端子与母排的连接。热输入低,不损伤芯片与陶瓷基板;接触电阻低,模块通态损耗与温升同步下降
为什么选择林企
从接头设计到产线集成,只解决焊得牢、焊得稳这一件事
恒振幅数字控制
数字频率跟踪加恒振幅输出,电网波动与焊头温升不改变焊接窗口。塑料侧保证熔深一致,金属侧保证焊印面积一致。
四种焊接模式闭环
能量、时间、相对距离、绝对距离可选。外观件用绝对距离控高度,密封件用能量控强度,金属件以能量配合下压量双控,每一件都留曲线。
焊头与模具自主设计
塑料焊头按零件 FEM 仿真,振幅均匀度决定大尺寸灯罩能否一次焊透;金属侧的齿形焊头与底模按材料和厚度定制齿型,齿型直接决定焊印面积与拉力。
半结晶与增强材料方案
PA、PA+GF、PP+GF 这类汽车常用材料采用剪切接头而不是能量导向器,配合加大振幅、刚性夹具与近场焊接来保证熔深。
有色金属与异种连接
铜、铝、镍及其组合均可焊。固相连接使界面温度只到母材绝对熔点的三分之一到二分之一,显著抑制铜铝熔焊必然产生的 CuAl₂、Cu₉Al₄ 等脆性相。
产线集成与工艺验证
从单工位手动机到转盘机、机器人焊接单元,可对接 PLC 与 MES,逐件输出焊接数据。方案先用样件验证接头形式与工艺窗口,再定焊头与夹具,避免开模之后才发现焊不牢。
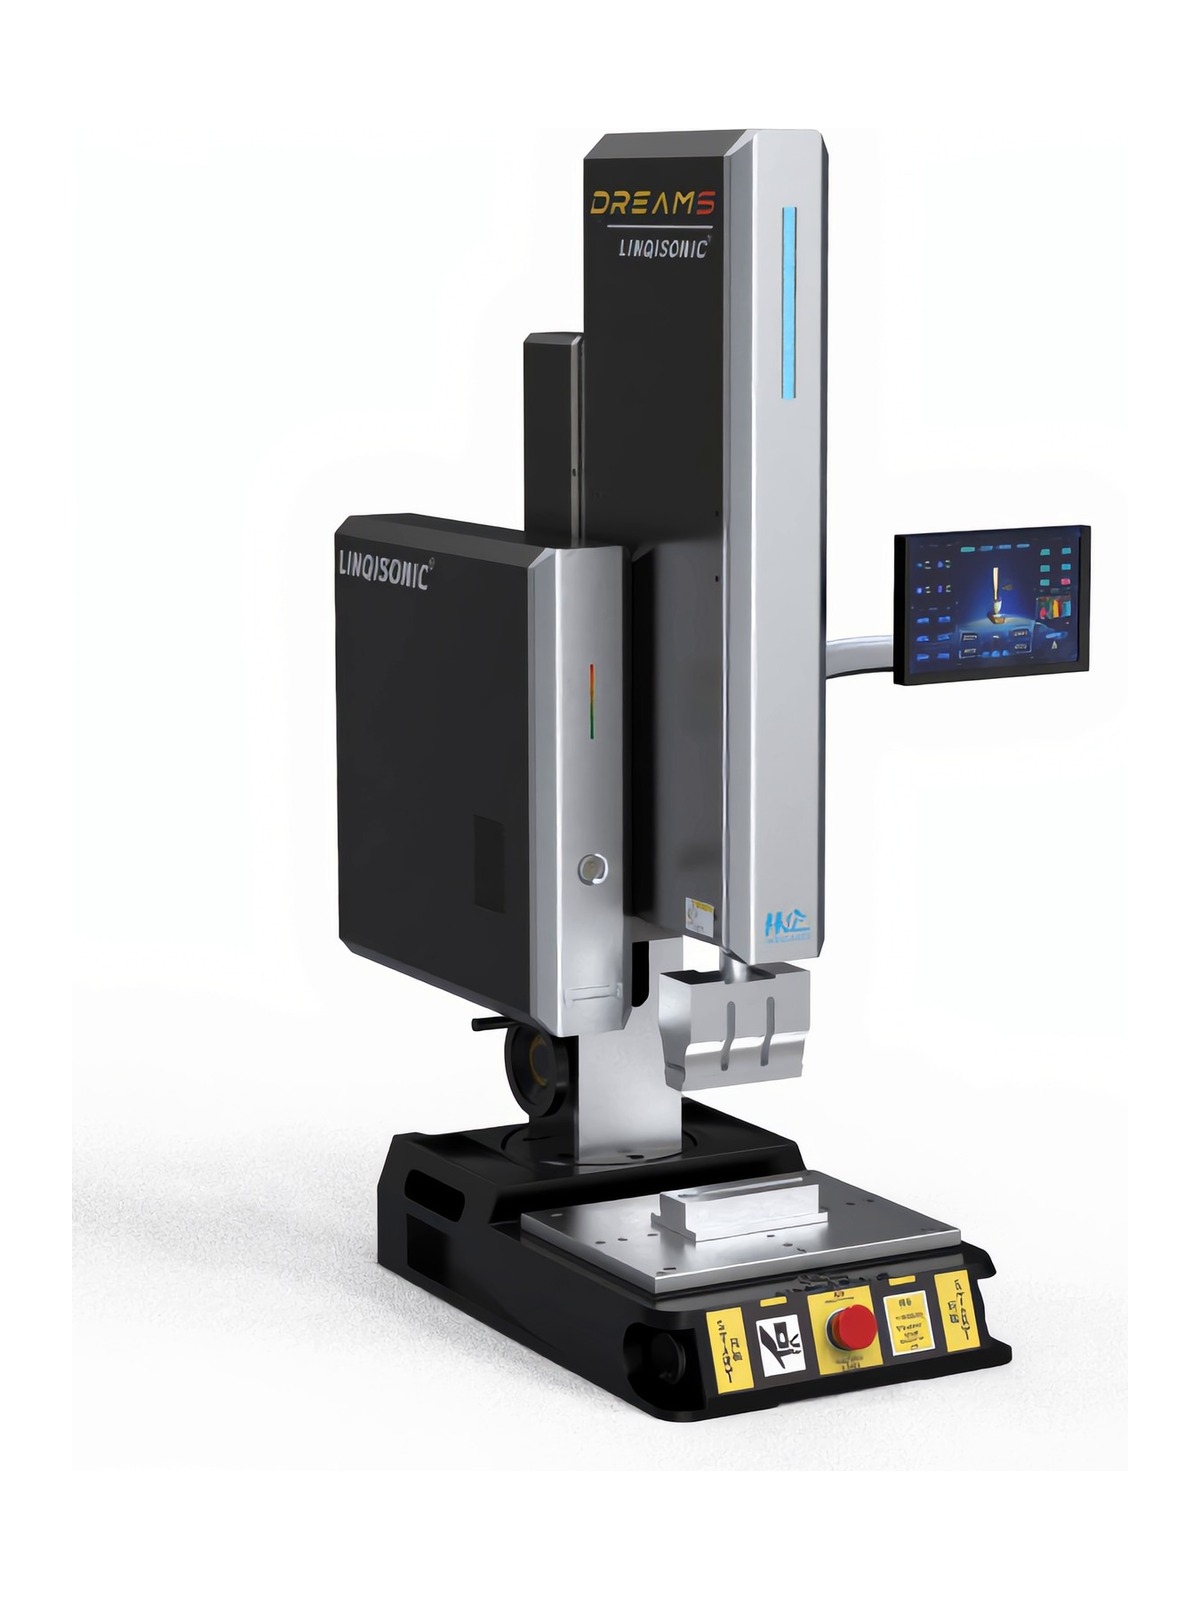
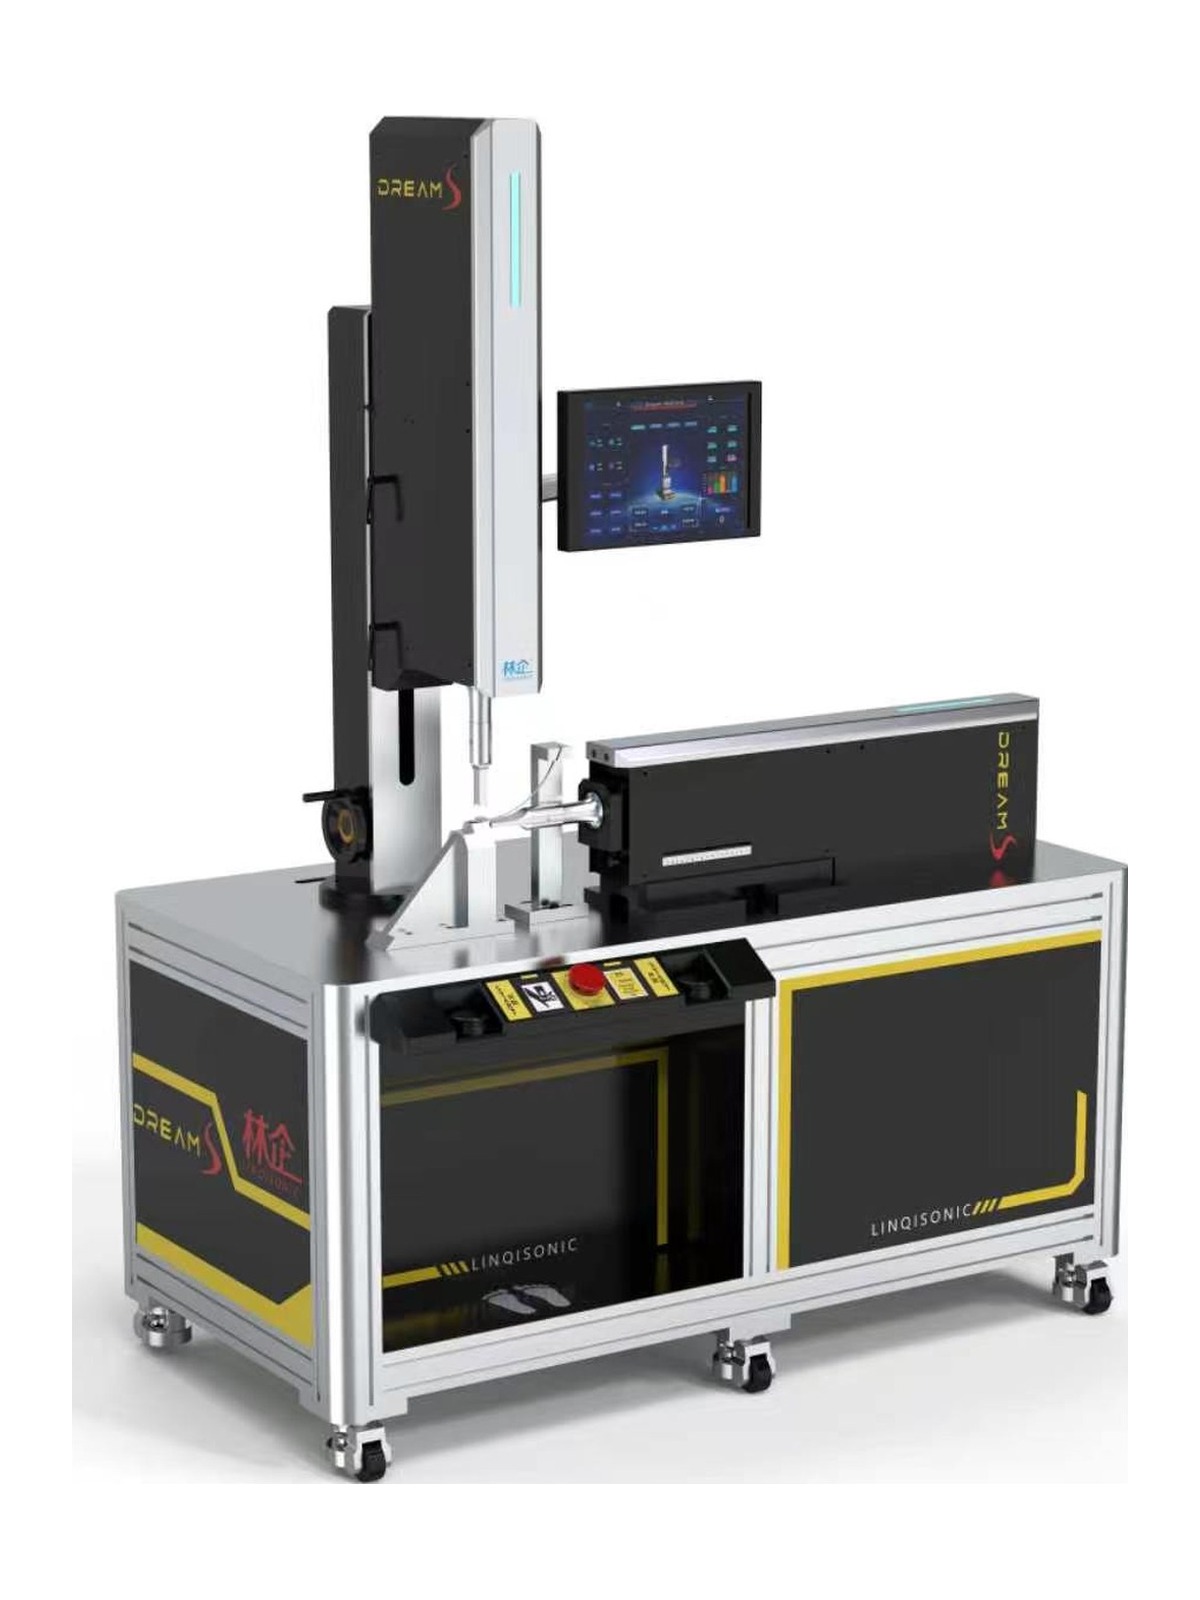
汽车行业超声波焊接与切割技术
涵盖车灯灯体焊接、保险杠雷达孔冲切、车身底护板多头铆接、内饰无纺布切割封边等典型工艺,含设备选型与工作频率对照。
- 6 页完整版,含实拍工艺照片
- 焊接 / 铆接 / 冲切 / 埋植 工艺说明
- 设备与模具选型参考
PDF · 1.8 MB · 6P
把您的零件发给我们
告诉我们材料、尺寸和节拍要求,我们会回复接头形式、机型与工装建议。
直接联系