
Hàn siêu âm PEEK: khó ở đâu và giải quyết thế nào
PEEK (polyether ether ketone) ngày càng được dùng nhiều trong hàng không vũ trụ, thiết bị y tế và thiết bị bán dẫn, điều đó dẫn tới câu hỏi liệu có hàn siêu âm được không.
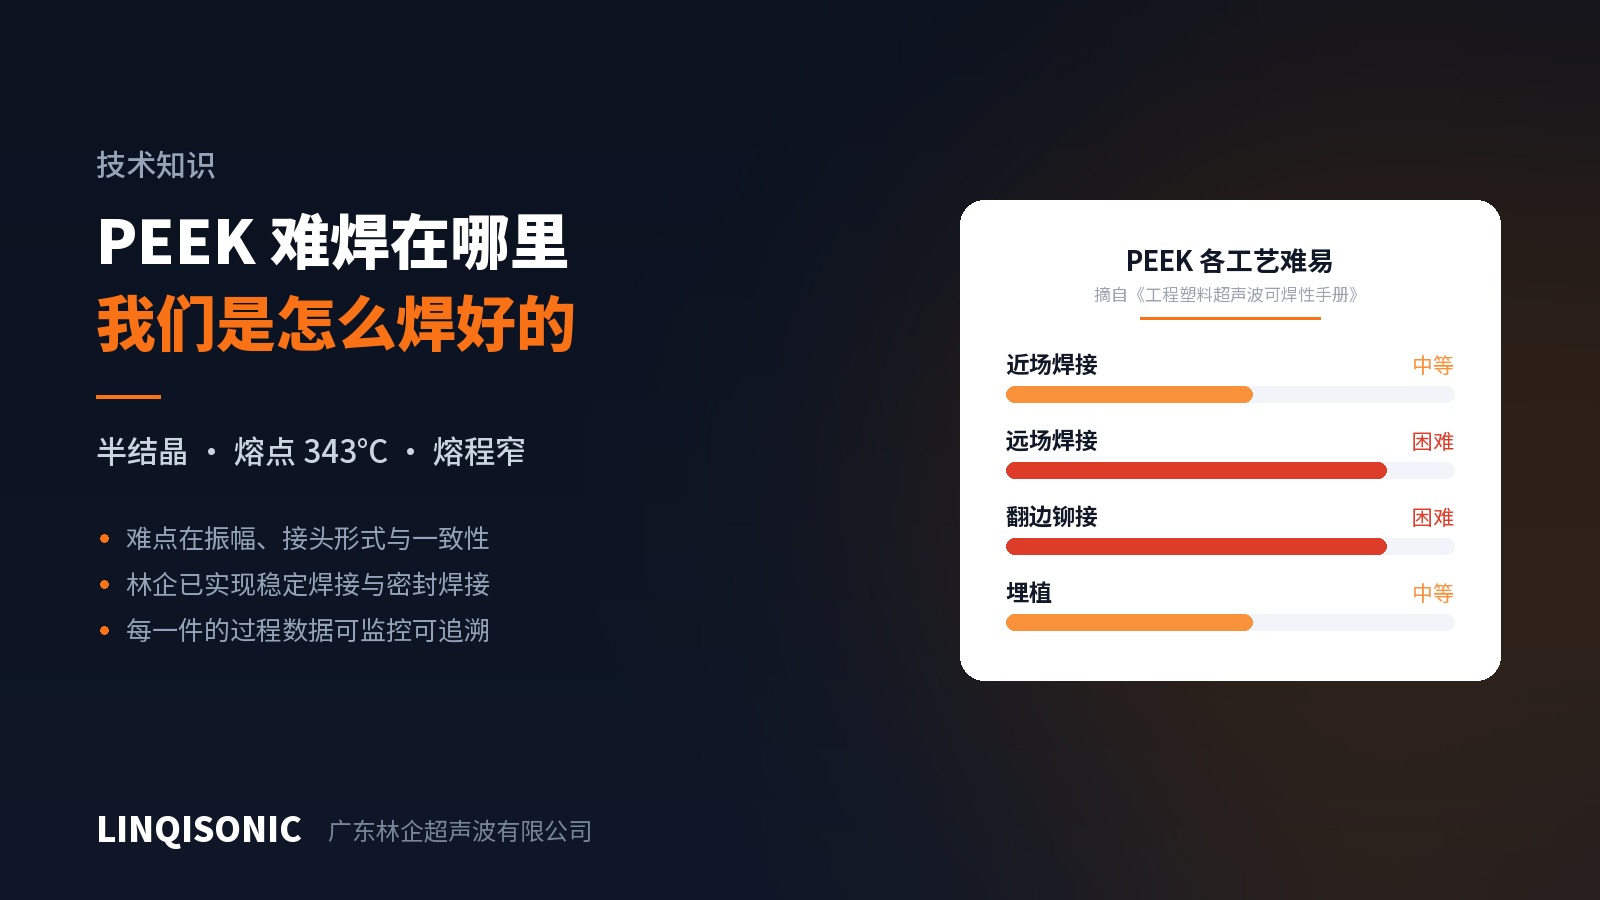
Hàn được, và chúng tôi vẫn đang làm. Nhưng cần nói rõ cái khó nằm ở đâu. Trong sổ tay khả năng hàn của nhựa kỹ thuật, PEEK không được đánh giá cao: trung bình với hàn trường gần, khó với hàn trường xa, khó với tán đinh, trung bình với chèn bạc. Mức đánh giá đó không phải sự dè dặt — nó xuất phát từ bản thân vật liệu.
Cái khó nằm ở đâu
Nó là nhựa bán tinh thể, điểm nóng chảy cao và khoảng nóng chảy hẹp.
PEEK có nhiệt độ chuyển hóa thủy tinh khoảng 143°C và nóng chảy ở khoảng 343°C. Vật liệu bán tinh thể không có vùng hóa mềm rộng như nhựa vô định hình: dưới điểm nóng chảy thì vật liệu ở thể rắn, trên điểm đó thì chảy rất nhanh, và cửa sổ dùng được ở giữa rất hẹp. Vì vậy việc đưa năng lượng vào phải vừa nhanh vừa chính xác. Chậm quá thì nhiệt tản vào vật liệu xung quanh trước khi bề mặt ghép kịp nóng chảy; nhanh quá thì phần nhựa gần mối ghép vượt ngưỡng và phân hủy.
Bản thân việc làm nó nóng chảy đã tốn nhiều năng lượng hơn.
Cấu trúc bán tinh thể hấp thụ thêm nhiệt để phá vỡ trật tự tinh thể. Với cùng một hình học mối ghép, PEEK đòi hỏi mật độ năng lượng cao hơn rõ rệt so với nhựa vô định hình như ABS hay PC, và kéo theo là biên độ lớn hơn.
Hàn trường xa đặc biệt khó.
Trong hàn trường xa, đầu hàn tiếp xúc ở vị trí cách mối ghép một khoảng, nên dao động phải đi xuyên qua thân chi tiết mới tới được bề mặt ghép. Cấu trúc phân tử có trật tự của nhựa bán tinh thể làm suy giảm sóng âm mạnh hơn, và phần tới được mối ghép thường không đủ. Đó là lý do PEEK bị đánh giá là khó ở trường xa — không phải không làm được, nhưng tính lặp lại kém và cửa sổ hẹp.
Gia cường sợi lại nâng độ khó lên một bậc
Chi tiết hàng không thường dùng PEEK gia cường sợi carbon hoặc sợi thủy tinh, và sợi cản trở quá trình theo hai cách cùng lúc: nó làm suy giảm sóng âm, và nó làm giảm lượng nhựa có thể nóng chảy liên kết tại bề mặt ghép.
Đây chính là cơ chế đã bàn trong bài trước về nhựa gia cường sợi thủy tinh, ở đây chồng lên một nền vật liệu vốn đã khó hàn. PEEK gia cường sợi carbon cần chú ý đặc biệt: sợi carbon cứng hơn sợi thủy tinh và mài mòn mặt làm việc của đầu hàn mạnh hơn.
Có thể làm gì
1. Thiết kế theo hướng trường gần. Đầu hàn tiếp xúc càng gần mối ghép càng tốt. Vị trí mà đầu hàn có thể chạm tới chi tiết nên được tính từ khâu thiết kế chứ không phải tìm cách xoay xở sau khi hình học đã chốt. Khoảng cách giữa trường gần và trường xa trên PEEK lớn hơn nhiều so với nhựa vô định hình.
2. Coi biên độ là biến số đầu tiên. PEEK cần biên độ lớn hơn các loại nhựa kỹ thuật thông dụng. Khi biên độ không đủ, kéo dài thời gian hàn chỉ làm nhiệt lan vào vật liệu xung quanh trong khi bề mặt ghép vẫn không ngấu — đúng cái bẫy đã mô tả trong bài về sợi thủy tinh, và ở đây còn rõ hơn.
3. Ưu tiên mối ghép cắt. Với vật liệu bán tinh thể, mối ghép cắt sinh nhiệt bằng ma sát duy trì dọc bề mặt lắp ghép có độ dôi thường ổn định hơn gờ dẫn năng lượng vốn dựa vào nóng chảy tức thời tại đỉnh. Điều này càng đúng khi hàm lượng sợi cao.
4. Làm đồ gá cứng vững. Cửa sổ năng lượng hẹp đòi hỏi tính lặp lại cao. Nếu chi tiết xê dịch được trong đồ gá thì đường đi của năng lượng khác nhau giữa các chi tiết và kết quả sẽ trôi.
5. Coi đầu hàn là vật tư tiêu hao. PEEK gia cường sợi mài mòn mặt làm việc của đầu hàn; hãy kiểm tra theo định kỳ và đưa vào kế hoạch phụ tùng.
Khó, nhưng làm được
Tất cả những điều trên mô tả mức độ khó, không phải sự bất khả thi. Chúng tôi hàn chi tiết PEEK ổn định trong sản xuất, bao gồm cả những ứng dụng có yêu cầu làm kín.
Đối chiếu với các khó khăn ở trên, ba điều sau làm cho việc đó khả thi.
Thứ nhất, biên độ đủ và đưa vào chính xác. PEEK cần biên độ lớn hơn các loại nhựa kỹ thuật thông dụng, và dải biên độ cùng độ phân giải của máy quyết định có dư địa hay không. Khi biên độ thiếu thì không có cách chỉnh thời gian hay lực ép nào bù lại được — như đã nói ở trên.
Thứ hai, kiểu mối ghép đúng, được chọn ngay từ khâu thiết kế. Với vật liệu bán tinh thể, mối ghép cắt ổn định hơn gờ dẫn năng lượng, và việc đầu hàn có tới gần được mối ghép hay không — trường gần so với trường xa — với PEEK quan trọng hơn phần lớn các loại nhựa khác. Công việc này diễn ra trên bản vẽ chứ không phải trên máy, đó là lý do chúng tôi muốn tham gia trước khi khuôn được cắt.
Thứ ba, tính ổn định đến từ giám sát quá trình, không đến từ cảm giác. Cửa sổ năng lượng hẹp có nghĩa là «chi tiết này hàn tốt» và «mọi chi tiết đều hàn tốt» là hai mệnh đề khác nhau. Điều đó đặc biệt đúng với các mối ghép cần kín: hàn nông quá thì rò, sâu quá thì bavia hoặc nứt. Thiết bị cho phép đặt ngưỡng trên và ngưỡng dưới cho thời gian, năng lượng, công suất, chiều sâu tuyệt đối, chiều sâu tương đối và lực ép kèm báo động khi vượt ngưỡng, hiển thị đường cong hàn theo thời gian thực, và lưu bản ghi quá trình cho từng chi tiết. Những vật liệu có cửa sổ hẹp đúng là những vật liệu cần điều này.
Nói cách khác, hàn PEEK tốt không phải là chuyện có một bộ thông số bí truyền nào đó. Đó là chuyện có dư địa biên độ, thiết kế mối ghép đúng và tính ổn định của quá trình — cả ba. Thiếu một cái là lộ ra khi vào sản xuất hàng loạt.
Nói rõ về chi tiết hàng không
Hàn được vật liệu và thẩm định được một chi tiết hàng không là hai việc khác nhau.
Quy trình ghép nối cho chi tiết hàng không thường phải đi qua khâu thẩm định quy trình của chính hãng chế tạo hoặc nhà cung cấp cấp một: thử mẫu chuẩn, kiểm tra phá hủy, kiểm chứng tính ổn định giữa các lô và các yêu cầu đánh giá quy trình đặc biệt. Quá trình đó do khách hàng chủ trì. Nhà cung cấp thiết bị cung cấp máy tái lập được kết quả một cách ổn định cùng với bản ghi quá trình đầy đủ — chứ không thể làm thay việc thẩm định cho khách hàng.
Về điểm này chúng tôi chỉ nêu những gì mình cung cấp. Về phía thiết bị, có thể đặt ngưỡng giám sát cho thời gian, năng lượng, công suất, chiều sâu tuyệt đối, chiều sâu tương đối và lực ép kèm báo động khi vượt ngưỡng; đường cong hàn hiển thị theo thời gian thực; và thông số lưu trữ, xuất được để dữ liệu quá trình đưa vào hệ thống truy xuất nguồn gốc của khách hàng.
Chúng tôi không thực hiện kiểm tra không phá hủy, và không đảm nhận việc thẩm định chi tiết hàng không. Phần việc đó thuộc về khách hàng.
Kết luận
PEEK nằm ở đầu khó của thang độ khó, nhưng khó khăn đó có thể được che phủ bằng hiểu biết công nghệ và năng lực thiết bị — với điều kiện phải thừa nhận nó chứ không lấp liếm bằng kinh nghiệm từ những vật liệu dễ hơn.
Một lưu ý: hãy nghi ngờ mọi lời chào mời về «bộ thông số hàn PEEK dùng chung». Giá trị thực phụ thuộc vào hình học chi tiết, hàm lượng sợi, kiểu mối ghép và tình trạng đồ gá, và phải được xác lập bằng chạy thử. Chúng tôi cũng làm đúng như vậy — chạy thử trước, chốt thông số, rồi khóa lại bằng giám sát quá trình.
Sổ tay khả năng hàn của nhựa kỹ thuật đánh giá các loại nhựa nhiệt dẻo thông dụng, bao gồm PEEK, theo năm phương pháp và có kèm bảng tra tương hợp giữa các vật liệu; sổ tay tra cứu biên độ trình bày yêu cầu biên độ theo từng họ vật liệu; sổ tay thiết kế gờ dẫn năng lượng và mối ghép đưa ra hệ thống kích thước đầy đủ cho tám kiểu mối ghép. Tất cả có tại trang tài liệu kỹ thuật.
PEEK đòi hỏi dư địa biên độ lớn hơn và giám sát quá trình chặt hơn so với các loại nhựa kỹ thuật thông dụng; năng lực của từng model có trên trang máy hàn siêu âm.
Để được đánh giá một chi tiết PEEK, gửi bản vẽ hoặc mẫu tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.