
Hàn composite sợi carbon và cái giá phải trả cho đầu hàn
PA, PPS và PEEK gia cường sợi carbon ngày càng xuất hiện nhiều trong chi tiết hàng không, thiết bị y tế và thiết bị bán dẫn. Cái khó khi hàn có cùng nguyên nhân với sợi thủy tinh, nhưng có ba điều chỉ thuộc về carbon.
Phần chung trước đã
Sợi không tham gia vào việc nóng chảy liên kết, nên lượng nhựa tại mặt tiếp giáp ít đi; sợi và nhựa khác nhau về trở kháng âm, nên năng lượng mất đi tại mỗi mặt phân cách mà sóng đi qua. Tỷ lệ độn càng cao và quãng đường càng dài thì biên độ tới được mối ghép càng nhỏ.
Triệu chứng điển hình là bề mặt đã có vết và bị đánh bóng trong khi mặt tiếp giáp vẫn chưa liên kết. Kéo dài thời gian hàn ở đây là đi ngược và chỉ làm hỏng bề mặt sâu thêm. Hướng đúng là tăng biên độ trước, và vượt quá một tỷ lệ độn nhất định thì đổi dạng mối ghép từ gờ dẫn năng lượng sang mối ghép cắt.
Ba điều riêng của carbon
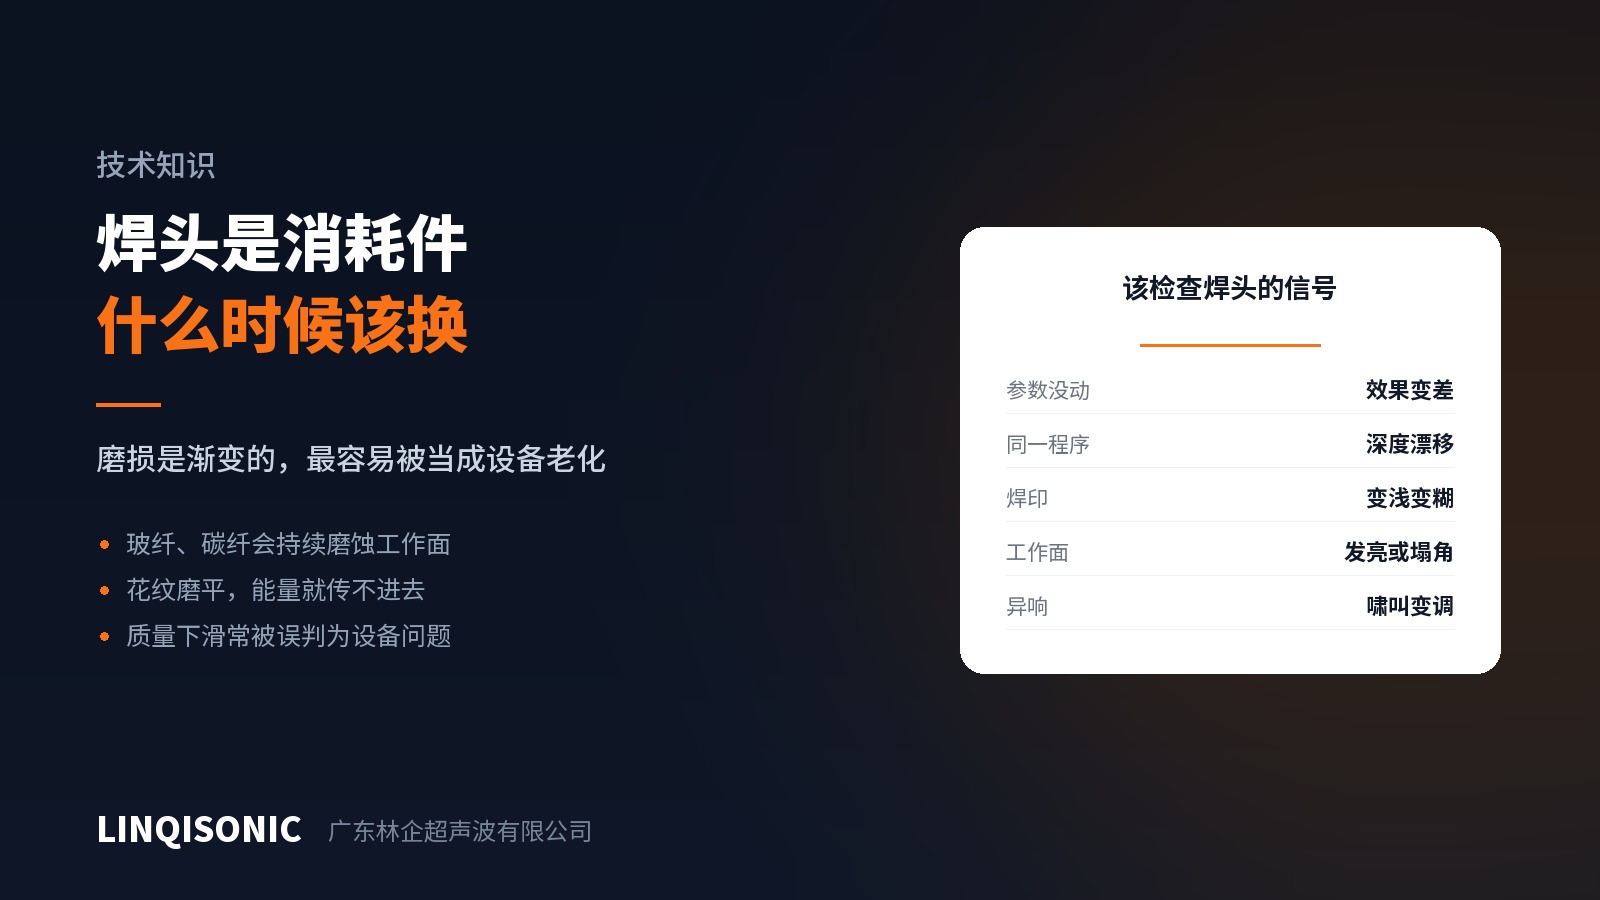
Một: đầu hàn mòn nhanh hơn nhiều. Carbon cứng hơn thủy tinh và tấn công mặt làm việc mạnh hơn. Đầu hàn nhôm có tuổi thọ ngắn trên vật liệu độn carbon, và titan có xử lý cứng bề mặt là câu trả lời thông thường.
Quan trọng hơn là quản lý đầu hàn như vật tư tiêu hao: đặt chu kỳ thay theo số lượng sản phẩm, chụp ảnh mặt làm việc theo lịch và đối chiếu, và để sẵn hàng dự phòng trong kế hoạch. Mài mòn diễn ra từ từ, và đến khi tỷ lệ đạt trôi thì đã có một lô đi qua rồi.
Hai: sợi carbon dẫn điện. Điều này rất dễ bị bỏ qua. Bụi carbon dẫn điện, và khi lọt vào tủ điều khiển, đầu nối hoặc cảm biến, nó gây chập và hoạt động sai.
Hãy lắp hút cục bộ tại vị trí làm việc, làm kín tủ điều khiển cho tử tế, và vệ sinh theo lịch. Khác với sự ăn mòn hóa học của PVC, đây là rủi ro về điện, nhưng biện pháp vẫn là hút.
Ba: bảo hộ chống bụi. Bụi carbon kích ứng đường hô hấp, nên việc hút tại vị trí làm việc và bảo hộ cho người vận hành phải theo yêu cầu về sức khỏe nghề nghiệp của nhà máy.
Thiết kế mối ghép
Ưu tiên mối ghép cắt. Trên chi tiết độn nhiều, chính đỉnh của gờ dẫn năng lượng có thể là một đoạn bị sợi chiếm chỗ và sẽ không chảy. Mối ghép cắt nóng chảy tiến dần dọc theo mặt lắp ghép và ổn định hơn nhiều.
Thiết kế theo độ bền của vật liệu có độn. Sợi bị gián đoạn qua mặt tiếp giáp và độ bền mối ghép không thể đạt mức vật liệu nền. Hãy thiết kế tiết diện đó ở mức ứng suất thấp hơn hoặc kéo dài mối hàn, thay vì trông đợi thông số bù lại.
Thiết kế cho trường gần. Carbon suy giảm sóng mạnh, nên đầu hàn nên tiếp xúc càng gần mối ghép càng tốt — đây là quyết định ở khâu bản vẽ.
Về chi tiết hàng không
Hàn được vật liệu và phê duyệt một chi tiết hàng không là hai việc khác nhau. Các quá trình nối cho chi tiết hàng không thường phải đi qua quy trình phê duyệt quá trình của chính hãng OEM hoặc nhà cung cấp cấp một: thử mẫu, kiểm tra phá hủy, xác nhận tính nhất quán giữa các lô và đánh giá quá trình đặc biệt, và quy trình đó do khách hàng dẫn dắt.
Cái mà nhà cung cấp thiết bị mang lại là một kết quả lặp lại được cùng với hồ sơ quá trình đầy đủ: giới hạn và cảnh báo cho thời gian, năng lượng, công suất, độ sâu tuyệt đối, độ sâu tương đối và lực; đường cong hàn hiển thị theo thời gian thực; thông số được lưu và xuất vào hệ thống truy xuất nguồn gốc của khách hàng. Chúng tôi không thực hiện kiểm tra không phá hủy và không nhận phê duyệt chi tiết hàng không.
Bảng đánh giá độ khó và kích thước mối ghép nằm ở trang tài liệu kỹ thuật. Dải biên độ, cách chọn đầu hàn và giám sát quá trình có ở trang máy hàn siêu âm.
Gửi mác nhựa, hàm lượng sợi và bản vẽ tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.