
Hàn siêu âm thanh cái đồng và dây dẫn tiết diện lớn
Việc nối thanh cái và đấu nối cáp tiết diện lớn trong xe điện và hệ thống lưu trữ điện có những ưu thế rõ ràng khi dùng hàn siêu âm: không nóng chảy vật liệu nền, không cần vật liệu bổ sung, điện trở tiếp xúc thấp và vùng ảnh hưởng nhiệt nhỏ.
Nhưng yêu cầu đối với thiết bị thì cao hơn công việc bó dây thông thường tới một bậc.
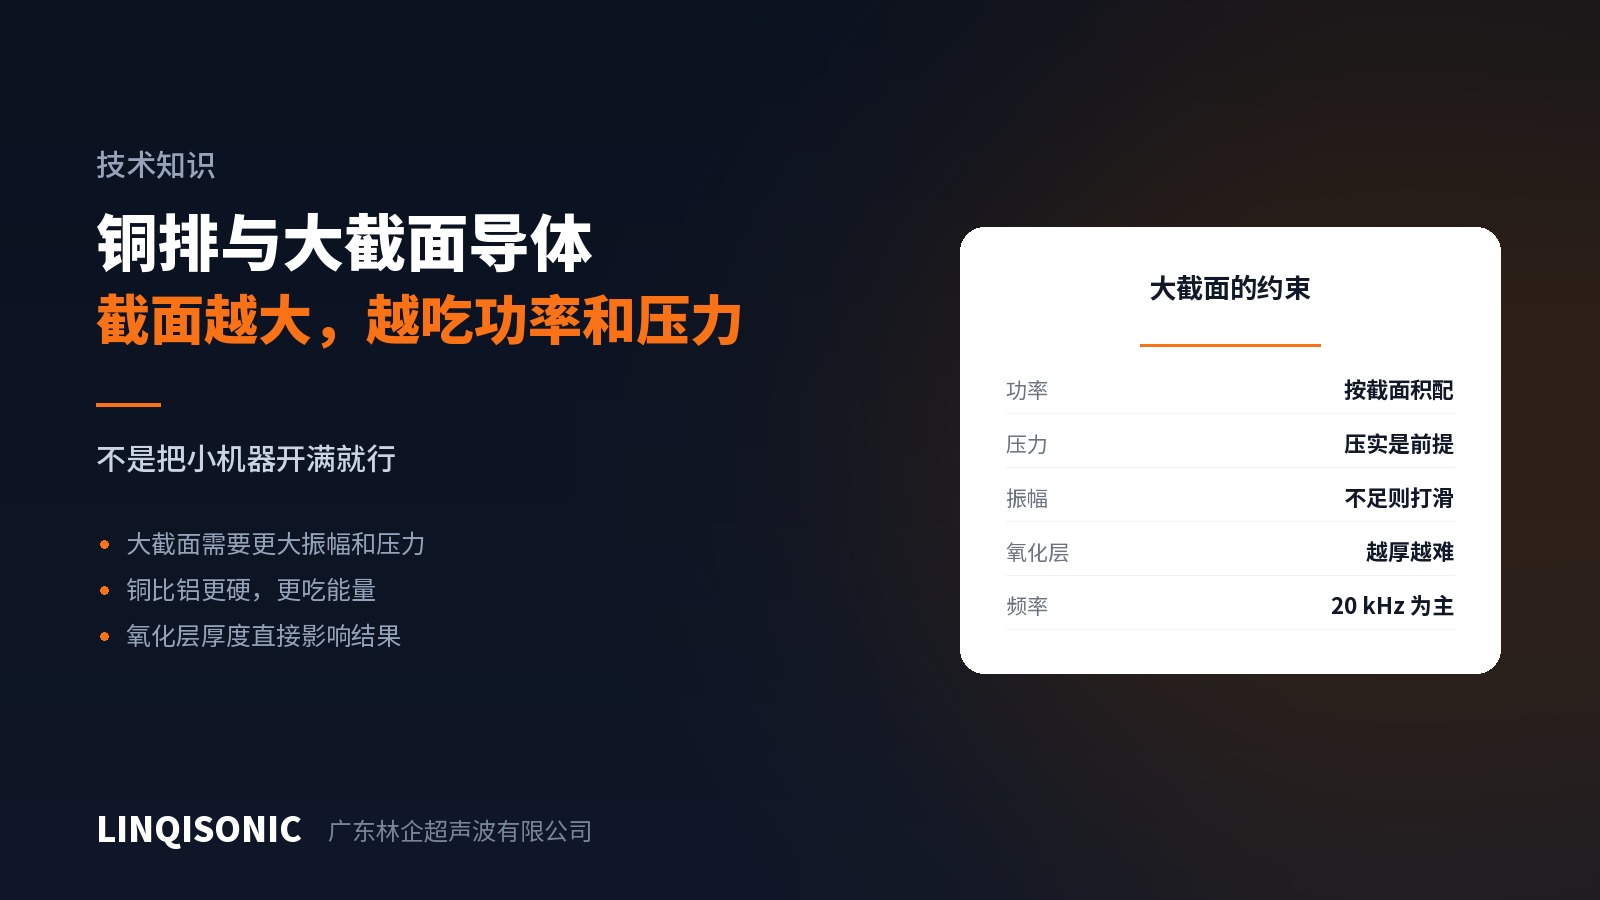
Tiết diện quyết định công suất
Hàn siêu âm kim loại phải tạo đủ lực cắt trên toàn bộ diện tích tiếp xúc để phá lớp oxit. Diện tích tăng gấp đôi thì năng lượng cần thiết cũng tăng theo.
Một sai lầm thường gặp là mang máy hàn bó dây cỡ nhỏ ra hàn thanh cái rồi đẩy mọi thông số lên hết cỡ. Kết quả là năng lượng không vào được, đầu hàn trượt, bề mặt mòn sáng bóng, và mối nối bẻ tay là bung. Đó không phải vấn đề thông số mà là thiếu năng lực thiết bị.
Tiết diện lớn đòi hỏi công suất được chọn theo diện tích tiết diện — một phép tính thuộc về khâu chọn máy.
Lực ép phải theo kịp
Diện tích tiếp xúc lớn cần tổng lực ép lớn tương ứng để đạt cùng một áp suất tiếp xúc. Khi lực ép thiếu, có vùng được ép chặt có vùng không, vùng liên kết trở nên loang lổ, và cả điện trở lẫn độ bền đều dao động.
Khi lực ép đã tăng lên thì độ cứng vững của khung máy lại trở thành ràng buộc tiếp theo: đầu máy bị biến dạng dưới tải thì không giữ nổi độ song song giữa đầu hàn và chi tiết. Với máy dùng cho tiết diện lớn, khung máy phải hơn mức «trông có vẻ chắc chắn».
Đồng và nhôm
Đồng — cứng hơn và dẫn nhiệt tốt hơn, cần biên độ và lực ép lớn hơn để khởi tạo liên kết, với lớp oxit tương đối đặc chắc.
Nhôm — mềm và dễ biến dạng, thông số nhẹ nhàng hơn đồng. Tuy nhiên lớp oxit của nó rất bền và hình thành rất nhanh: bề mặt nhôm vừa làm sạch xong sẽ oxi hóa lại trong vòng vài phút. May mắn là phá lớp oxit đúng là việc mà quá trình này làm, nên nhôm hàn siêu âm lại dễ hơn hàn nóng chảy.
Đồng với nhôm — hàn siêu âm là một trong số ít phương pháp khả thi cho cặp này, chính vì không có gì nóng chảy nên không hình thành hợp chất liên kim giòn. Thông số nằm ở phần chồng lấn của hai cửa sổ, thường hẹp hơn so với hàn cùng loại.
Lớp oxit và tình trạng bề mặt
Chiều dày lớp oxit ảnh hưởng trực tiếp tới năng lượng cần thiết. Trong cùng một lô, thời gian lưu kho và môi trường bảo quản khác nhau sẽ cho trạng thái oxit khác nhau và kết quả dao động tương ứng.
Trong thực tế, kiểm soát vật liệu đầu vào để bao lâu và ở đâu hiệu quả hơn việc chỉnh thông số về sau. Dầu mỡ, lớp phủ hoặc lớp mạ trên bề mặt phải được nêu rõ ngay từ khâu lập quy trình, vì lớp mạ làm thay đổi hành vi rất nhiều.
Cách kiểm chứng
Điện trở tiếp xúc. Chỉ tiêu then chốt trong các ứng dụng dòng lớn, và áp dụng được cho từng chi tiết.
Thử kéo và thử cắt. Đặt tải theo đúng phương mà mối nối thực sự chịu.
Cắt mẫu soi tổ chức kim loại. Kiểm tra tính liên tục của vùng liên kết và sự vắng mặt của nứt, rỗ; làm theo định kỳ.
Thử độ tăng nhiệt. Cho chạy dòng định mức và đo độ tăng nhiệt của mối nối — cách kiểm chứng sát với điều kiện làm việc thực tế nhất.
Tần số
Dây dẫn tiết diện lớn chủ yếu chạy ở 20 kHz, dải này có công suất khả dụng cao hơn và giới hạn diện tích lớn hơn, đúng với yêu cầu. 30 tới 40 kHz phù hợp với tiết diện nhỏ và công việc đòi hỏi chính xác.
Công suất định mức, dải lực ép và các cân nhắc về khung máy theo từng model có trên trang máy hàn siêu âm. Gửi vật liệu, diện tích tiết diện, số lớp và kiểu mối ghép tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.