
Hàn chồng nhiều lớp lá kim loại: làm sao xuyên qua vài chục lớp trong một lần
Cực pin, đầu ra của siêu tụ, cuộn dây lá của máy biến áp — tất cả đều đòi hỏi hàn vài chục lớp lá mỏng trong một nguyên công duy nhất, với yêu cầu mọi lớp đều phải liên kết, điện trở thấp và lực kéo đạt.
Đây là nhóm công việc đòi hỏi cao nhất trong hàn siêu âm kim loại.
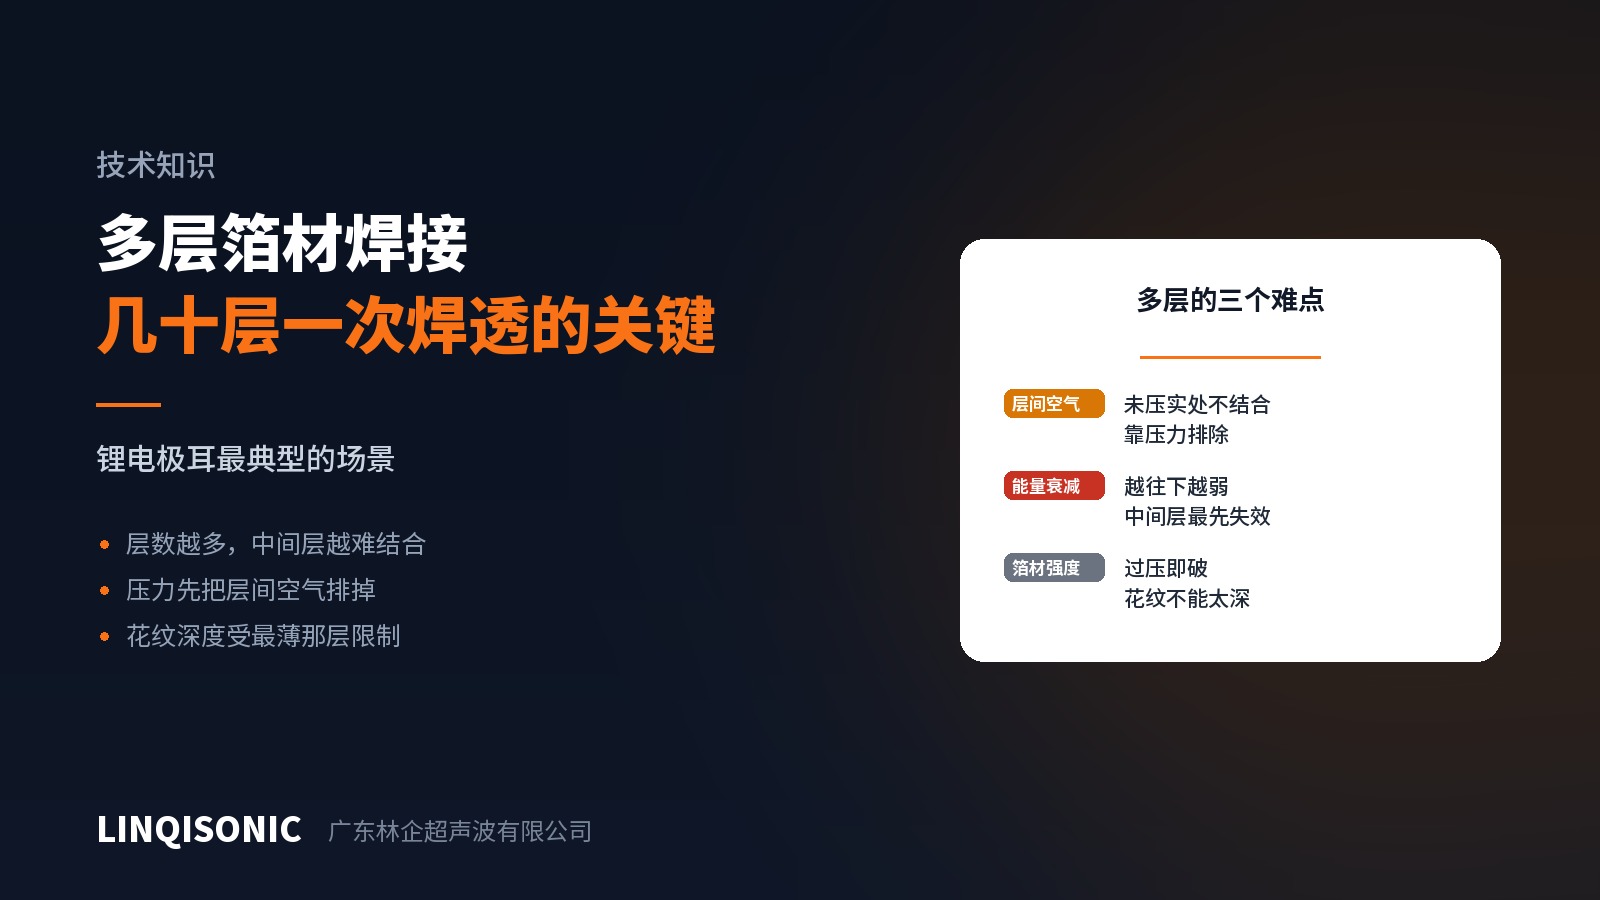
Khó khăn thứ nhất: năng lượng suy giảm dần xuống dưới
Lực cắt đi vào lớp trên cùng từ đầu hàn rồi truyền xuống từng lớp một, mất năng lượng tại mỗi mặt phân cách. Vì vậy các lớp gần đầu hàn liên kết tốt nhất và liên kết yếu dần theo chiều sâu.
Chỗ hỏng thực tế hiếm khi là lớp dưới cùng mà là vài lớp nằm dưới phần giữa — không được đầu hàn dẫn động trực tiếp mà cũng không được đe giữ trực tiếp.
Cắt một mối hàn hỏng ra sẽ thấy bức tranh điển hình: các lớp trên liên kết chắc chắn, các lớp dưới cũng tạm được vì đe giữ chúng lại, còn phần giữa thì rời rạc. Dấu hiệu đó nói rằng số lớp đã vượt quá tầm với của bộ thông số hiện tại.
Khó khăn thứ hai: không khí giữa các lớp
Vài chục lá xếp chồng lên nhau không thể áp khít hoàn hảo. Chỗ nào không áp khít thì lực cắt không truyền qua được và không có liên kết nào hình thành.
Vì vậy lực ép trong hàn nhiều lớp quan trọng hơn nhiều so với hàn một lớp — nhiệm vụ đầu tiên của nó không phải là ép bề mặt ghép mà là đẩy không khí và khe hở ra ngoài, biến cả chồng lá thành một khối.
Trong thực tế, điều đó có nghĩa là lực ép cho hàn nhiều lớp nhìn chung cao hơn so với cùng vật liệu ở một lớp, và cách kích hoạt là yếu tố then chốt: siêu âm chỉ nên bắt đầu sau khi lực ép đã thực sự hình thành và chồng lá đã được ép chặt, điều này làm cho kích hoạt theo lực đáng tin cậy hơn kích hoạt theo vị trí.
Khó khăn thứ ba: lá mỏng vốn yếu
Lá mỏng có độ bền hạn chế và sẽ rách nếu vân nhám cắn quá sâu, trong khi hàn nhiều lớp lại cần bám thật chắc. Hai yêu cầu này mâu thuẫn nhau.
Kết quả là chiều sâu vân nhám bị giới hạn bởi lớp mỏng nhất, chứ không phải chọn theo tổng chiều dày. Đó là lý do khuôn cho hàn nhiều lớp phải được thiết kế riêng chứ không thể mượn từ công việc hàn một lớp.
Hướng xử lý
Lực ép trước tiên. Đặt lực đủ lớn để ép chặt chồng lá một cách đáng tin cậy rồi mới động tới bất cứ thứ gì khác. Khi lực không đủ thì mọi thứ khác đều vô ích.
Kích hoạt theo lực. Đảm bảo chồng lá đã được ép chặt trước khi năng lượng đi vào.
Biên độ thiên về cao. Bù cho sự suy giảm qua từng lớp để các lớp dưới vẫn nhận đủ lực cắt.
Hàn theo nhiều bước. Khi số lớp thực sự nhiều, hãy liên kết một phần thành nhóm nhỏ trước rồi mới nối các nhóm lại, giữ cho mỗi nguyên công nằm trong số lớp kiểm soát được.
Ép chặt sơ bộ chồng lá. Một nguyên công ép trước khi hàn sẽ làm chặt các lớp và giảm không khí kẹt lại.
Kiểm soát vật liệu đầu vào. Độ phẳng của lá, không có nếp nhăn và các mép được canh thẳng quyết định trực tiếp mức độ áp khít giữa các lớp. Vật liệu đầu vào lộn xộn thì công nghệ không cứu được.
Cách kiểm chứng
Cắt mẫu và soi từng lớp. Đây là cách duy nhất xác nhận được phần giữa; cả ngoại quan lẫn lực kéo đều không cho thấy điều đó.
Kéo đúng phương. Thử bóc và thử cắt đặt tải lên mối hàn theo cách khác nhau; hãy chọn theo điều kiện làm việc thực tế.
Đo điện trở. Liên kết giữa các lớp kém lộ ra trước tiên ở điện trở tiếp xúc, một chỉ tiêu nhạy hơn lực kéo và có thể áp dụng cho từng chi tiết.
Tần số
Hàn nhiều lớp lá thường chạy ở 20 kHz, dải này có lợi thế khi cần truyền năng lượng mạnh hơn và diện tích hàn lớn hơn. Diện tích nhỏ với ít lớp có thể dùng 30 hoặc 40 kHz.
Công suất, khả năng kiểm soát lực ép và các cách kích hoạt của từng model có trên trang máy hàn siêu âm. Gửi vật liệu, chiều dày một lớp, số lớp và diện tích hàn tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.