
Vân nhám của khuôn hàn kim loại: bám được thì mới hàn được
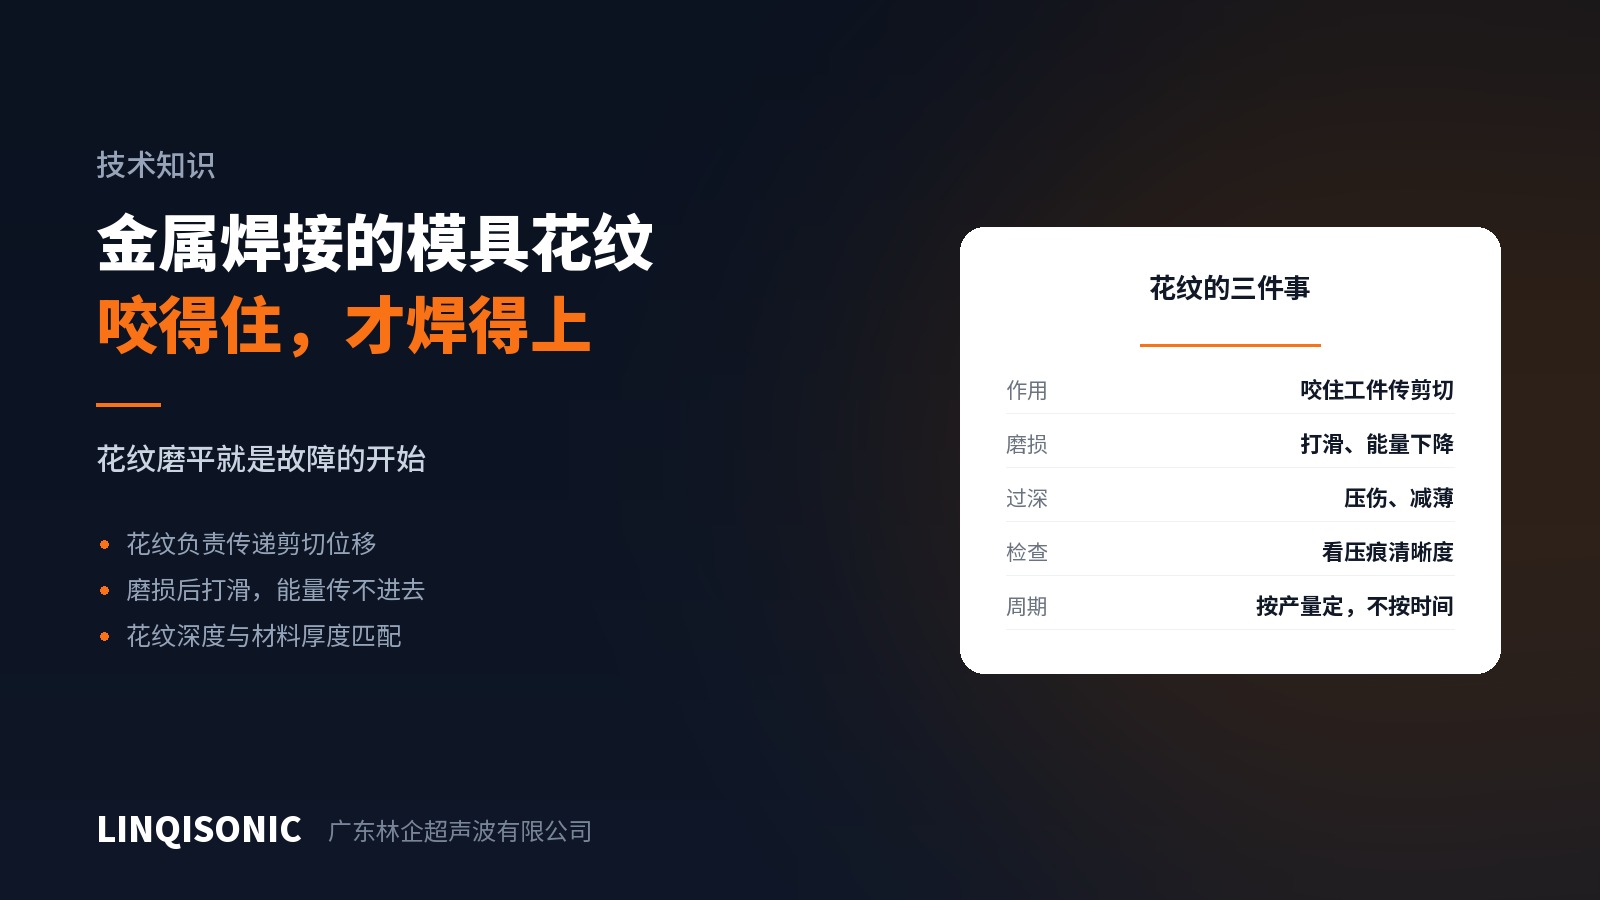
Hàn siêu âm kim loại hoạt động theo nguyên lý hoàn toàn khác với hàn nhựa. Nhựa nóng chảy nhờ ma sát tại bề mặt ghép; kim loại thì không nóng chảy. Chuyển động cắt theo phương ngang phá vỡ và đẩy đi lớp oxit cùng chất bẩn trên các bề mặt tiếp xúc, đưa các nguyên tử kim loại sạch tiếp xúc trực tiếp với nhau để tạo liên kết ở trạng thái rắn.
Toàn bộ quá trình phụ thuộc vào một điều: chuyển động cắt phải thực sự tới được chi tiết.
Vân nhám làm việc gì
Cả mặt đầu hàn lẫn mặt đe (anvil) đều có vân nhám hoặc răng. Chúng bám vào chi tiết để chuyển động ngang của đầu hàn kéo theo chi tiết phía trên, trong khi đe giữ chi tiết phía dưới đứng yên. Trượt tương đối xảy ra giữa hai lớp, và liên kết hình thành ngay tại bề mặt trượt đó.
Nếu vân nhám không bám được, đầu hàn chỉ trượt trên bề mặt — toàn bộ năng lượng bị tiêu tốn giữa đầu hàn và chi tiết thay vì giữa hai chi tiết với nhau. Triệu chứng là mối hàn yếu, vết mòn sáng bóng trên chi tiết, và đầu hàn nóng lên.
Mòn vân nhám là nguyên nhân thường gặp nhất
Vân nhám chịu lực cắt tần số cao dưới tải liên tục, nên mòn là điều tất yếu. Khi đã mòn:
Khả năng bám giảm dần — bắt đầu trượt và độ bền mối hàn từ từ đi xuống.
Sự suy giảm diễn ra từ từ — và đây mới là phần khó. Không có gì hỏng vào một buổi sáng nào cả; độ bền trôi xuống, và tới lúc kiểm tra lấy mẫu phát hiện ra thì đã có khá nhiều chi tiết trôi qua.
Hãy phán đoán qua vết in trên chi tiết. Vân sắc nét, rõ ràng nghĩa là khuôn còn tốt; vân mờ, bẹt hoặc mất hẳn ở vài chỗ nghĩa là cần thay hoặc phục hồi. Đây là cách kiểm tra hằng ngày đơn giản và đáng tin cậy nhất.
Đặt kỳ hạn thay theo số lượng chi tiết, không theo lịch. Cùng một bộ khuôn, chạy hai trăm chi tiết một ngày và chạy hai nghìn chi tiết một ngày là hai tuổi thọ hoàn toàn khác nhau.
Chọn chiều sâu vân nhám
Sâu hơn không có nghĩa là tốt hơn.
Quá nông — không bám được, sinh trượt.
Quá sâu — để lại vết in quá sâu trên chi tiết, lá mỏng bị đâm thủng, tiết diện dẫn điện bị làm mỏng gây hại cho cả khả năng dẫn điện lẫn độ bền.
Chiều sâu phải tương ứng với chiều dày vật liệu. Khuôn dùng cho lá mỏng và khuôn dùng cho thanh cái đồng không phải là một, và đây không phải chỗ để châm chước.
Đầu hàn và đe có nhiệm vụ khác nhau
Đầu hàn dẫn động chi tiết phía trên, và vân của nó phải truyền được lực cắt.
Đe giữ chi tiết phía dưới đứng yên. Nếu khả năng bám của đe không đủ, chi tiết dưới sẽ chạy theo chi tiết trên, không có trượt tương đối, và không có gì liên kết được.
Khi truy tìm nguyên nhân mối hàn yếu, hãy kiểm tra cả hai — không chỉ đầu hàn.
Việc cần làm hằng ngày
Kiểm tra vết in mỗi ca. Một chi tiết, nhìn độ sắc nét của vân, trực tiếp hơn bất kỳ thiết bị đo nào.
Vệ sinh định kỳ. Mạt kim loại và oxit tích tụ trong các rãnh, và vân bị lấp đầy chính là vân bị nông đi. Dùng bàn chải mềm và dung dịch làm sạch phù hợp; tuyệt đối không cạo mặt khuôn bằng vật cứng.
Chuẩn bị sẵn một bộ dự phòng. Mòn diễn ra từ từ, và khi dây chuyền buộc phải dừng thì không còn thời gian để làm khuôn mới.
Ghi lại số lượng chi tiết đã chạy. Một con số lũy kế cho mỗi bộ khuôn đáng tin hơn trí nhớ.
Tần số
Hàn siêu âm kim loại thường chạy ở 20, 30, 35 và 40 kHz. Dây dẫn tiết diện lớn và thanh cái đồng thường ở 20 kHz, còn bó dây mảnh và mối hàn điểm nhỏ thì lên tần số cao hơn — chi tiết càng nhỏ và càng mỏng thì tần số phù hợp càng cao.
Tần số, kích thước khuôn và cách chọn vân nhám theo từng model có trên trang máy hàn siêu âm. Gửi vật liệu, chiều dày và tiết diện dây dẫn tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.