
PET và PBT: cùng họ nhưng hành xử khác nhau
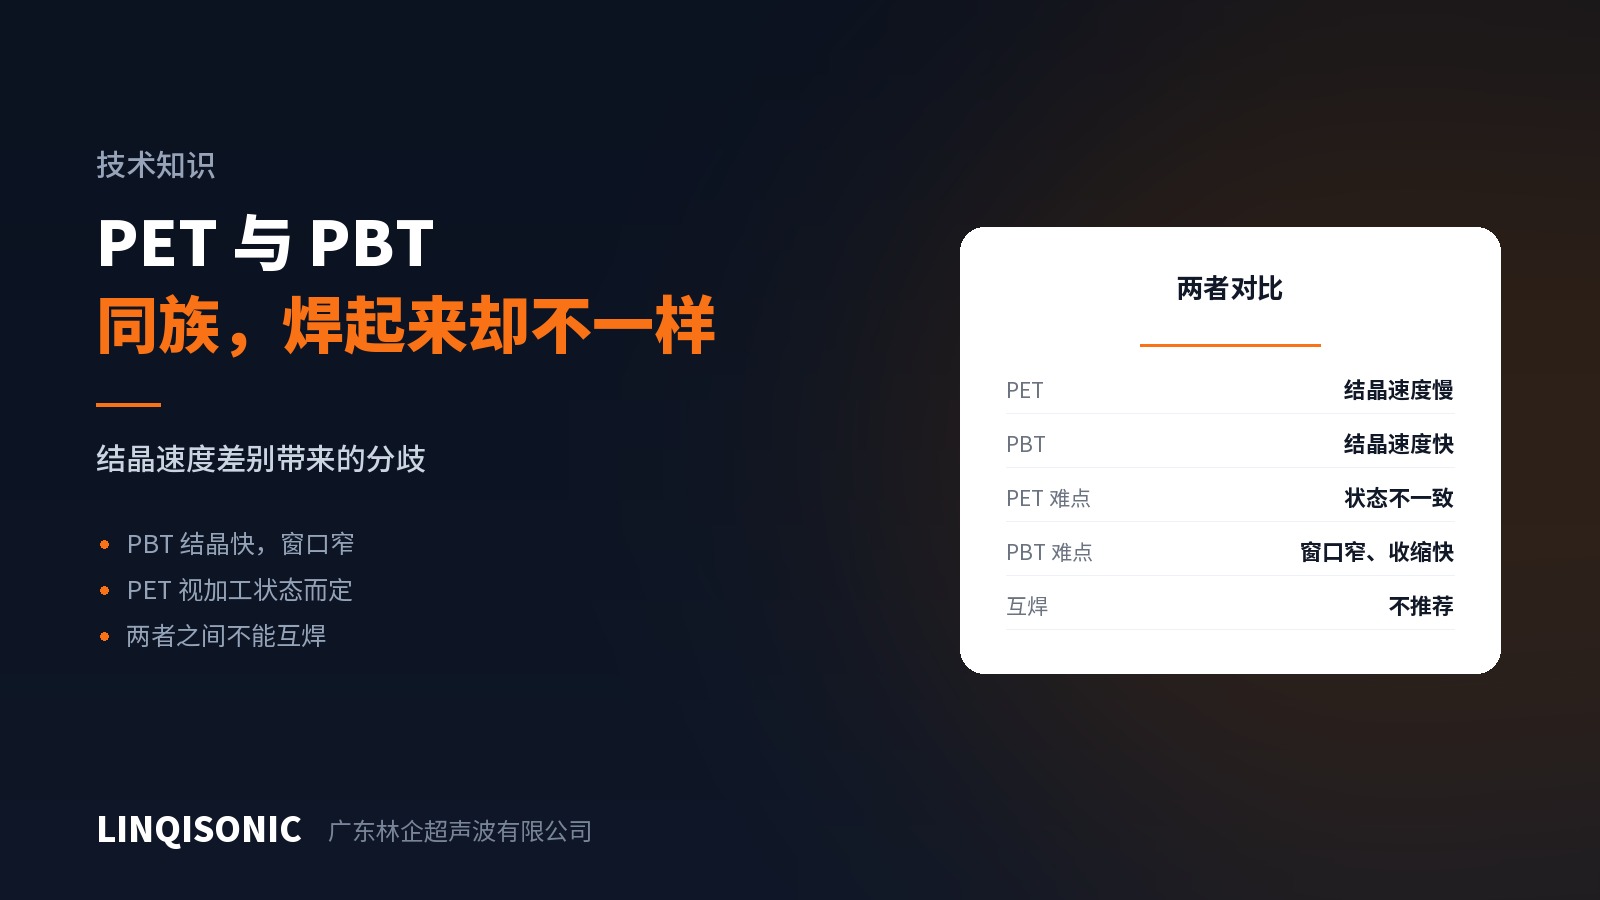
PET và PBT đều là polyester với cấu trúc hóa học tương tự, và người ta thường mặc định chúng hàn giống nhau. Thực tế không phải vậy, và nguyên nhân là tốc độ kết tinh.
PBT: kết tinh nhanh, cửa sổ hẹp
PBT kết tinh nhanh. Vật liệu nóng chảy vừa rời khỏi nhiệt độ nóng chảy là đông đặc rất nhanh, điều đó với hàn siêu âm có nghĩa là:
Thời gian tồn tại của pha nóng chảy ngắn. Việc liên kết phải hoàn tất ngay sau khi bề mặt ghép nóng chảy, nếu không vật liệu sẽ đông trước. Vì vậy PBT rất khắt khe về thời điểm giữ áp — lực ép phải nối tiếp ngay khi dao động kết thúc, không được có khoảng trống.
Cửa sổ hẹp. Giống như POM, dư địa giữa hàn thiếu và hàn quá rất nhỏ. Hãy dùng chế độ năng lượng hoặc chiều sâu, không dùng chế độ thời gian.
Co ngót đáng kể. Quá trình kết tinh làm giảm thể tích, và giữ áp không đủ sẽ để lại rỗ khí bên trong.
PBT phổ biến trong đầu nối và linh kiện điện tử ô tô, mà những chi tiết này lại thường có gia cường sợi thủy tinh — làm cửa sổ hẹp thêm nữa.
PET: phụ thuộc vào điều kiện gia công
PET kết tinh chậm hơn PBT rất nhiều, nên trạng thái của nó phụ thuộc vào lịch sử nhiệt:
PET được làm nguội nhanh (chai thổi, ép phun thành mỏng) có độ kết tinh thấp, gần như vô định hình và trong suốt, hành xử giống vật liệu vô định hình với cửa sổ khá rộng.
PET được làm nguội chậm hoặc đã kết tinh (CPET, ví dụ khay chịu nhiệt) có độ kết tinh cao, đục, và hành xử như vật liệu bán tinh thể với cửa sổ hẹp.
Cùng một mã PET có thể hàn khác nhau rõ rệt tùy theo nhiệt độ khuôn và điều kiện làm nguội. Điều này gây bối rối thật sự khi cài máy — thông số chạy tốt trên mẫu lại hỏng khi vào sản xuất, mà nguyên nhân thường là điều kiện ép phun đã thay đổi.
Không nên hàn loại này với loại kia
Dù cùng họ, PET và PBT có khoảng nóng chảy và hành vi kết tinh khác nhau, và bề mặt ghép hiếm khi đạt trạng thái phù hợp ở cả hai phía cùng lúc. Kết quả thường là tiếp xúc chứ không phải nóng chảy liên kết.
Khi thiết kế ghép PET với PBT, hãy thống nhất vật liệu ngay từ khâu thiết kế hoặc dùng phương pháp ghép nối khác.
Hướng đặt thông số
PBT — biên độ trung bình tới cao, lực ép vừa phải, thời gian ngắn, giữ áp phải kịp thời và đủ, chế độ năng lượng hoặc chiều sâu, ưu tiên mối ghép cắt.
PET — xác định trạng thái kết tinh trước đã. Vật liệu trong suốt thì xử lý như vô định hình với cửa sổ tương đối rộng; vật liệu đục thì xử lý như bán tinh thể, theo cách làm với PBT. Hãy chạy thử trên chi tiết sản xuất trong điều kiện thật chứ đừng đặt thông số từ mẫu chế thử.
Về gia cường sợi thủy tinh
PBT và PET dùng cho chi tiết kết cấu thường có gia cường sợi thủy tinh. Khi hàm lượng độn tăng, tỷ lệ nhựa có thể nóng chảy liên kết tại bề mặt ghép giảm và độ bền mối hàn giảm theo. Đây là giới hạn của vật liệu mà thiết bị không bù được, nên hãy thiết kế độ bền dựa trên thực tế của vật liệu đã gia cường.
Hướng dẫn về tương hợp và thông số theo từng vật liệu nằm trong các sổ tay tại trang tài liệu kỹ thuật. Khả năng kiểm soát giữ áp và các chế độ có trên trang máy hàn siêu âm. Gửi bản vẽ, mã vật liệu và hàm lượng độn tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.