
Hàn POM: trơn, cứng và khoảng nóng chảy hẹp
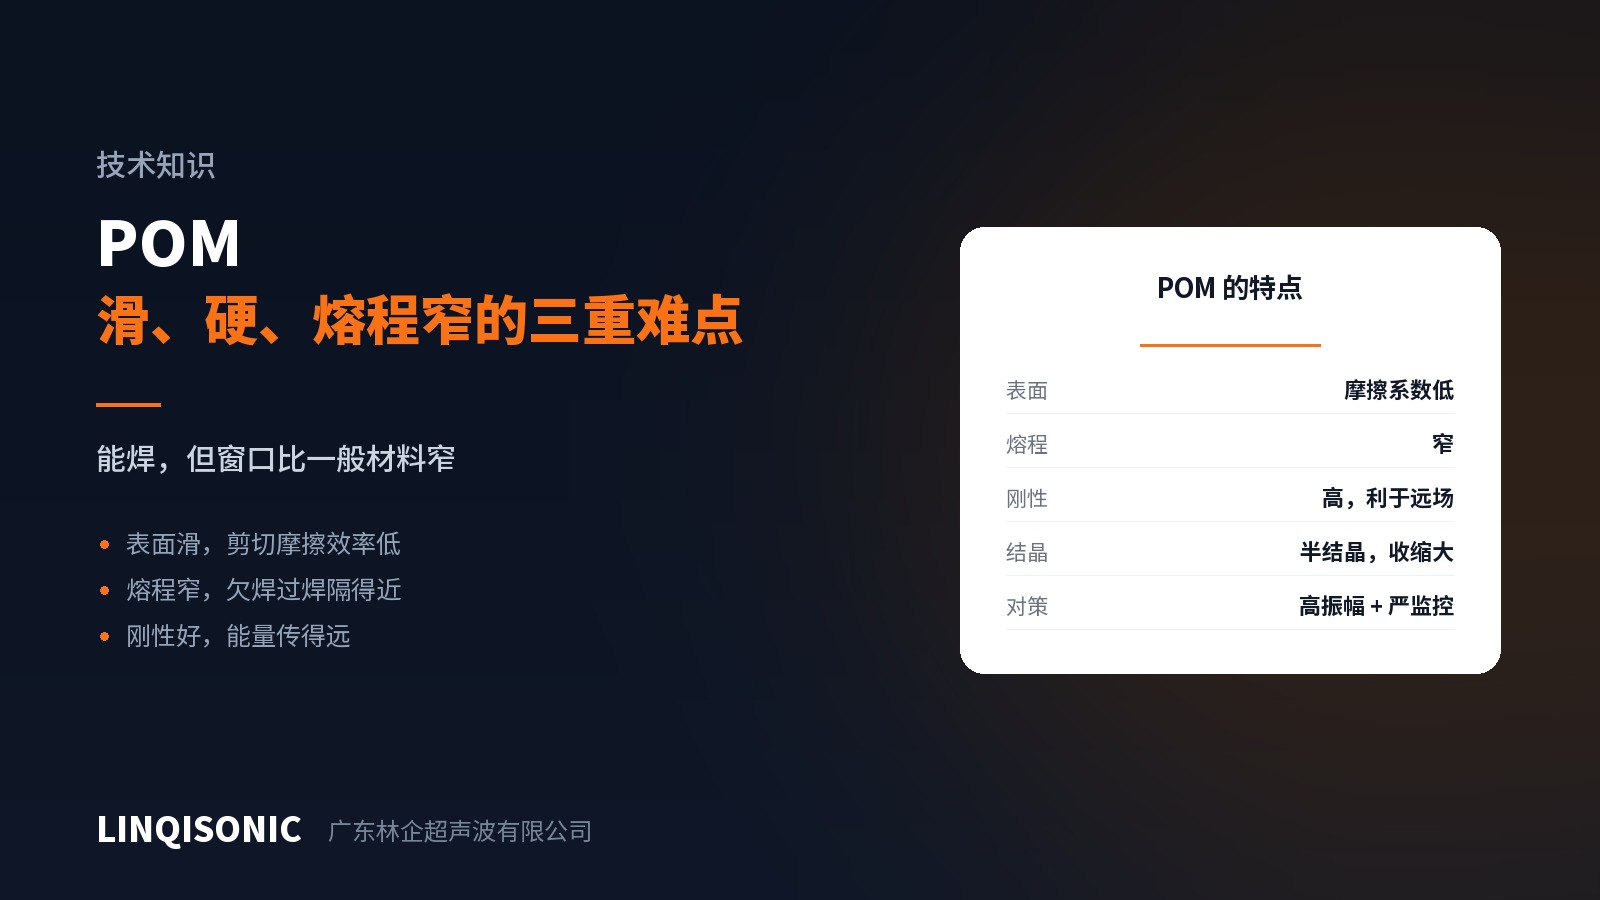
POM hàn được, nhưng ba đặc điểm của nó làm cửa sổ công nghệ hẹp hơn bình thường. Biết là ba đặc điểm nào thì việc cài máy có hướng đi.
1. Bề mặt trơn
Tính tự bôi trơn chính là thứ người ta mua POM để có — bánh răng và con trượt dùng nó đúng vì lý do đó. Nhưng với hàn siêu âm, hệ số ma sát thấp nghĩa là ma sát tại bề mặt ghép sinh nhiệt kém hiệu quả.
Giai đoạn khởi phát dựa vào chính ma sát đó để nâng nhiệt độ, và POM chậm hơn các vật liệu như ABS ở khâu này. Cách khắc phục là tăng biên độ, dùng độ dịch chuyển tương đối lớn hơn để bù lại.
2. Khoảng nóng chảy hẹp
POM có độ kết tinh cao, với khoảng nhiệt độ giữa thể rắn và thể nóng chảy rất hẹp. Điều đó để lại rất ít dư địa giữa hàn thiếu và hàn quá — thiếu năng lượng một chút thì không ngấu, thừa một chút thì phân hủy.
POM phân hủy sẽ thoát ra khí kích ứng, điều này rất dễ nhận biết tại hiện trường: ngửi thấy mùi hắc là năng lượng đã dư và phải giảm ngay. Bắt buộc phải có hút khí tại vị trí làm việc.
Hãy kiểm soát năng lượng chặt: dùng chế độ năng lượng hoặc chế độ chiều sâu, không dùng chế độ thời gian. Chế độ thời gian không bù được biến động của vật liệu đầu vào, mà cửa sổ của POM thì không hấp thụ nổi biến động đó.
3. Cứng vững, nên năng lượng truyền được xa
Điểm này là một lợi thế. POM cứng vững và truyền âm tốt, nên hàn trường xa dễ hơn phần lớn vật liệu khác và đầu hàn có thể tiếp xúc ở vị trí khá xa mối ghép.
Nhưng điều đó cũng có nghĩa là dao động lan tới các phần khác của chi tiết. Khi chi tiết có những phần công-xôn mỏng hoặc kết cấu chính xác, hãy để ý hư hỏng do cộng hưởng.
Thiết kế mối ghép
Cho gờ dẫn năng lượng đủ chiều cao. Vì khởi phát chậm, gờ phải tạo được tiếp xúc ban đầu đủ tập trung; gờ thấp làm POM đặc biệt dễ cho mối hàn giả.
Ưu tiên mối ghép cắt. POM co ngót khá nhiều, và mối ghép cắt chịu được biến động kích thước tốt hơn mối ghép đối đầu — nhất là với chi tiết cần kín. Nó cũng giữ vật liệu nóng chảy nằm gọn giữa hai bề mặt lắp ghép, tránh tiếp xúc không khí, giảm phân hủy do oxi hóa.
Bố trí rãnh chứa bavia. Vật liệu nóng chảy của POM chảy rất dễ và bavia lộ rõ; một rãnh sẽ dẫn nó vào chỗ khuất.
Hướng đặt thông số
Biên độ thiên về cao — bù cho việc ma sát khởi phát chậm.
Lực ép trung bình tới thấp — lực quá lớn sẽ ép tách bề mặt ghép khi nó chưa ngấu hoàn toàn.
Thời gian càng ngắn càng tốt — với cửa sổ hẹp, chu kỳ dài là đánh cược.
Giữ áp phải đủ — POM co ngót nhiều, giữ áp thiếu sẽ để lại rỗ khí và ứng suất dư.
Chế độ năng lượng hoặc chiều sâu — với POM điều này quan trọng hơn so với phần lớn vật liệu khác.
Về hàn với vật liệu khác
POM về cơ bản chỉ hàn được với chính POM. Nó không tương hợp với các loại nhựa kỹ thuật thông dụng khác và hàn siêu âm không nối chúng lại được. Khi thiết kế đòi hỏi POM ghép với vật liệu khác, hãy dùng liên kết cơ khí hoặc keo dán.
Bảng tra tương hợp đầy đủ nằm trong sổ tay khả năng hàn của nhựa kỹ thuật tại trang tài liệu kỹ thuật. Dải biên độ và các chế độ khả dụng có trên trang máy hàn siêu âm. Gửi bản vẽ và mã vật liệu tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.