
Chi tiết PC hàn xong vẫn tốt, vài ngày sau lại nứt
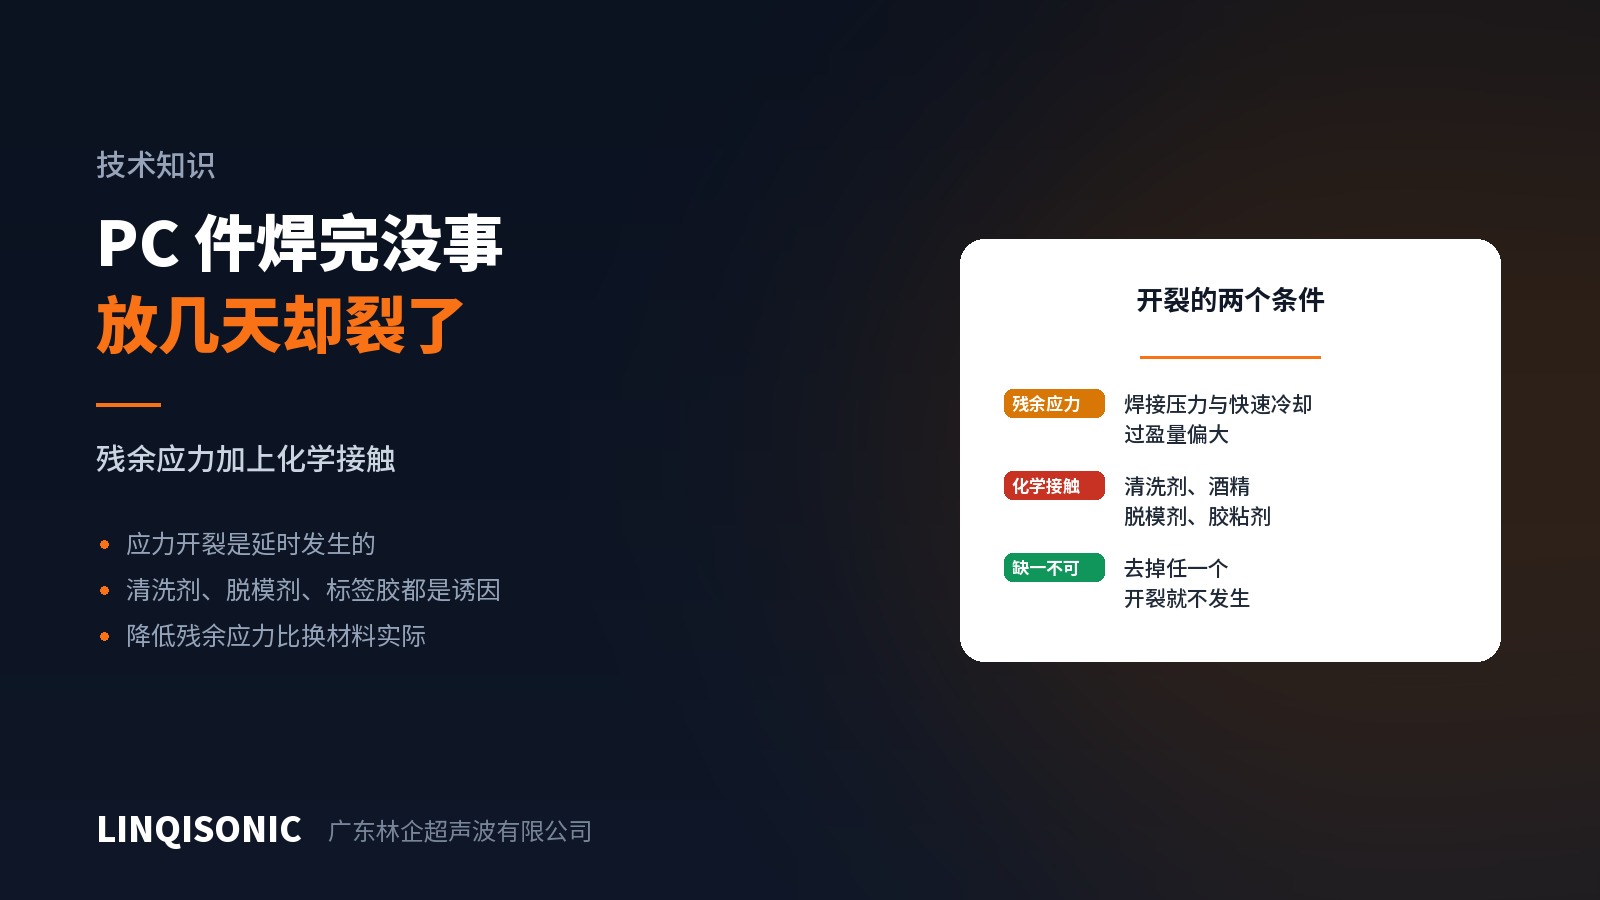
Phàn nàn kinh điển về chi tiết PC: mọi thứ đều đạt ngay tại chuyền — độ bền, độ kín, tất cả đều ổn — rồi vài ngày sau cả lô bắt đầu nứt.
Đây không phải vấn đề độ bền mối hàn
Vết nứt thường xuất hiện bên cạnh mối ghép chứ không phải trong mối ghép. Mối hàn vẫn tốt, còn vật liệu nền thì hỏng.
Đây là hiện tượng nứt do ứng suất môi trường: ứng suất kéo dư nằm trong vật liệu cộng với tiếp xúc với một số hóa chất, và PC nứt ở mức ứng suất thấp hơn nhiều so với độ bền của nó.
Điểm mấu chốt là phải có đủ cả hai điều kiện. Có ứng suất mà không tiếp xúc hóa chất thì không nứt; tiếp xúc hóa chất mà không có ứng suất cũng không nứt. Điều đó cho bạn hai hướng để xử lý.
Ứng suất từ đâu ra
Lực hàn quá lớn. Lực càng lớn thì ứng suất bị khóa lại trong chi tiết càng nhiều.
Nguội quá nhanh và giữ áp quá ngắn. Vật liệu nóng chảy đông đặc sau khi lực đã được nhả sẽ co ngót không đều, để lại ứng suất. Kéo dài thời gian giữ áp cải thiện rõ rệt.
Độ dôi mối ghép quá lớn. Độ dôi quá mức trên mối ghép cắt làm thành bên bị bung ra liên tục, đó là một ứng suất kéo tồn tại vĩnh viễn.
Đồ gá kẹp quá chặt. Chi tiết bị ép cho phẳng hoặc cho vuông trong đồ gá sẽ giữ lại ứng suất đó sau khi tháo ra.
Ứng suất có sẵn từ khâu ép phun. Vùng quanh miệng phun và những chỗ chuyển tiếp chiều dày đột ngột vốn đã là vùng ứng suất cao; hàn chỉ cộng thêm vào đó.
Hóa chất từ đâu ra
Nửa này hay bị bỏ qua, vì không ai nghĩ những thứ sau là hóa chất:
Dung dịch lau và cồn — dùng thường xuyên ở công đoạn lau chùi, mà PC rất nhạy với chúng.
Cặn chất tách khuôn — mang sang từ khâu ép phun và còn lại trên bề mặt nếu không được làm sạch.
Keo dán nhãn và băng dính — nứt đúng ngay chỗ dán nhãn là phát hiện rất thường gặp.
Dầu bôi trơn và dung dịch cắt gọt — bắn ra trong xưởng, và dầu từ tay người thao tác.
Một số loại mực in và sơn — dung môi từ in lụa và phun sơn.
Cách xử lý
Bắt đầu bằng một phép thử: bỏ đi khâu tiếp xúc hóa chất bị nghi ngờ và xem hiện tượng nứt có dừng lại không. Đổi dung dịch lau, dời vị trí dán nhãn, hoặc chuyển khâu làm sạch sang công đoạn khác. Cách này xác nhận nhanh có phải nứt do ứng suất môi trường hay không.
Sau khi xác nhận, làm song song cả hai hướng:
Giảm ứng suất dư — hạ lực hàn, kéo dài giữ áp, giảm độ dôi mối ghép, kiểm tra xem đồ gá có ràng buộc quá mức không, và nới lỏng thiết kế mối ghép.
Cắt đứt tiếp xúc hóa chất — dùng dung dịch làm sạch tương thích với PC, làm sạch trước khi hàn thay vì sau khi hàn, đổi keo dán nhãn, và kiểm tra cặn chất tách khuôn.
Hợp kim PC và các loại PC biến tính
PC/ABS ít bị nứt do ứng suất hơn PC nguyên chất, dù không miễn nhiễm. PC gia cường sợi thủy tinh lại hành xử khác nữa, vì bản thân sợi tạo ra những điểm tập trung ứng suất cục bộ.
Khi môi trường sử dụng chắc chắn có tiếp xúc hóa chất, điều đó thuộc về khâu chọn vật liệu chứ không nên để công đoạn hàn phải gánh.
Khả năng kiểm soát lực ép và cài đặt giữ áp của từng model có trên trang máy hàn siêu âm. Mức nhạy cảm với nứt ứng suất theo từng loại nhựa và các giá trị thiết kế mối ghép nằm trong các sổ tay tại trang tài liệu kỹ thuật. Gửi ảnh chụp, mã vật liệu và mô tả các công đoạn sau đó tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.