
Vì sao đầu hàn bắt buộc phải được thiết kế riêng cho từng việc
«Lấy đầu hàn có sẵn sửa lại một chút dùng được không?» Câu trả lời thường là không, và lý do đáng được nói rõ.
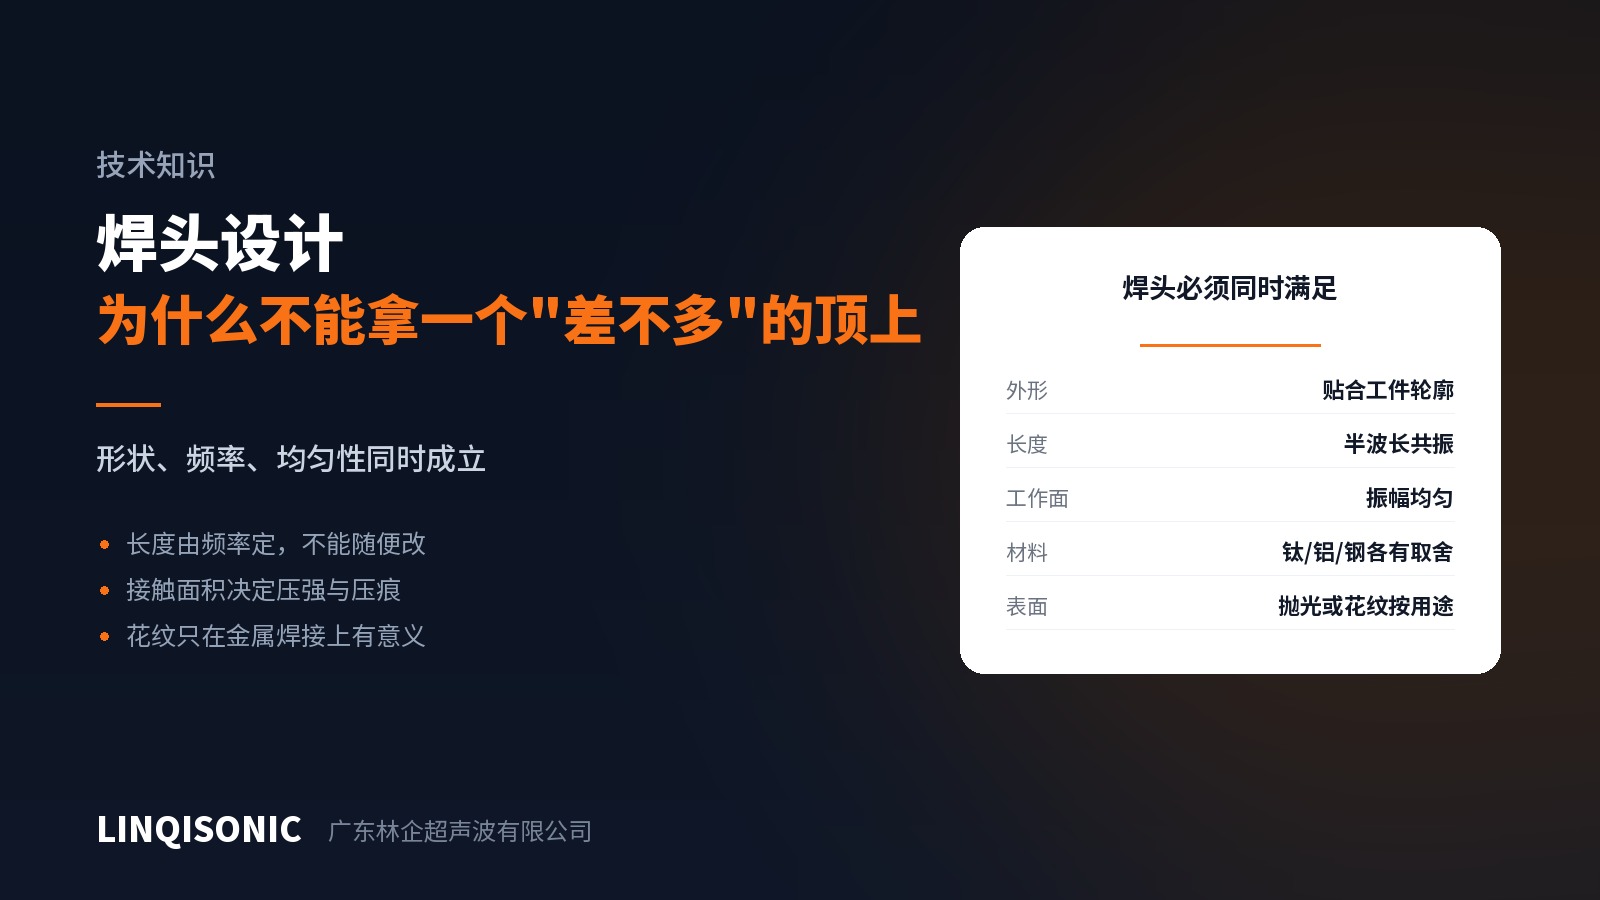
Ba điều kiện phải thỏa mãn cùng lúc
Hình dạng phải khớp với chi tiết. Mặt làm việc phải ôm theo bề mặt tiếp xúc, nếu không thì áp lực phân bố không đều và một phía bị ép bẹp trong khi phía kia không ngấu.
Chiều dài do tần số quyết định. Đầu hàn nằm trong quan hệ nửa bước sóng; đổi chiều dài thì tần số cộng hưởng đổi theo. Cắt bớt vài milimét cho vừa chiều cao chi tiết không phải là một lựa chọn.
Biên độ phải đồng đều trên toàn mặt làm việc. Hình dạng càng phức tạp và kích thước càng lớn thì điều này càng khó — và nó thường mới là giới hạn thực sự cho việc đầu hàn có thể làm to tới đâu.
Ba điều kiện này ràng buộc lẫn nhau. Đổi hình dạng thì ảnh hưởng tần số, đổi chiều dài thì ảnh hưởng cộng hưởng, tăng kích thước thì ảnh hưởng tính đồng đều. Đầu hàn là thứ được tính ra, không phải đồ lại theo hình chi tiết.
Đánh đổi về vật liệu
Titan — tính năng âm học tốt nhất, tổn thất thấp và độ bền cao, phù hợp với biên độ lớn và làm việc liên tục, đồng thời là lựa chọn thông dụng cho đầu hàn khổ lớn. Nhược điểm là khó gia công và giá cao.
Nhôm — tính năng âm học tốt, dễ gia công và giá thấp nên là vật liệu làm đầu hàn phổ biến nhất. Khả năng chống mòn kém, mặt làm việc mòn nhanh, và tuổi thọ ngắn khi làm việc với vật liệu gia cường có tính mài mòn. Hóa cứng bề mặt cải thiện được điểm này.
Thép — chống mòn tốt, nhưng tổn thất âm học lớn và nóng lên rõ rệt khi làm việc, nên thường chỉ dùng cho những phần cần chống mòn hoặc cho các ứng dụng đặc thù.
Xử lý bề mặt
Đánh bóng. Với hàn nhựa, đặc biệt là chi tiết trong suốt và chi tiết yêu cầu ngoại quan, mặt làm việc bắt buộc phải được đánh bóng; mọi vân bề mặt đều in một-đối-một lên chi tiết.
Tạo vân nhám. Đầu hàn dùng cho hàn kim loại có mặt làm việc khía nhám hoặc có răng để bám vào chi tiết và truyền chuyển động cắt. Hàn nhựa không cần vân, và thêm vân vào chỉ để lại vết.
Hóa cứng. Đầu hàn nhôm mòn rất nhanh khi làm việc với vật liệu gia cường sợi thủy tinh, và hóa cứng bề mặt kéo dài tuổi thọ đáng kể.
Những sai lầm thường gặp khi sửa đầu hàn
Cắt ngắn cho vừa chi tiết — tần số bị lệch và cả hệ không cộng hưởng được.
Khoan lỗ tránh trên mặt làm việc — phân bố biên độ bị rối và vùng quanh lỗ trở thành chỗ tập trung ứng suất.
Dùng một đầu hàn phẳng cho nhiều điểm hàn nằm rải rác — các điểm tiếp xúc ở giữa chịu áp lực hoàn toàn khác so với các điểm ở mép.
Mài nhỏ mặt làm việc để tăng biên độ — hệ số khuếch đại có đổi, nhưng tần số và tính đồng đều cũng đổi theo. Muốn đổi hệ số khuếch đại thì đổi bộ khuếch đại biên độ.
Thiết kế cần những thông tin gì
Để làm một đầu hàn, tối thiểu cần có bản vẽ chi tiết thể hiện vị trí mối ghép và biên dạng tiếp xúc, mã vật liệu nhựa, tần số, và nhịp sản xuất yêu cầu. Nếu có yêu cầu về ngoại quan hoặc các kết cấu cần tránh thì ghi rõ luôn.
Kích thước đầu hàn tối đa và tần số khả dụng của từng model có trên trang máy hàn siêu âm. Gửi bản vẽ để thiết kế hoặc sửa đầu hàn tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.