
Vì sao đầu hàn khổ lớn hàn tốt ở giữa mà không hàn được ở hai mép
Một phàn nàn thường gặp với chi tiết lớn: phần giữa hàn rất đẹp trong khi hai đầu hoặc không ngấu hoặc đầy bavia. Chỉnh thông số không giúp được gì, vì đây không phải vấn đề thông số.
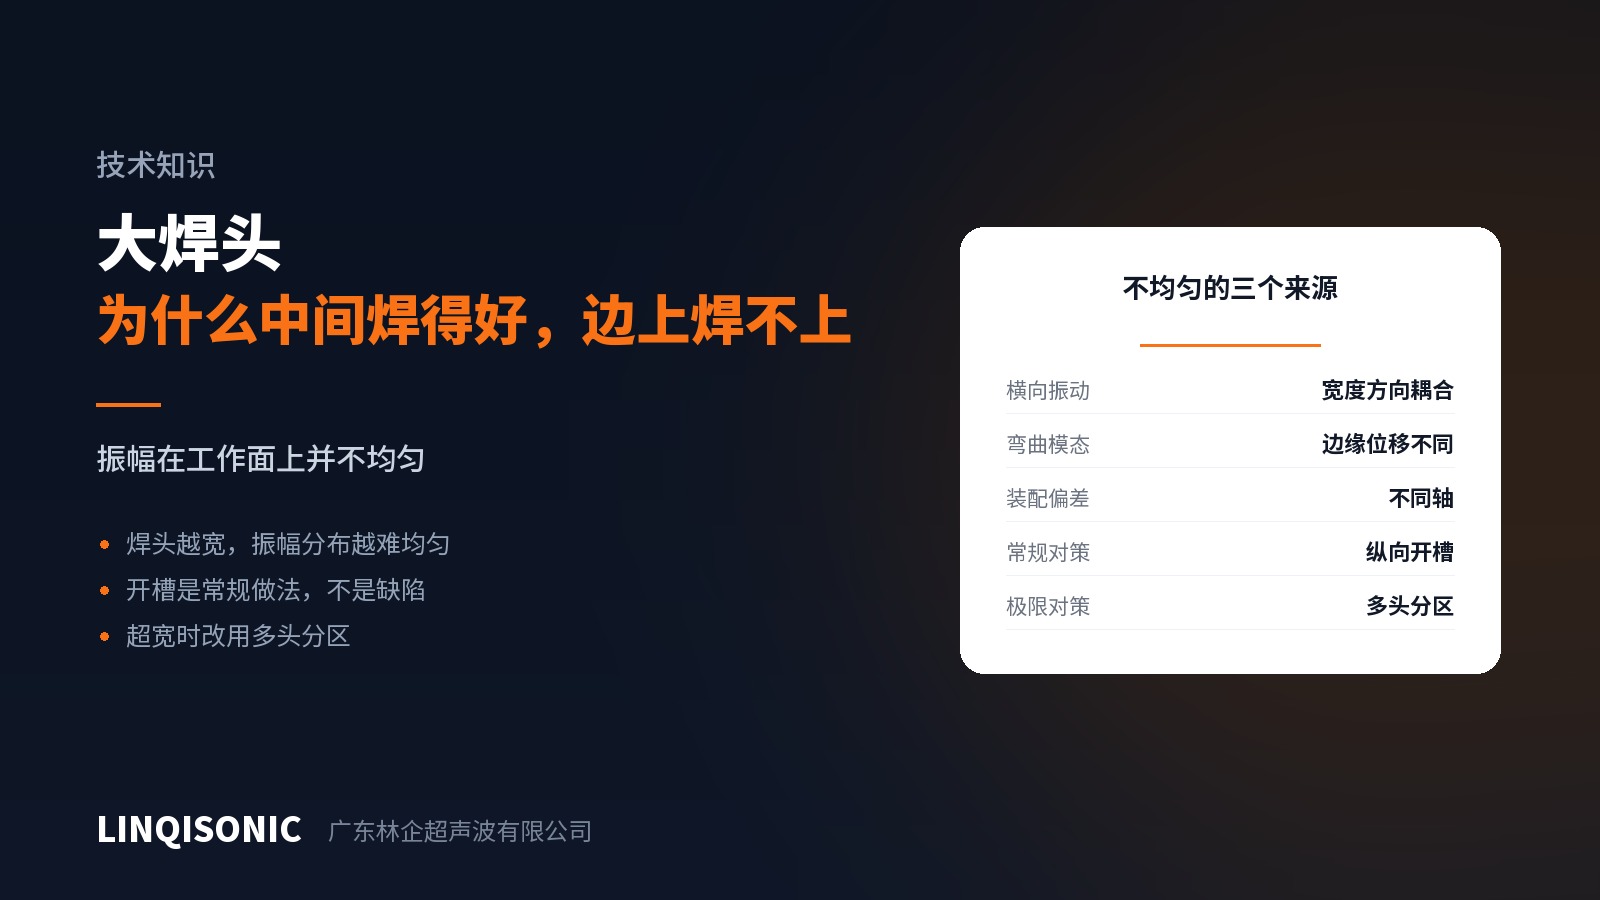
Biên độ không đồng đều trên toàn mặt làm việc
Trong điều kiện lý tưởng, mọi điểm trên mặt làm việc đều dịch chuyển như nhau. Trong thực tế, đầu hàn càng rộng thì điều đó càng khó đạt.
Chuyển động theo phương ngang. Khi đầu hàn giãn ra và co lại theo phương dọc trục, hiệu ứng Poisson làm nó cũng co và giãn theo phương ngang. Đầu hàn càng rộng thì thành phần ngang này càng đáng kể, nó ghép với dao động dọc trục và làm rối phân bố biên độ.
Dao động uốn. Đầu hàn rộng và mỏng rất dễ sinh dao động uốn, và mặt làm việc võng lên võng xuống như mặt trống với độ dịch chuyển ở giữa và ở mép hoàn toàn khác nhau.
Sai lệch lắp ráp. Hệ thống âm học lắp không đồng trục, mặt tiếp giáp bẩn hoặc mô-men siết không đúng đều làm một phía có biên độ thấp hơn.
Xẻ rãnh là cách làm tiêu chuẩn
Trên đầu hàn khổ lớn thường thấy vài rãnh xẻ dọc. Đó không phải lỗ thoát nhiệt cũng không phải để giảm khối lượng — mục đích của chúng là về mặt âm học, chia một đầu hàn rộng thành nhiều đầu hàn hẹp, triệt tiêu sự ghép ngang và dao động uốn để mỗi đoạn tự dao động theo phương dọc trục.
Thấy rãnh trên đầu hàn khổ lớn nghĩa là thiết kế đã làm đúng, không phải lỗi gia công.
Vượt quá một bề rộng nhất định thì phải chia vùng
Xẻ rãnh cũng có giới hạn. Khi bề rộng mối hàn vượt quá mức mà một đầu hàn có thể giữ đồng đều, cách làm đúng là dùng nhiều đầu hàn dẫn động từng vùng riêng, mỗi đầu hàn có bộ chuyển đổi riêng và phụ trách một đoạn mối ghép.
Khi đó mỗi đầu hàn đều làm việc trong vùng thoải mái của nó và tính đồng đều được đảm bảo, đổi lại là thiết bị phức tạp hơn.
Loại trừ các nguyên nhân đơn giản trước
Trước khi nghi ngờ đầu hàn, hãy xác nhận những điều sau:
Phần đỡ bên dưới có đều không? Chi tiết được đỡ một bên còn bên kia bỏ trống sẽ có biểu hiện rất giống biên độ không đồng đều, nhưng nguyên nhân hoàn toàn khác và phổ biến hơn nhiều.
Đầu hàn có song song với chi tiết không? Sau khi lắp, ép một tờ giấy in dấu hoặc một vật liệu mềm rồi kiểm tra xem vết in có đều không.
Mặt tiếp giáp có sạch và mô-men siết có đúng không? Mặt giữa bộ chuyển đổi với bộ khuếch đại biên độ và giữa bộ khuếch đại với đầu hàn phải sạch và phẳng, siết đúng mô-men quy định; siết thiếu sẽ mất năng lượng khi truyền.
Chiều cao chi tiết có đồng nhất không? Khi dung sai đầu vào lỏng, chi tiết cao chạm trước còn chi tiết thấp không chạm tới, và điều đó cũng trông giống như hai mép không hàn được.
Cách đo
Cách trực tiếp nhất: đặt giấy cảm nhiệt hoặc một màng mỏng hàn được dưới mặt làm việc và cho máy hàn một nhát vào không khí, rồi đọc phân bố độ đậm của vết in. Đậm hơn nghĩa là biên độ cao hơn, nhạt hơn nghĩa là thấp hơn, và phân bố hiện ra chỉ trong một cái nhìn. Đơn giản và đáng tin cậy, nên làm mỗi khi thay đầu hàn và trong bảo dưỡng định kỳ.
Thiết kế đầu hàn khổ lớn và diện tích sử dụng tối đa được trình bày trên trang máy hàn siêu âm. Gửi bản vẽ và bố trí mối ghép tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.