
Hàn chi tiết trong suốt: vừa phải nhìn xuyên được, vừa phải chắc
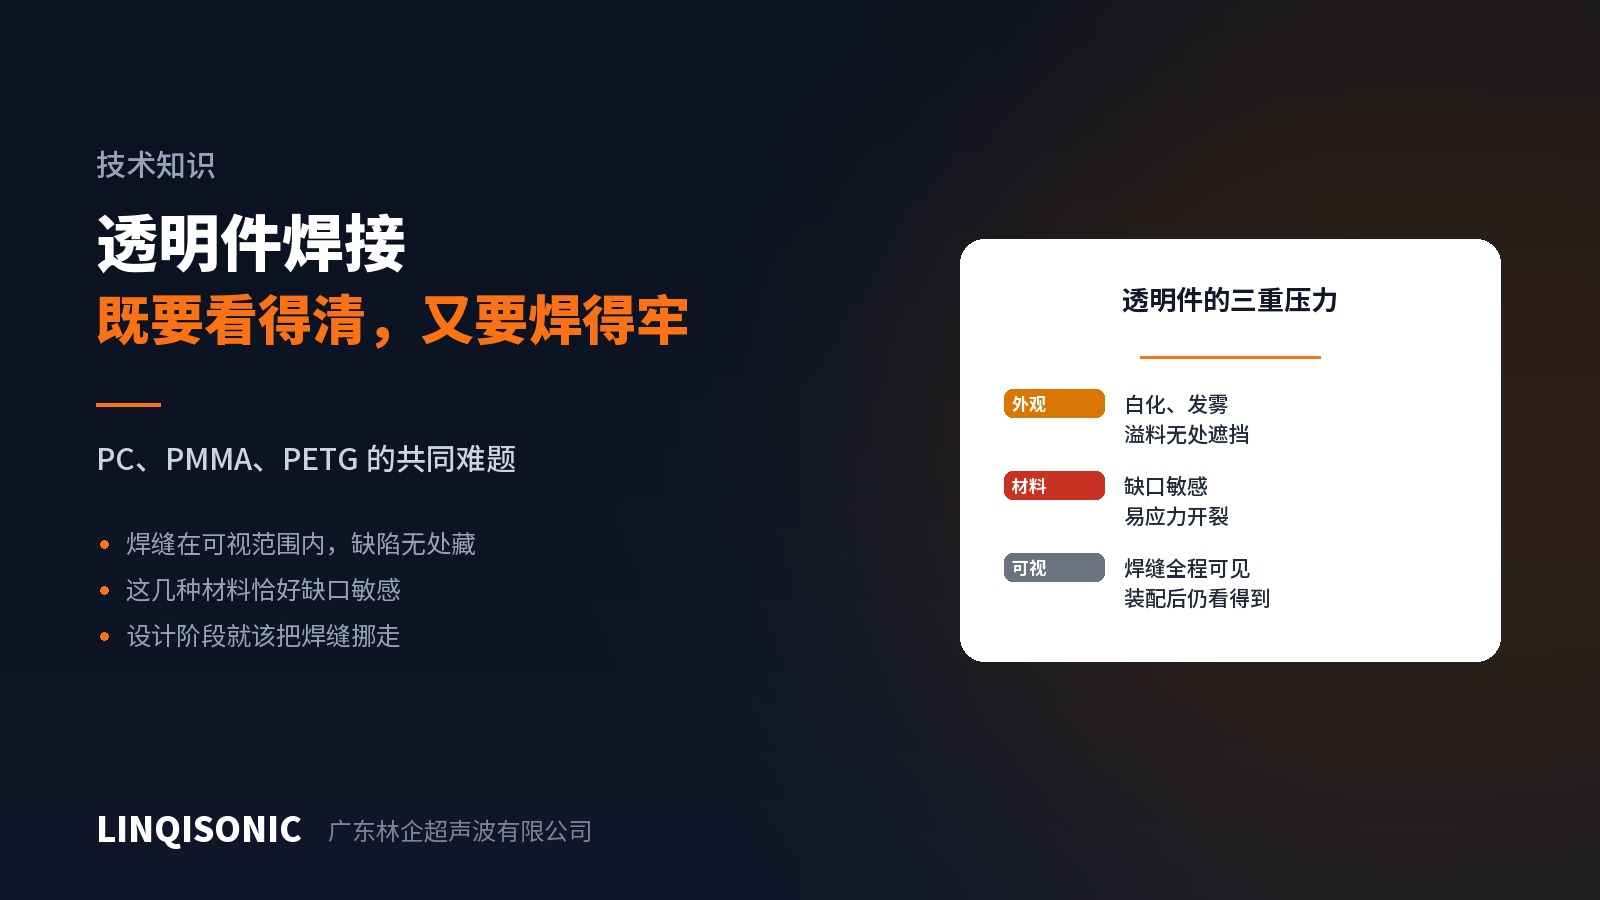
Hàn chi tiết trong suốt là một bài kiểm tra tổng hợp: mối ghép không giấu được, vật liệu thì mỏng manh, và mọi khuyết tật đều phơi ra.
Ba áp lực
Mối ghép lộ hoàn toàn. Trên chi tiết đục, mối ghép biến mất sau khi lắp ráp; trên chi tiết trong suốt, nhìn xuyên qua là thấy hết, và hóa trắng, mờ đục, bavia hay bọt khí đều không có chỗ nào để giấu.
Vật liệu nhạy cảm với vết khía. Cả PC lẫn PMMA đều phản ứng xấu với hiện tượng tập trung ứng suất. Mép vết hằn của đầu hàn, một góc nhọn trên mối ghép, hay một điểm tiếp xúc của đồ gá đều có thể trở thành điểm tập trung ứng suất dẫn tới hóa trắng hoặc nứt. PMMA là loại giòn hơn trong hai loại này.
Tiêu chuẩn ngoại quan cao hơn. Mức chấp nhận khuyết tật ngoại quan trên chi tiết trong suốt vốn đã thấp. Cùng một vệt mờ nhẹ, trên ABS màu đen thì không ai để ý, trên PC trong suốt thì thành phế phẩm.
Thiết kế có thể làm gì — con đường hiệu quả nhất
Dời mối ghép ra khỏi tầm nhìn. Đây là biện pháp hiệu quả nhất và cũng là cách chữa tận gốc duy nhất. Những mặt bị che sau khi lắp ráp — thành bên, mặt đáy, phía dưới vành bích — đều đáng cân nhắc. Mười phút trên bản vẽ hơn ba tháng vật lộn với thông số.
Thiết kế rãnh chứa bavia. Bavia rất lộ trên chi tiết trong suốt; một rãnh bên cạnh mối ghép cho vật liệu nóng chảy chảy vào trong thay vì trào ra ngoài.
Tránh góc nhọn. Bo tròn các chỗ chuyển tiếp trên mối ghép để giảm tập trung ứng suất, hạ thấp nguy cơ hóa trắng lẫn nứt.
Cân nhắc kiểu mối ghép. Mối ghép cắt giữ vật liệu nóng chảy nằm giữa hai bề mặt lắp ghép và thường trông sạch hơn gờ dẫn năng lượng — nhưng nó cần thành bên cứng vững, mà những hộp thành mỏng vốn phổ biến ở chi tiết trong suốt thì cần kiểm tra lại điểm này.
Công nghệ có thể làm gì
Tăng diện tích tiếp xúc của đầu hàn và giảm áp suất. Vết hằn lộ rõ hơn nhiều trên chi tiết trong suốt; diện tích lớn hơn và lực nhỏ hơn thì vết nhẹ hơn.
Đánh bóng mặt đầu hàn. Bất kỳ vân bề mặt nào trên mặt làm việc cũng in một-đối-một lên bề mặt trong suốt. Ở đây, đầu hàn được đánh bóng gần như là bắt buộc.
Hạ đầu hàn chậm lại. Cú va chạm lúc tiếp xúc là nguồn gốc chính của cả vết hằn lẫn hóa trắng do ứng suất.
Kéo dài thời gian giữ áp. Để vật liệu nóng chảy đông đặc từ từ dưới lực ép sẽ giảm ứng suất bên trong và giảm phần hóa trắng xuất hiện muộn về sau.
Thà để năng lượng thấp hơn một chút. Dấu hiệu quá nhiệt — ngả vàng, bọt khí — khó giải thích với khách hàng hơn là một mối hàn hơi yếu. Nhưng không được thấp tới mức thành mối hàn giả: ngoại quan và mức độ nóng chảy liên kết phải được xác nhận riêng.
Ghi chú về vật liệu
PC, PMMA và PETG đều là nhựa vô định hình và hàn khá tốt. Cái khó nằm ở ngoại quan và tính nhạy cảm với vết khía, không nằm ở khả năng hàn.
PMMA tương hợp hoàn toàn với ABS, một cặp được dùng rộng rãi khi cần cửa sổ trong suốt; PC với ABS chỉ tương hợp một phần, cửa sổ hẹp hơn và cần cẩn thận hơn. Bảng tra tương hợp đầy đủ nằm trong sổ tay khả năng hàn của nhựa kỹ thuật tại trang tài liệu kỹ thuật.
Khả năng kiểm soát lực ép và tốc độ hạ đầu hàn của từng model có trên trang máy hàn siêu âm. Gửi bản vẽ và yêu cầu ngoại quan tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.