
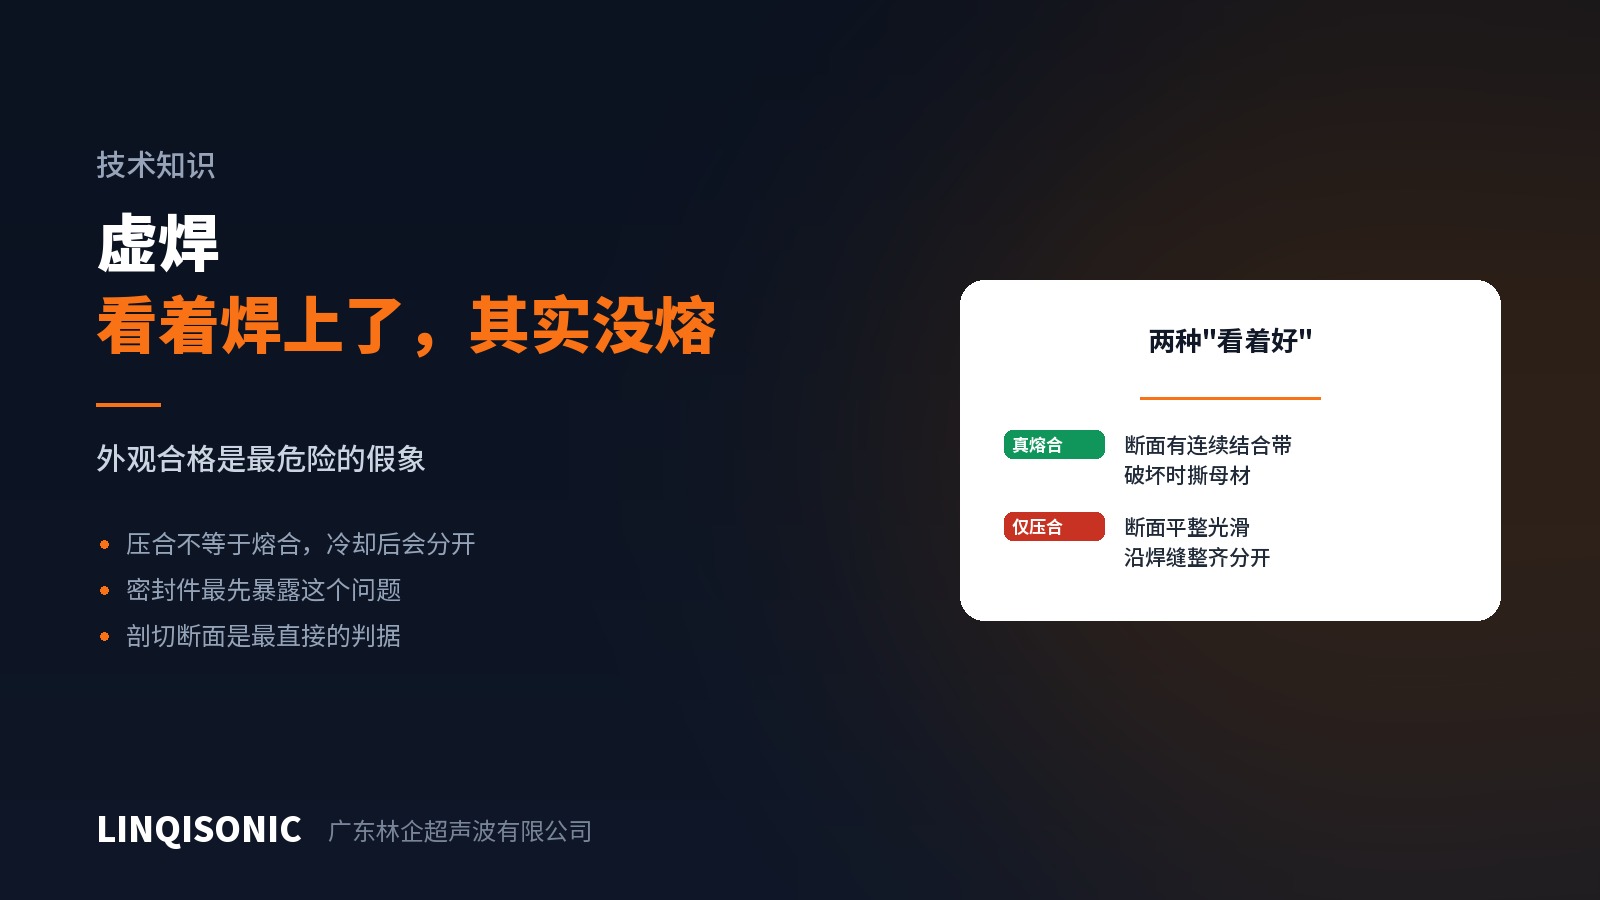
Mối hàn giả: trông như đã dính, thực ra chưa hề nóng chảy liên kết
Những khuyết tật mối hàn phiền toái nhất không phải loại nhìn thấy được. Đó là loại không nhìn thấy được.
Mối hàn giả trông hoàn hảo, giữ đúng kích thước, thậm chí chịu được một cú kéo tay qua loa. Nhưng tại bề mặt ghép không hề hình thành liên kết phân tử — hai bề mặt chỉ đơn giản bị ép vào nhau.
Nó xảy ra như thế nào
Hàn siêu âm đòi hỏi bề mặt ghép phải đạt tới trạng thái nóng chảy để các mạch phân tử ở hai phía khuếch tán qua nhau và quấn vào nhau thành một cấu trúc liên tục. Đứt bất kỳ mắt xích nào trong chuỗi đó thì kết quả chỉ là tiếp xúc:
Năng lượng không đủ — bề mặt ghép hóa mềm nhưng không bao giờ nóng chảy; vật liệu đã mềm biến dạng theo dưới lực ép và trông khép kín hoàn hảo trong khi không có gì nóng chảy liên kết.
Năng lượng không tới được bề mặt ghép — suy giảm quá lớn khi hàn trường xa, chi tiết không đủ cứng vững, hoặc đồ gá không đỡ được, và năng lượng tiêu tán dọc đường.
Hai bề mặt không song song — một phía nóng chảy liên kết trong khi phía kia chỉ bị ép. Bẻ ra sẽ thấy nửa mặt có dấu vết nóng chảy còn nửa kia nhẵn.
Vật liệu không tương hợp — khi hai loại nhựa khác nhau không hòa trộn được, hàn bao nhiêu cũng chỉ ra tiếp xúc.
Cách phát hiện
Cắt mẫu và soi mặt cắt. Cách trực tiếp và đáng tin cậy nhất. Mối ghép nóng chảy liên kết thật sự cho thấy một dải liên kết liên tục và khi phá hủy sẽ xé rách vật liệu nền, để lại mặt gãy nhám. Mối hàn giả tách ra sạch sẽ dọc theo mối ghép với mặt nhẵn.
Thử kín. Mối hàn giả lộ ra trước tiên trên chi tiết cần kín; một bề mặt chỉ bị ép thì hầu như chắc chắn sẽ rò.
Theo dõi độ phân tán của độ bền. Chi tiết hàn giả cho lực phá hủy phân tán rất rộng — có cái chấp nhận được, có cái rất thấp. Giá trị trung bình có thể vẫn trông ổn trong khi độ lệch chuẩn tăng lên. Đây là tín hiệu xuất hiện sớm hơn giá trị trung bình.
Chu kỳ nhiệt hoặc thử lão hóa. Một bề mặt chỉ bị ép sẽ tách ra khi hai phía co lại khác nhau. Mối hàn giả không chịu được chu kỳ nhiệt.
Cách phòng tránh
Thay việc kiểm tra lấy mẫu sau khi làm bằng giám sát quá trình. Đây là biện pháp hiệu quả nhất. Nóng chảy liên kết thật sự và tiếp xúc đơn thuần cho đường cong hàn khác nhau — công suất thay đổi theo một đặc trưng riêng khi bắt đầu nóng chảy, và chiều sâu sau khi hàn cũng khác. Đặt ngưỡng cho năng lượng, công suất và chiều sâu sau khi hàn cùng lúc thì mối hàn giả bị bắt ngay tại thời điểm nó được tạo ra.
Đừng chỉ dựa vào một đại lượng. Nếu chỉ giám sát chiều sâu sau khi hàn, một chi tiết bị ép bẹp và một chi tiết hàn ngấu có thể cho cùng chiều cao; nếu chỉ giám sát năng lượng, năng lượng đi lạc đường có thể đọc ra gần giống năng lượng tới đúng chỗ. Chính việc đối chiếu chéo nhiều đại lượng mới làm cho phép giám sát đáng tin.
Vẫn duy trì kiểm tra phá hủy định kỳ. Hệ giám sát tốt đến đâu thì việc cắt mẫu để xác nhận trạng thái liên kết vẫn cần thiết — nhất là sau khi đổi vật liệu, đổi khuôn hoặc đổi ca.
Một cảnh báo
Mối hàn giả hay bị đưa vào nhất trong lúc chạy theo ngoại quan đẹp nhất ở khâu cài máy — giảm năng lượng từng bước để hết bavia và hết vết hằn, tới điểm không còn thấy gì nữa, mà điểm đó thường đã nằm dưới ngưỡng nóng chảy liên kết.
Ngoại quan và mức độ nóng chảy liên kết là hai tiêu chí riêng biệt, phải xác nhận riêng.
Khả năng giám sát đa đại lượng của từng model được mô tả trên trang máy hàn siêu âm. Gửi ảnh mặt cắt và dữ liệu quá trình tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.