
Hiện tượng hóa trắng và mờ đục quanh mối hàn đến từ đâu
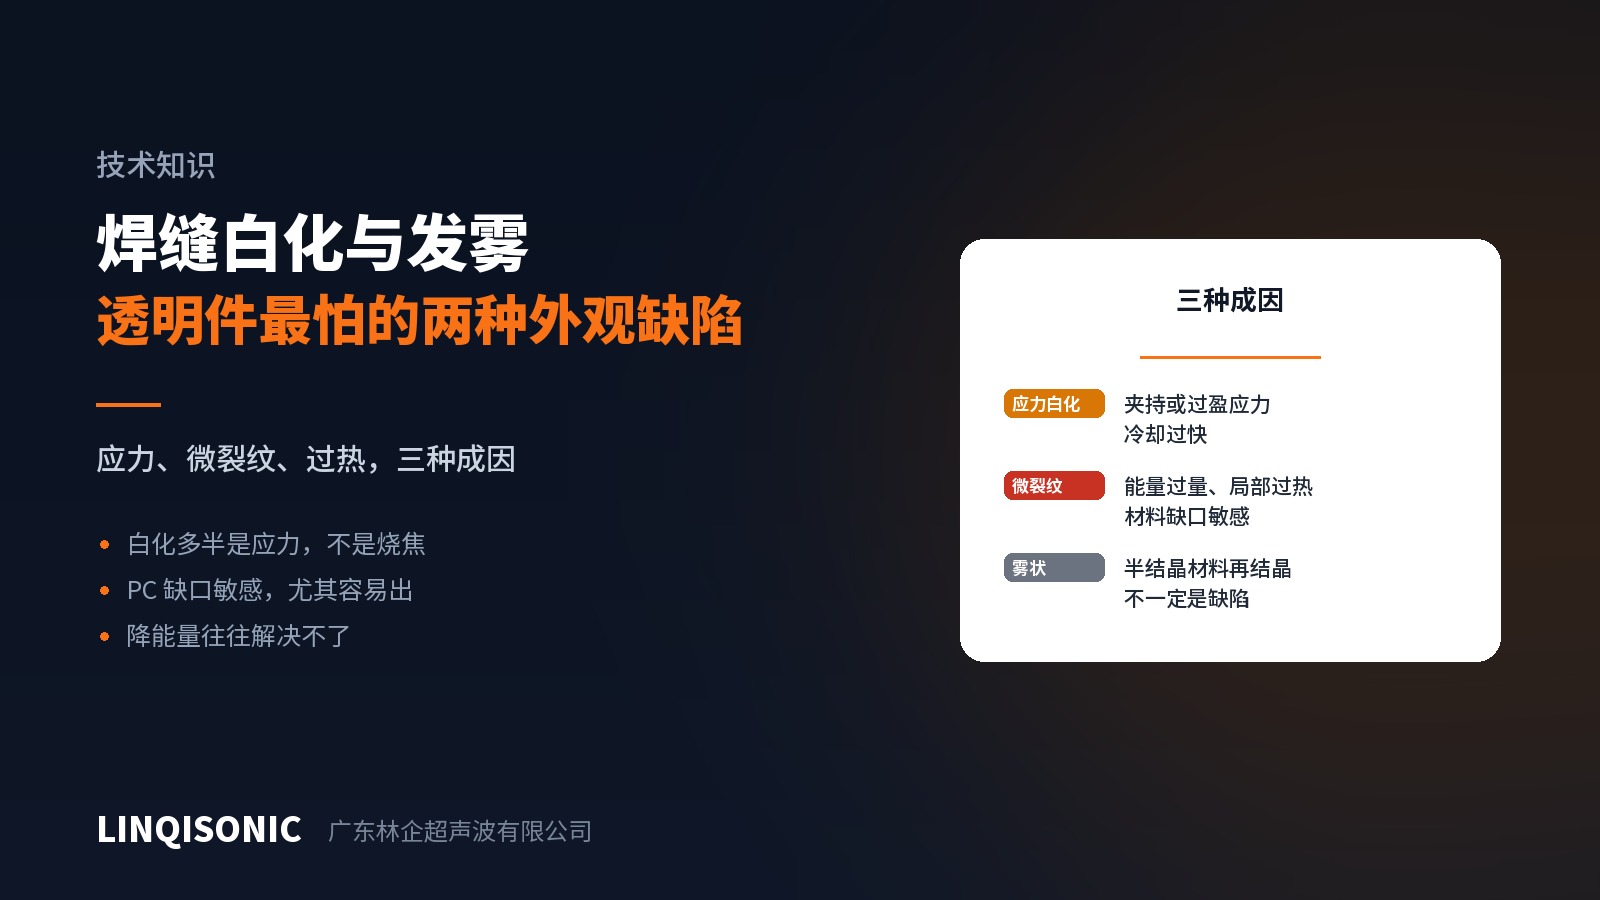
Hiện tượng hóa trắng hoặc mờ đục quanh mối ghép lộ rất rõ trên chi tiết trong suốt và chi tiết màu sáng. Phán đoán đầu tiên thường là «năng lượng quá lớn, bị cháy rồi» — và sau khi hạ hết mọi thông số xuống, mối hàn thì yếu mà vết trắng vẫn còn nguyên.
Bởi vì nhiệt có thể hoàn toàn không phải nguyên nhân.
Ba nguyên nhân, ba hướng xử lý khác nhau
1. Hóa trắng do ứng suất. Khi nhựa bị kéo hoặc cắt vượt quá giới hạn đàn hồi, giữa các mạch phân tử mở ra những lỗ trống cỡ hiển vi, chúng tán xạ ánh sáng và nhìn thành màu trắng. Nguyên nhân ở đây là cơ học, không phải nhiệt.
Nguồn gốc thường gặp: đồ gá kẹp quá chặt, độ dôi mối ghép quá lớn, mép vết hằn của đầu hàn, hoặc chi tiết võng xuống dưới lực hàn. Các vật liệu nhạy cảm với vết khía như PC và PMMA đặc biệt dễ gặp.
2. Vi nứt do quá nhiệt cục bộ. Năng lượng quá lớn hoặc quá tập trung làm nhiệt độ gần bề mặt ghép tăng quá cao trong thời gian quá ngắn, và việc nguội nhanh sau đó để lại một mạng vi nứt, cũng hiện lên màu trắng. Đây mới đúng là trường hợp «bị cháy».
3. Mờ đục do tái kết tinh. Ở nhựa bán tinh thể (PP, PE, POM, nylon), cấu trúc tinh thể sau khi nóng chảy rồi đông đặc lại khác với ban đầu và độ trong thay đổi. Đây không nhất thiết là khuyết tật — ngoại quan thay đổi trong khi độ bền có thể không bị ảnh hưởng.
Cách phân biệt
Vị trí. Vết trắng ở mép vết hằn của đầu hàn, ở điểm tiếp xúc với đồ gá, hoặc ở góc chi tiết → nhiều khả năng do ứng suất. Ở giữa mối ghép, sát vùng đã nóng chảy → nhiều khả năng do nhiệt.
Thời điểm. Xuất hiện ngay lập tức → sinh ra trong quá trình hàn. Xuất hiện sau khi lưu kho hoặc sau một lần thay đổi nhiệt độ → là ứng suất dư đang giải phóng, nghĩa là ứng suất đã bị khóa lại trong chi tiết.
Thử ủ nhiệt. Hóa trắng do ứng suất thường giảm hoặc biến mất sau khi ủ ở nhiệt độ dưới điểm hóa mềm; vi nứt thì không. Đây là cách phân biệt đáng tin cậy.
Cách xử lý từng loại
Hóa trắng do ứng suất — giảm lực kẹp, kiểm tra độ khớp giữa đồ gá và chi tiết, giảm độ dôi mối ghép, tăng diện tích tiếp xúc của đầu hàn để dàn đều áp lực, hạ đầu hàn chậm lại, và kéo dài thời gian giữ áp để ứng suất được giải phóng dưới lực ép. Lưu ý: giảm năng lượng hàn hầu như không giúp gì trong trường hợp này.
Vi nứt do nhiệt — giảm năng lượng hoặc thời gian, giảm biên độ, kiểm tra độ song song giữa đầu hàn và chi tiết (lệch sẽ làm năng lượng dồn cục bộ), và kiểm tra xem gờ dẫn năng lượng có quá cao không.
Mờ đục do tái kết tinh — khó loại bỏ; đây là đặc tính của vật liệu. Khi ngoại quan quan trọng, hãy đặt mối ghép ở vị trí khuất ngay từ khâu thiết kế, hoặc chuyển sang nhựa vô định hình.
Một khuyến nghị cho chi tiết trong suốt
PC, PMMA và PETG đều có yêu cầu ngoại quan cao, mà lại đúng là những vật liệu nhạy cảm với vết khía. Đặt mối ghép lên mặt không nhìn thấy hiệu quả hơn nhiều so với việc chỉnh thông số về sau — và quyết định đó thuộc về bản vẽ.
Mức độ nhạy cảm với vết khía theo từng vật liệu và giá trị độ dôi theo từng kiểu mối ghép nằm trong các sổ tay tại trang tài liệu kỹ thuật. Khả năng kiểm soát lực ép và tốc độ hạ đầu hàn của từng model có trên trang máy hàn siêu âm.
Gửi ảnh chụp và mã vật liệu tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.