
Nối đồng với nhôm: điều mà hàn nóng chảy không làm được
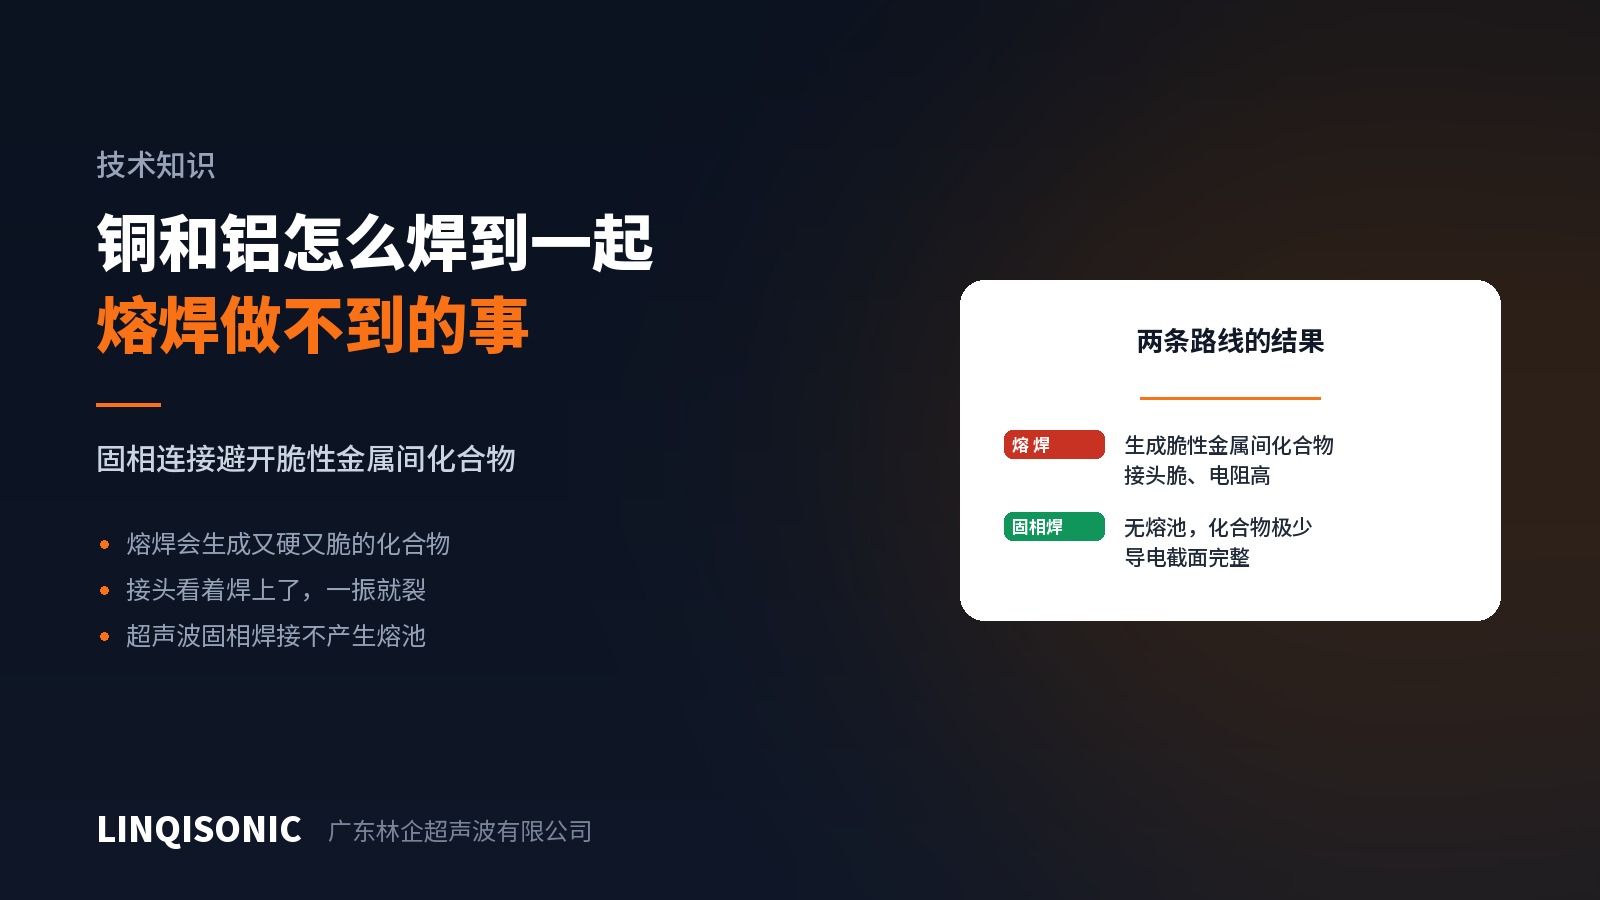
Việc nối đồng với nhôm là điều không thể tránh trong bộ pin, bó dây điện ô tô và các mối nối công suất — và làm việc đó bằng hàn nóng chảy thì đã bất lợi về mặt luyện kim ngay từ đầu.
Vì sao hàn nóng chảy gặp khó
Đồng và nhôm hòa tan vào nhau ở thể lỏng, và khi nguội sẽ kết tủa ra một loạt hợp chất liên kim. Chúng có hai đặc điểm chung: cứng và giòn, đồng thời dẫn điện kém hơn nhiều so với cả hai kim loại gốc.
Kết quả là một mối nối trông có vẻ tốt nhưng giòn về cơ học và kém về điện. Trong quá trình sử dụng, rung động và chu kỳ nhiệt khởi tạo các vết nứt trong lớp liên kim, điện trở mối nối tăng lên, và nhiệt sinh ra từ đó lại đẩy nhanh quá trình lão hóa — một vòng lặp tự khuếch đại.
Tệ hơn, lớp này hình thành bất cứ khi nào có vũng hàn. Kiểm soát thông số có thể làm nó mỏng đi; không thể loại bỏ nó.
Hàn ở trạng thái rắn né được vấn đề này
Hàn siêu âm kim loại không tạo ra vũng hàn. Dao động tần số cao phân tán lớp oxit trên cả hai bề mặt để đồng sạch gặp nhôm sạch dưới lực ép và hình thành liên kết kim loại, trong khi nhiệt độ luôn thấp hơn nhiều so với điểm nóng chảy.
Không có pha lỏng thì không có sự khuếch tán lẫn nhau trên diện rộng, sự hình thành hợp chất liên kim chỉ nằm trong một lớp rất mỏng, và cả tính chất cơ học lẫn tính chất điện của mối nối đều được giữ lại.
Đây không phải kết quả của việc tối ưu thông số. Đây là một tuyến công nghệ khác.
Những điểm cần lưu ý
1. Tình trạng bề mặt quan trọng hơn nhiều người nghĩ. Nhôm oxi hóa rất nhanh và lớp oxit của nó đặc chắc và cứng hơn của đồng. Dao động siêu âm sinh ra chính là để phá lớp màng đó, nhưng oxit dày, dầu mỡ hoặc lớp anod hóa trên vật liệu đầu vào sẽ làm tăng năng lượng cần thiết và giảm tính ổn định. Tình trạng bề mặt vật liệu đầu vào cần được đưa vào khâu kiểm tra nhập kho.
2. Kim loại nào nằm trên sẽ cho kết quả khác nhau. Nhôm mềm hơn và biến dạng nhiều hơn dưới lực ép và dao động. Kiểu vân nhám (knurl), phân bố lực ép và thứ tự xếp chồng đều ảnh hưởng tới cách năng lượng chia cho hai phía; hãy xác định điều này qua thử nghiệm chứ đừng phỏng đoán.
3. Diện tích hàn quyết định khả năng tải dòng. Với một mối nối điện, dòng điện mà nó tải được phụ thuộc vào diện tích thực sự đã liên kết, không phải vào việc mối hàn trông to đến đâu. Diện tích không đủ nghĩa là phát nhiệt cục bộ khi chạy dòng định mức.
4. Đồ gá và khuôn là vật tư tiêu hao. Việc phá lớp oxit phụ thuộc vào vân nhám bám được vào chi tiết. Một khi vân nhám mòn phẳng, năng lượng không còn truyền đi được và chất lượng sụt trên toàn bộ sản lượng. Sự sụt giảm này diễn ra từ từ và rất dễ bị hiểu nhầm là máy đã cũ, trong khi chỉ cần thay khuôn là khôi phục được.
Ứng dụng điển hình
Cực nhôm nối với thanh đồng trong pin xe điện, đoạn chuyển tiếp thanh cái đồng sang nhôm, và dây đồng nối vào đầu cốt nhôm thay cho ép cốt.
Thiết bị hàn siêu âm kim loại của chúng tôi có các tần số 20, 30, 35 và 40 kHz; xem model tại trang máy hàn siêu âm.
Gửi mã vật liệu, chiều dày và cấu hình mối ghép tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.