
Vì sao hàn siêu âm kim loại không làm nóng chảy vật liệu nền
Câu hỏi đầu tiên về hàn siêu âm kim loại thường giống nhau: không gia nhiệt, không vật liệu bổ sung, vậy hai mảnh kim loại dính vào nhau bằng cách nào?
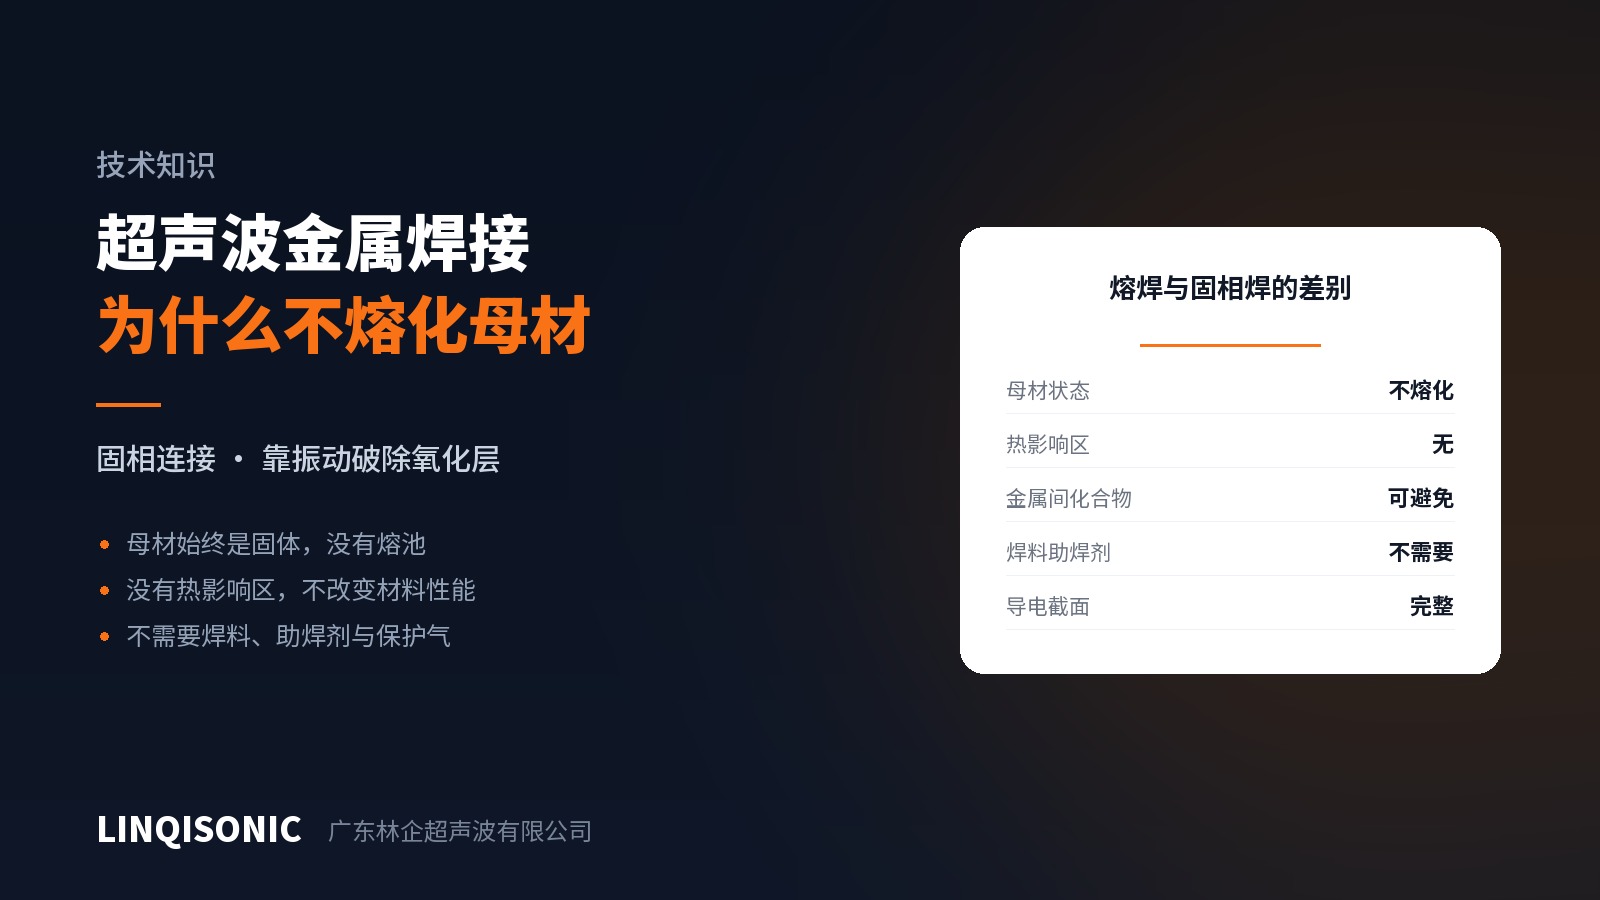
Câu trả lời là quá trình này không đi theo con đường nóng chảy rồi đông đặc.
Thực tế diễn ra điều gì
Trong khi hàn, đầu hàn ép hai chi tiết vào nhau bằng một lực tĩnh, đồng thời dao động theo phương ngang với hơn hai mươi nghìn chu kỳ mỗi giây.
Bề mặt kim loại luôn có một lớp oxit cùng với dầu và hơi ẩm bám vào, và chính lớp màng đó ngăn kim loại tiếp xúc trực tiếp với kim loại. Việc đầu tiên dao động làm là phá vỡ lớp màng này và đẩy nó ra rìa vùng hàn.
Khi lớp màng đã bị loại bỏ, phần kim loại sạch mới lộ ra ở hai phía được ép lại với nhau, các nguyên tử tiến vào phạm vi tương tác và liên kết kim loại hình thành trực tiếp. Nhiệt độ có tăng — ma sát luôn sinh nhiệt — nhưng vẫn thấp hơn nhiều so với điểm nóng chảy. Vật liệu nền giữ nguyên thể rắn trong suốt quá trình; không có vũng hàn.
Đó là ý nghĩa của khái niệm hàn ở trạng thái rắn.
Không nóng chảy dẫn tới những hệ quả gì
Không có vùng ảnh hưởng nhiệt. Hàn nóng chảy để lại quanh mối hàn một vành vật liệu bị biến đổi vì nhiệt, với hạt tinh thể lớn lên, độ cứng và độ dẻo thay đổi. Hàn ở trạng thái rắn đưa vào rất ít nhiệt và nhiệt tập trung tại bề mặt ghép, nên cấu trúc và tính chất của vật liệu nền về cơ bản không đổi. Điều này đặc biệt quan trọng với thanh cái đồng (busbar) và lá nhôm đã qua biến cứng nguội, những vật liệu mà hàn nóng chảy sẽ ủ mất phần độ bền đã đạt được.
Tránh được hợp chất liên kim giòn. Đây là mấu chốt của việc nối đồng với nhôm. Một khi đồng và nhôm cùng nóng chảy, quá trình nguội sẽ sinh ra một loạt hợp chất liên kim cứng và giòn; mối nối trông như đã hàn nhưng nứt khi chịu rung động. Không có vũng hàn thì sự hình thành các hợp chất đó được giữ ở mức rất thấp.
Tiết diện dẫn điện được giữ nguyên vẹn. Mối hàn là một liên kết kim loại liên tục, không có lớp vật liệu bổ sung, không có oxit kẹt lại và không có rỗ khí. Với các mối nối điện, điện trở mối nối thấp và ổn định.
Không cần vật tư tiêu hao. Không thiếc hàn, không thuốc trợ hàn, không khí bảo vệ — vừa tiết kiệm chi phí vật tư vừa loại bỏ việc phải làm sạch cặn thuốc trợ hàn, vốn là một phiền toái có thật trong sản xuất điện tử và pin.
Giới hạn nằm ở đâu
Hàn ở trạng thái rắn không phải phương pháp vạn năng, và phạm vi của nó khá rõ ràng.
Phù hợp với kim loại màu mềm và dẫn điện tốt — đồng, nhôm, niken, vàng, bạc và hợp kim của chúng. Thép và thép không gỉ vẫn hàn được nhưng cần nhiều năng lượng hơn hẳn và điều kiện chặt chẽ hơn.
Chiều dày bị giới hạn. Dao động chỉ phát huy tác dụng khi tới được bề mặt ghép, mà chi tiết dày thì tiêu hao năng lượng dọc đường. Địa hạt tự nhiên của phương pháp này là lá mỏng, tấm mỏng, bó dây điện và cực pin — không phải kết cấu chịu lực.
Mối ghép về cơ bản là mối ghép chồng. Quá trình dựa vào chuyển động tương đối giữa hai bề mặt song song, nên phù hợp với dạng ghép chồng chứ không phải ghép đối đầu.
Ứng dụng điển hình
Cực pin và thanh nối trong bộ pin, mối nối và đầu cốt của bó dây điện, thanh cái đồng trong máy biến áp và động cơ, và bịt kín ống đồng trong hệ thống lạnh. Điểm chung của chúng: mối nối phải dẫn điện hoặc phải kín, vật liệu mềm và mỏng, đồng thời không chấp nhận nhiễm bẩn từ vật liệu bổ sung lẫn hư hại vì nhiệt.
Thiết bị hàn siêu âm kim loại của chúng tôi có các tần số 20, 30, 35 và 40 kHz, chọn theo chiều dày chi tiết và diện tích hàn. Model và thông số xem tại trang máy hàn siêu âm.
Gửi bản vẽ hoặc mẫu tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.