
Hàn PP: mối hàn chắc mà không để lại vết trên bề mặt
Với chi tiết PP (polypropylene), khách hàng thường nêu hai nửa của cùng một yêu cầu: mối hàn phải chắc, và bề mặt không được có vết.
Trên PP, hai yêu cầu này khó thỏa mãn đồng thời hơn phần lớn vật liệu khác, vì chúng kéo về hai hướng ngược nhau. Độ bền cần năng lượng đưa tới bề mặt ghép; mà một khi năng lượng tăng lên thì bề mặt PP tương đối mềm sẽ in vết hằn của đầu hàn.
Lời giải không phải là thỏa hiệp giữa hai bên. Lời giải là đổi cách tiếp cận: đừng tăng tổng năng lượng — hãy thu xếp để ít năng lượng đi qua bề mặt hơn và nhiều năng lượng ở lại bề mặt ghép hơn.
Bắt đầu từ bản chất của PP
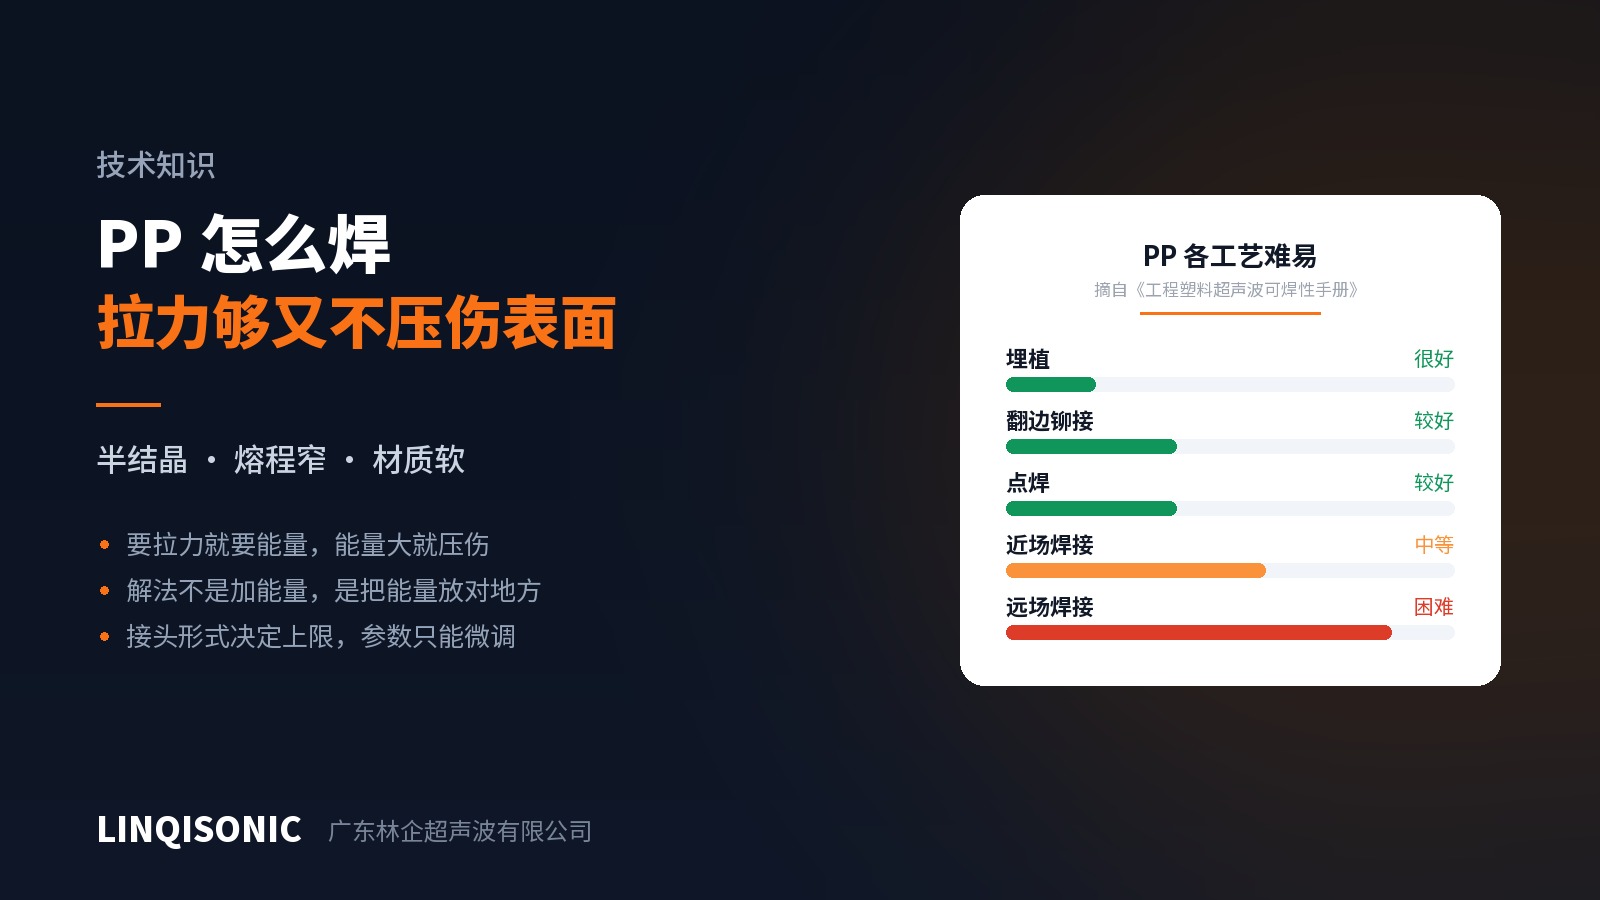
Trong sổ tay khả năng hàn của nhựa kỹ thuật, các mức đánh giá của PP trải rất rộng: rất tốt với chèn bạc, tốt với tán đinh và hàn điểm, trung bình với hàn trường gần và khó với hàn trường xa.
Chính sự trải rộng đó là lời giải thích. PP là nhựa bán tinh thể, có điểm nóng chảy xác định và khoảng nóng chảy hẹp; nó cũng có nội ma sát cao và độ cứng vững thấp, nên sóng âm suy giảm nhanh bên trong nó. Ở đâu đầu hàn ép được sát mối ghép — chèn bạc, tán đinh, hàn điểm, hàn trường gần — thì ở đó mọi việc thuận lợi. Ngay khi dao động phải đi xuyên qua thân chi tiết tới một mối ghép ở xa thì rất ít năng lượng tới được đích.
Kết luận thứ nhất: thiết kế chi tiết PP theo hướng trường gần, và tránh trường xa bất cứ khi nào có thể. Quyết định này được đưa ra trên bản vẽ và không thể cứu vãn về sau.
Độ bền đến từ đâu
Kiểu mối ghép định ra giới hạn trần; thông số chỉ tinh chỉnh.
Với vật liệu bán tinh thể, mối ghép cắt nhìn chung thắng gờ dẫn năng lượng. Gờ dẫn năng lượng dựa vào nóng chảy tức thời tại đỉnh rồi chảy lan, mà với khoảng nóng chảy hẹp của PP thì khoảnh khắc đó khó lặp lại — trong cùng một lô, có chi tiết hàn ngấu hoàn toàn, có chi tiết lại không đủ. Mối ghép cắt sinh nhiệt bằng ma sát duy trì dọc theo bề mặt lắp ghép có độ dôi, nên vùng nóng chảy tiến dần dọc bề mặt ghép; quá trình dễ kiểm soát hơn nhiều và diện tích hàn cũng lớn hơn.
Chiều sâu hàn quan trọng hơn lực ép. Độ bền đến từ diện tích thực sự đã nóng chảy liên kết, không phải từ việc ép hai chi tiết mạnh đến đâu. Lực ép tồn tại để giữ hai bề mặt tiếp xúc và làm chặt vật liệu nóng chảy; ép quá mạnh sẽ đẩy vật liệu nóng chảy ra khỏi mối ghép đồng thời để lại vết trên bề mặt. Đây là chỗ mà rất nhiều thiết lập máy đi sai hướng.
Đồ gá phải đỡ được chi tiết. PP có độ cứng vững thấp và võng xuống dưới lực hàn. Nếu đồ gá chỉ đỡ ở mép, phần giữa sẽ lún, áp lực thực tế dọc mối ghép thay đổi, và kết quả là mối hàn chỗ ngấu chỗ thiếu. Diện tích đỡ phải rộng rãi và ôm theo biên dạng chi tiết.
Bảo vệ bề mặt
1. Tăng diện tích tiếp xúc của đầu hàn. Với cùng một lực ép, tăng gấp đôi diện tích tiếp xúc thì áp suất giảm một nửa. Mặt làm việc của đầu hàn nên ôm theo vùng tiếp xúc của chi tiết thay vì tì lên một mảng nhỏ.
2. Đặt điểm tiếp xúc lên mặt không lộ. Lại là một quyết định ở khâu thiết kế. Phần lớn chi tiết PP có một mặt nhìn thấy và một mặt khuất; đặt điểm tiếp xúc của đầu hàn ở nơi sau khi lắp ráp không nhìn thấy thì vấn đề tự biến mất.
3. Kiểm soát tốc độ hạ đầu hàn và cách kích hoạt. Phần lớn vết hằn đến từ việc đầu hàn lao nhanh xuống chạm bề mặt. Giảm tốc độ hạ và kích hoạt theo vị trí hoặc theo lực thay vì theo tiếp xúc sẽ tạo khác biệt thấy được.
4. Cân nhắc tần số cao hơn khi phù hợp. Tần số cao hơn nghĩa là biên độ nhỏ hơn với cùng mức năng lượng, nhẹ nhàng hơn với thành mỏng và bề mặt thẩm mỹ; đổi lại là công suất khả dụng thấp hơn và diện tích hàn tối đa nhỏ hơn. Cách này hợp với chi tiết nhỏ, mỏng, đòi hỏi ngoại quan — chi tiết lớn vẫn cần tần số thấp.
5. Theo dõi tình trạng mặt đầu hàn. Độ nhám hoặc hư hại trên mặt làm việc sẽ in một-đối-một lên PP. Hiện tượng này rõ trên vật liệu mềm hơn là trên vật liệu cứng, nên cần kiểm tra định kỳ.
Ghép lại thành một quy trình
Quay lại mâu thuẫn ban đầu. Khi độ bền và ngoại quan xung đột, hãy làm theo thứ tự này:
Xác nhận thiết kế có phải trường gần không — nếu là trường xa thì phải sửa việc đó trước; mọi thứ khác đều là công cốc.
Xem lại kiểu mối ghép — thay gờ dẫn năng lượng bằng mối ghép cắt thường cải thiện cả độ bền lẫn ngoại quan cùng lúc, vì mối hàn ngấu đầy đủ hơn và cần ít tổng năng lượng hơn.
Sau đó tới diện tích tiếp xúc của đầu hàn và cách kích hoạt — hai yếu tố này chi phối trực tiếp vết hằn.
Cuối cùng mới chỉnh thông số. Thông số tinh chỉnh một thiết kế đúng; nó không cứu được một thiết kế sai.
Làm ngược lại — vắt kiệt không gian thông số trước rồi đổ lỗi cho vật liệu — là con đường phổ biến nhất và tốn thời gian nhất.
Bảng tra đầy đủ nằm ở đâu
Bài này trình bày cách lập luận cho PP. Sổ tay khả năng hàn của nhựa kỹ thuật đưa ra mức độ khó đầy đủ cho các loại nhựa nhiệt dẻo kỹ thuật thông dụng theo hàn trường gần, hàn trường xa, tán đinh, chèn bạc và hàn điểm, cùng bảng tra tương hợp giữa các vật liệu khác nhau. Sổ tay thiết kế gờ dẫn năng lượng và mối ghép đưa ra hệ thống kích thước đầy đủ cho tám kiểu mối ghép, bao gồm cách phân dải độ dôi của mối ghép cắt theo kích thước chi tiết. Cả hai đều có tại trang tài liệu kỹ thuật.
Chi tiết PP thường được thiết kế theo hướng trường gần, với những yêu cầu cụ thể về hành trình, kiểm soát lực ép và cách kích hoạt. Cấu hình của từng model có trên trang máy hàn siêu âm.
Để được đánh giá một chi tiết PP, gửi bản vẽ hoặc mẫu tới 1427498429@qq.com, hoặc gọi +86 769 8202 9510 / +86 137 6001 0932.