
PEEK Ultrasonik Kaynağı: Zorluklar ve Çözümleri
PEEK (polieter eter keton) havacılık, medikal ve yarı iletken ekipmanlarında giderek daha çok kullanılıyor; bu da malzemenin ultrasonik kaynakla birleştirilip birleştirilemeyeceği sorusunu gündeme getiriyor.
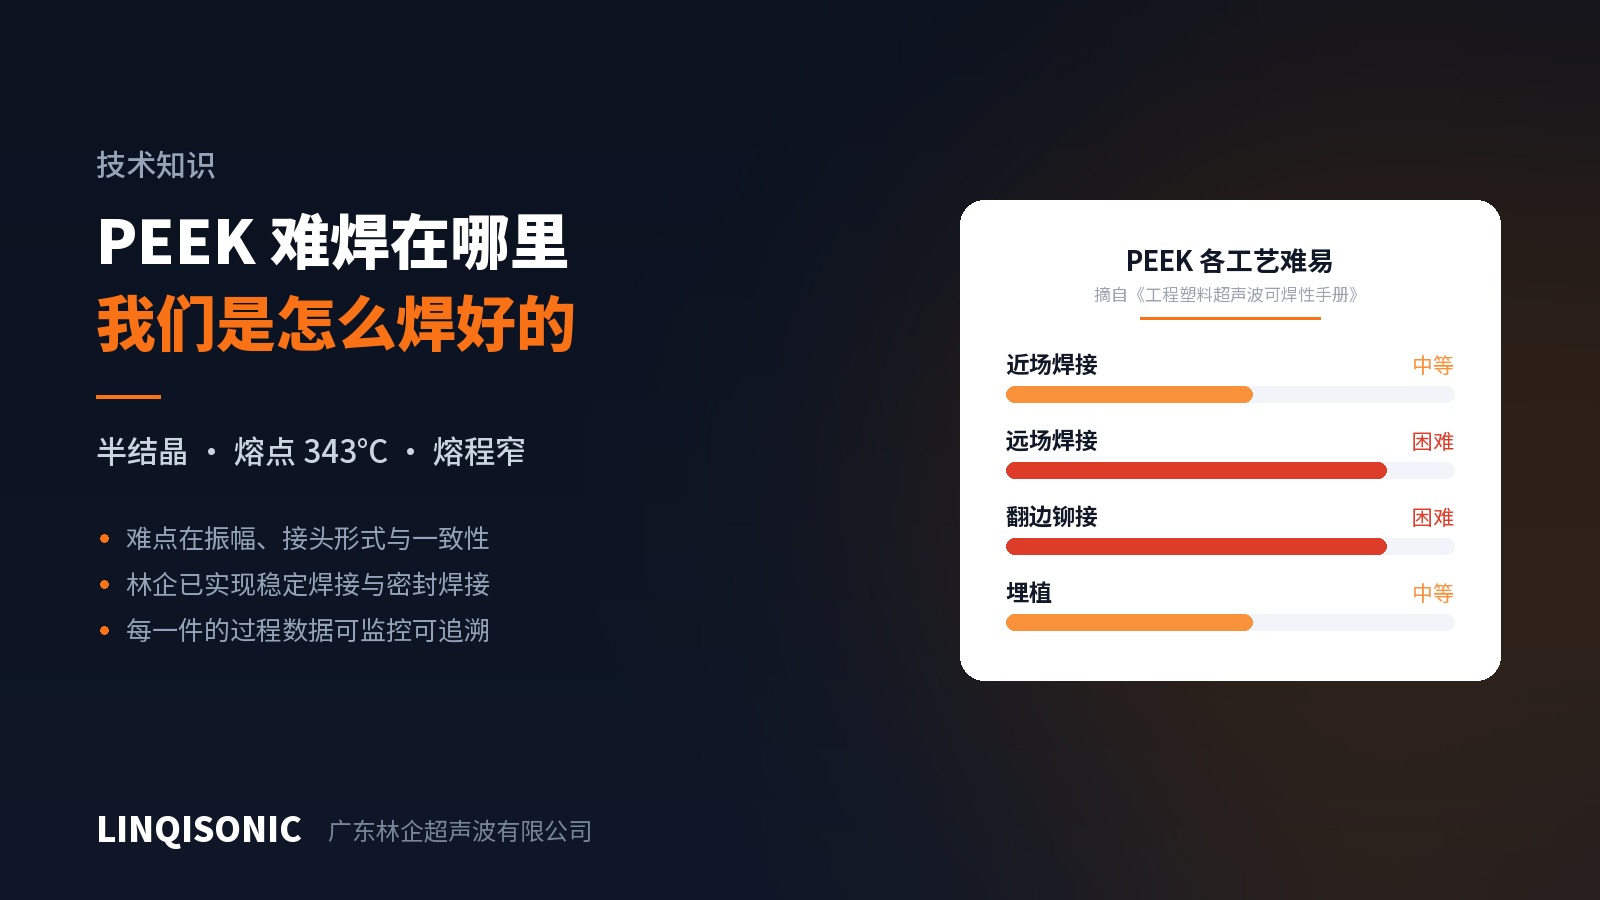
Birleştirilebilir ve biz bunu zaten yapıyoruz. Ancak zorluğun nerede olduğunu açıkça ortaya koymakta yarar var. Mühendislik Plastiklerinin Kaynaklanabilirliği el kitabımızda PEEK iyi bir not almaz: yakın alan kaynağında orta, uzak alan kaynağında zor, perçinlemede zor, insert yerleştirmede orta. Bu derecelendirme temkinlilikten değil, doğrudan malzemenin kendisinden gelir.
Zorluk nerede
Yarı kristalindir; erime noktası yüksek, erime aralığı dardır.
PEEK'in camsı geçiş sıcaklığı yaklaşık 143 °C, erime sıcaklığı ise yaklaşık 343 °C'dir. Yarı kristalin malzemelerde amorf reçinelerin geniş yumuşama bölgesi yoktur: erime noktasının altında malzeme katıdır, üstünde hızla akar ve aradaki kullanılabilir pencere dardır. Bu nedenle enerji girişi hem hızlı hem de hassas olmalıdır. Fazla yavaş olursa birleşim yüzeyi erimeden ısı çevredeki malzemeye dağılır; fazla hızlı olursa birleşimin yakınındaki reçine aşırı ısınır ve bozunur.
Eritmek zaten daha fazla enerji ister.
Yarı kristalin yapı, kristal düzenini bozmak için ek ısı soğurur. Aynı birleşim geometrisi için PEEK, ABS ya da PC gibi amorf reçinelerden belirgin biçimde daha yüksek enerji yoğunluğu ve buna karşılık daha fazla genlik gerektirir.
Uzak alan kaynağı özellikle zordur.
Uzak alan kaynağında sonotrot parçaya birleşimden belirli bir mesafede temas eder, dolayısıyla titreşimin birleşim yüzeyine ulaşmak için parçanın gövdesinden geçmesi gerekir. Yarı kristalin reçinelerin düzenli moleküler yapısı akustik dalgayı daha güçlü sönümler ve birleşime ulaşan enerji çoğu zaman yetersiz kalır. PEEK'in uzak alanda zor olarak derecelendirilmesinin nedeni budur — imkânsız değil, ama tekrarlanabilirliği düşük ve penceresi dar.
Elyaf takviyesi zorluğu bir kat daha artırır
Havacılık parçaları genellikle karbon ya da cam elyaf takviyeli PEEK kullanır ve elyaf prosese aynı anda iki yönden karşı çalışır: akustik dalgayı sönümler ve birleşim yüzeyinde kaynaşmaya hazır reçine miktarını azaltır.
Bu, cam elyaf takviyeli plastikler üzerine önceki yazımızda ele alınan mekanizmanın aynısıdır; burada zaten zor kaynaklanan bir taban malzemenin üzerine binmektedir. Karbon dolgulu PEEK ayrıca dikkat ister: karbon elyaf camdan serttir ve sonotrotun çalışma yüzeyine karşı daha aşındırıcıdır.
Neler yapılabilir
1. Yakın alan için tasarlayın. Sonotrotun parçaya temas ettiği nokta birleşime ne kadar yakınsa o kadar iyidir. Sonotrotun parçaya nereden erişebileceği, geometri sabitlendikten sonra çözüm aranacak bir konu değil, tasarım aşamasında planlanacak bir konudur. Yakın alan ile uzak alan arasındaki fark PEEK'te amorf reçinelere kıyasla çok daha büyüktür.
2. Genliği ilk değişken olarak ele alın. PEEK yaygın mühendislik plastiklerinden daha fazla genliğe ihtiyaç duyar. Genlik yetersiz olduğunda kaynak süresini uzatmak yalnızca ısıyı çevredeki malzemeye yayar, birleşim yüzeyi ise kaynamadan kalır — cam elyaf yazısında anlatılan aynı tuzak, burada daha belirgin.
3. Kayma birleşimini tercih edin. Yarı kristalin malzemelerde, sıkı geçme boyunca süregelen sürtünmeyle ısı üreten bir kayma birleşimi, tepede anlık erimeye dayanan enerji yönlendiriciden genellikle daha kararlıdır. Bu, yüksek elyaf oranlarında özellikle geçerlidir.
4. Fikstürü rijit yapın. Dar bir enerji penceresi yüksek tekrarlanabilirlik ister. Parça fikstür içinde hareket edebiliyorsa enerji yolu parçadan parçaya değişir ve sonuçlar kayar.
5. Sonotrotu sarf malzemesi olarak görün. Elyaf takviyeli PEEK sonotrotun çalışma yüzeyini aşındırır; programlı olarak denetleyin ve yedek parça planına dâhil edin.
Zor ama yapılabilir
Yukarıdakilerin tamamı zorluğu anlatır, imkânsızlığı değil. PEEK parçaları, sızdırmazlık gereksinimi olan uygulamalar dâhil, seri üretimde güvenilir biçimde kaynaklıyoruz.
Yukarıdaki zorluklarla eşleştirildiğinde bunu mümkün kılan üç unsur vardır.
Birincisi, yeterli genliğin doğru biçimde iletilmesi. PEEK yaygın mühendislik plastiklerinden daha fazla genlik ister ve makinenin genlik aralığı ile çözünürlüğü, hiç pay olup olmadığını belirler. Genlik yetersiz kaldığında süre ya da kuvvet ayarı bunu geri getirmez — yukarıda belirtildiği gibi.
İkincisi, tasarım aşamasında seçilen doğru birleşim biçimi. Yarı kristalin malzemelerde kayma birleşimi enerji yönlendiriciden daha kararlıdır ve sonotrotun birleşime yakın erişip erişemediği — yakın alana karşı uzak alan — PEEK'te çoğu reçineden daha belirleyicidir. Bu iş makinede değil çizimde yapılır; kalıp açılmadan önce sürece dâhil olmayı tercih etmemizin nedeni budur.
Üçüncüsü, tutarlılığın sezgiden değil proses izlemeden gelmesi. Dar bir enerji penceresi, "bu parça iyi kaynadı" ile "her parça iyi kaynıyor" ifadelerinin farklı şeyler olduğu anlamına gelir. Bu özellikle sızdırmaz birleşimler için geçerlidir: kaynak derinliği az olursa sızdırır, çok olursa çapak ya da çatlak yapar. Ekipman; süre, enerji, güç, mutlak derinlik, bağıl derinlik ve basınç için üst ve alt sınırların sapma alarmıyla birlikte tanımlanmasına izin verir, kaynak eğrisini gerçek zamanlı gösterir ve her parçanın proses kaydını saklar. Penceresi dar malzemeler tam da buna ihtiyaç duyanlardır.
Başka bir deyişle PEEK'i iyi kaynaklamak gizli bir parametre setine sahip olma meselesi değildir. Genlik payına, doğru birleşim tasarımına ve proses tutarlılığına aynı anda sahip olma meselesidir. Biri eksik kalırsa seri üretimde ortaya çıkar.
Havacılık parçaları konusunda, netleştirmek gerekirse
Malzemeyi kaynaklamak ile bir havacılık parçasını nitelendirmek iki ayrı şeydir.
Havacılık bileşenlerinde birleştirme prosesleri normalde OEM'in ya da birinci kademe tedarikçinin kendi proses niteliklendirmesinden geçer: numune testleri, tahribatlı muayene, parti tutarlılığının doğrulanması ve özel proses denetim gereksinimleri. Bu süreci müşteri yürütür. Ekipman tedarikçisi, sonucu tutarlı biçimde tekrarlayan makineler ve eksiksiz proses kayıtları sağlar — niteliklendirmeyi müşteri adına yürütemez.
Bu konuda yalnızca kendi sağladığımızı belirtiriz. Ekipman tarafında süre, enerji, güç, mutlak derinlik, bağıl derinlik ve basınç için sapma alarmlı izleme sınırları tanımlanabilir; kaynak eğrisi gerçek zamanlı görüntülenir; parametreler saklanıp dışa aktarılabilir, böylece proses verileri müşterinin kendi izlenebilirlik sistemine katılabilir.
Tahribatsız muayene yapmıyoruz ve havacılık parçalarının niteliklendirmesini üstlenmiyoruz. O iş müşterinin sorumluluğundadır.
Sonuç
PEEK, yelpazenin zor ucunda yer alır; ancak bu zorluk, kolay malzemelerden gelen deneyimle örtbas edilmek yerine kabul edildiği sürece proses bilgisi ve makine yeteneğiyle kapatılabilir.
Bir uyarı: "genel PEEK kaynak parametreleri" önerilerine kuşkuyla yaklaşın. Gerçek değerler parça geometrisine, elyaf oranına, birleşim biçimine ve fikstür durumuna bağlıdır ve deneme yoluyla belirlenmelidir. Biz de kendimiz böyle yapıyoruz — önce deneme, sonra parametrelerin sabitlenmesi, sonra proses izlemeyle kilitlenmesi.
Mühendislik Plastiklerinin Kaynaklanabilirliği el kitabı PEEK dâhil yaygın termoplastikleri beş proses için derecelendirir ve farklı malzemeler için uyumluluk tablosu içerir; Genlik Referans Kılavuzu malzeme ailelerine göre genlik gereksinimlerini ele alır; Enerji Yönlendirici ve Birleşim Tasarım Kılavuzu sekiz birleşim tipi için eksiksiz ölçü sistemini verir. Hepsi indirmeler sayfasında bulunur.
PEEK, yaygın mühendislik plastiklerine kıyasla daha fazla genlik payı ve daha sıkı proses izleme ister; modellerin yetenekleri ultrasonik kaynak makinesi sayfalarındadır.
Bir PEEK parçasının değerlendirilmesi için çizimleri ya da bir numuneyi 1427498429@qq.com adresine gönderin veya +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.