
Cam Elyaf Takviyeli Plastikler Ultrasonik Kaynakta Neden Zorlanır
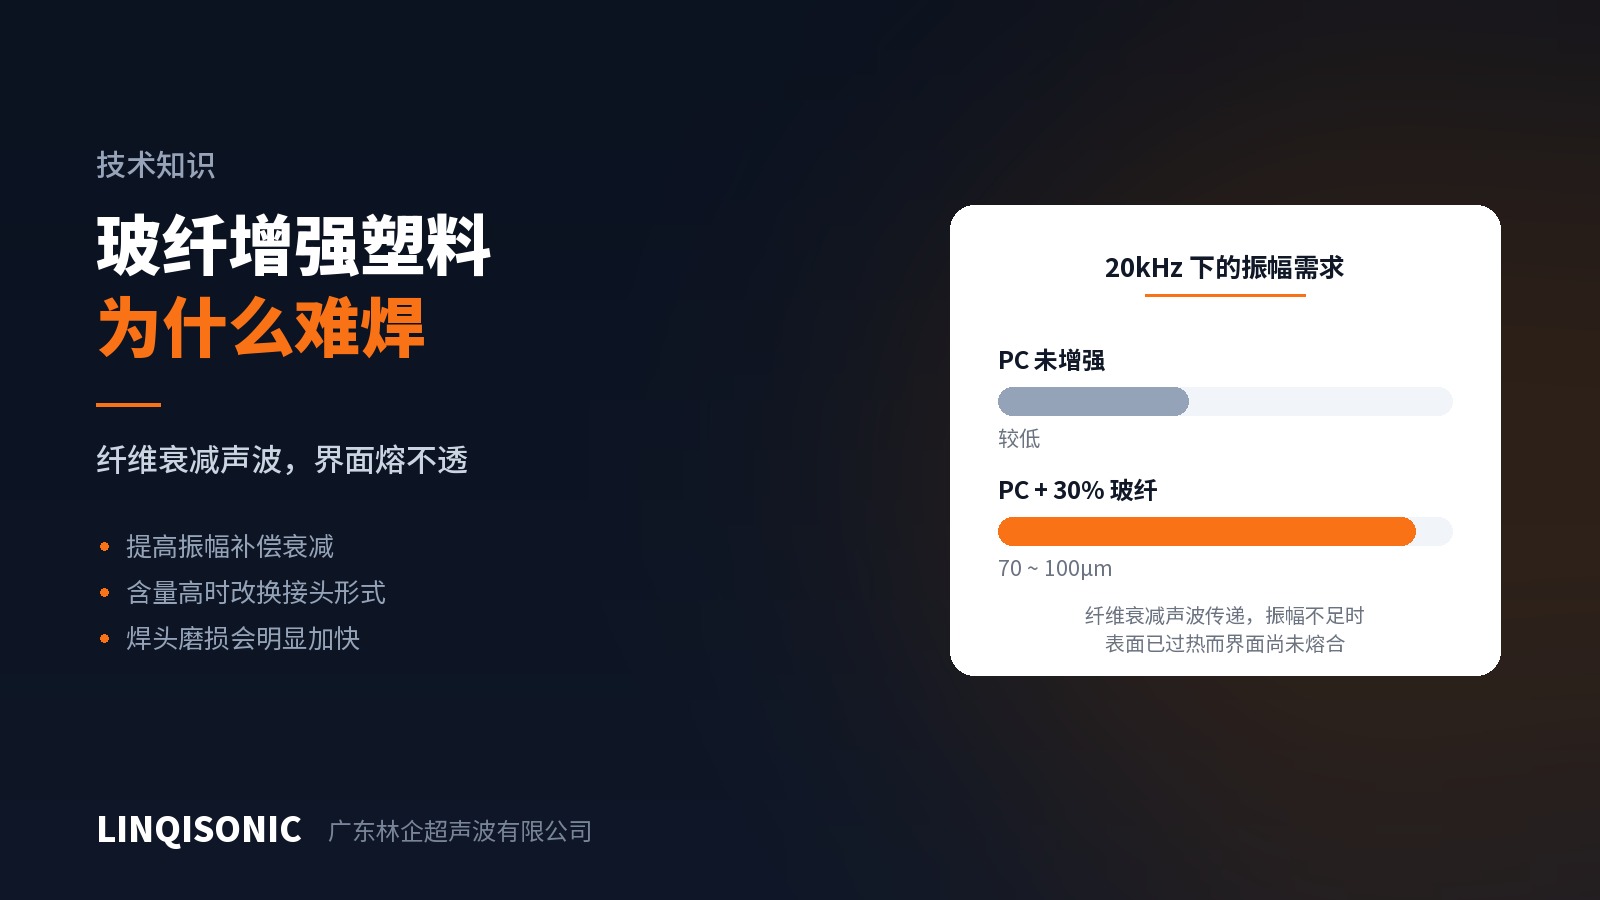
Cam elyaf takviyeli türler ultrasonik kaynak sorularında diğer tüm malzemelerden daha sık karşımıza çıkar ve sorun çıkarma olasılığı da en yüksek olanlardır. Belirtiler iki biçimde görülür: birleşim zayıftır ve yük altında ayrılır ya da birleşim yüzeyi hâlâ kaynamamışken dış yüzey çoktan yanmış ve iz almıştır.
İkisinin de kaynağı aynıdır.
Elyaf iki noktada işi bozar
Birincisi, cam elyaf akustik dalgayı sönümler.
Ultrasonik kaynak, titreşimin sonotrottan parçaya ve oradan birleşim yüzeyine iletilmesine dayanır. Reçine ile cam elyafın akustik empedansları farklıdır ve dalganın geçtiği her arayüzde enerji kaybolur. Elyaf oranı ne kadar yüksek ve yol ne kadar uzunsa, kaynak bölgesine ulaşan genlik o kadar azdır.
Yanmış yüzeyle kaynamamış birleşimin açıklaması budur: enerji yoğunluğu sonotrot temas yüzeyine yakın bölgede en yüksektir, birleşim yüzeyi ise enerjinin en kıt olduğu yerdir. Zayıf birleşimi gören operatör kaynak süresini uzatır ve kuvveti artırır — bu da yalnızca yüzey hasarını derinleştirirken birleşimi eritmeden bırakır.
İkincisi, birleşim yüzeyinde kaynaklanabilir reçine zaten daha azdır.
Kaynağı yalnızca reçine oluşturur; elyaf kaynaşmaya katılmaz. %30 dolgulu bir türde birleşim yüzeyinde erimeye hazır malzeme yaklaşık üçte bir oranında azdır ve elyaf ayrıca birleşim düzlemi boyunca mekanik bir engel oluşturur. Tam kaynaşma sağlansa bile birleşim dayanımı ana malzemenin dayanımına ulaşamaz — bu, parametre ayarıyla telafi edilmeyi ummak yerine tasarım aşamasında hesaba katılması gereken bir gerçektir.
Ne yapmalı, hangi sırayla
Önce genliği yükseltin — süreyi değil.
Genlik, birim zamanda birleşim yüzeyine iletilen enerji yoğunluğunu belirler; çevrimi uzatmak yalnızca ısıya yüzeye doğru yayılması için daha fazla zaman tanır. %30 cam elyaflı PC için 20 kHz'de 70–100 μm önerilen aralıktır ve bu, dolgusuz türün olağan değerinin belirgin biçimde üzerindedir.
Genliği artırmanın üç yolu vardır: daha yüksek kazançlı bir sonotrot, farklı bir booster oranı ya da genlik ayar aralığı daha geniş bir jeneratör. Hangisinin mümkün olduğu mevcut ekipmana bağlıdır.
İkincisi, belirli bir elyaf oranının üzerinde birleşim biçimini değiştirin.
Bu adım sıklıkla atlanır. Enerji yönlendirici, enerjiyi yoğunlaştırmak, hızla erimek ve dışarı akmak için keskin bir tepeye dayanır; yüksek elyaf oranı hem erimeyi hem akışı zayıflatır. Belirli bir dolgu oranının ötesinde hiçbir genlik tutarlı bir kaynak üretmez ve yanıt kayma birleşimidir — bu birleşim, yan duvardaki sıkı geçme boyunca süregelen sürtünmeyle kaynağı oluşturur ve elyafa karşı belirgin biçimde daha az duyarlıdır.
Bu geçişin gerekli hâle geldiği dolgu oranı ile farklı elyaf oranlarında enerji yönlendirici yüksekliği düzeltmesi, Mühendislik Plastiklerinin Kaynaklanabilirliği el kitabında verilmiştir.
Üçüncüsü, sonotrot aşınmasını bütçeleyin.
Cam elyaf reçineden çok daha serttir ve kaynak sırasında sonotrotun çalışma yüzeyini aşındırır. Yaklaşık %10 elyaf oranının üzerinde aşınma belirgin biçimde hızlanır ve titanyum bir sonotrotun ömrü ciddi ölçüde kısalır. Dolgulu parçaların seri üretiminde sonotrot bir sarf malzemesidir: çalışma yüzeyini programlı olarak denetleyin ve yedek parça planına dâhil edin; nedeni ancak kaynak kalitesi kaydıktan sonra keşfetmeyin.
Yaygın yanılgılar
"Zayıfsa daha uzun kaynak yap." Yukarıda anlatıldığı gibi bu, sorunu yüzey hasarına doğru iter. Dolgulu parçaların proses penceresi genellikle dolgusuz türlerinkinden dardır, geniş değil.
"Aynı tür, yeni parti de sorunsuz olur." Elyaf oranı, uzunluk dağılımı ve haşıl kimyası partiden partiye değişebilir ve dolgulu parçalar bu değişkenliğe daha duyarlıdır. Parti değişiminden sonra parametreleri yeniden doğrulayın.
"Dolgulu parçalar kötü kaynak yapıyor çünkü makinenin gücü yetmiyor." Güç, ne kadar enerjinin mevcut olduğunu belirler; genlik ise bu enerjinin birleşim yüzeyine hangi yoğunlukta girdiğini belirler. Dolgulu parçalarda genellikle eksik olan ikincisidir ve gücü artırmak yetersiz genliği telafi etmez.
Çoğu şey çizimde kararlaştırılır
Dolgulu parçalarda kaynak kalitesi büyük ölçüde daha hiçbir makine devreye girmeden belirlenir: birleşim biçiminin malzemeye uygun olup olmadığı, et kalınlığının gereken sıkı geçme payını taşıyıp taşımadığı ve enerji yönlendiricinin enerjinin birleşim yüzeyine ulaşacağı biçimde konumlanıp konumlanmadığı. Kalıp açıldıktan sonra ayar alanı dardır.
Mühendislik Plastiklerinin Kaynaklanabilirliği el kitabı yaygın termoplastikleri beş proses için derecelendirir ve cam elyafın, alev geciktiricilerin, pigmentlerin ve geri dönüşüm malzemesinin etkisini açıklar; Genlik Referans Kılavuzu malzeme ailelerine göre genlik gereksinimlerini ele alır; Enerji Yönlendirici ve Birleşim Tasarım Kılavuzu sekiz birleşim tipi için eksiksiz ölçü sistemini verir. Hepsi indirmeler sayfasında bulunur.
Elde edilebilir genlik jeneratöre ve akustik sisteme bağlıdır. Modele göre ayar aralıkları ultrasonik kaynak makinesi sayfalarında listelenmiştir.
Belirli bir parçanın değerlendirilmesi için çizimleri veya bir numuneyi 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın. Sitedeki çevrimiçi teknik danışman da soruları doğrudan yanıtlayabilir.