
Dokusuz Yüzeylerin Döner Ultrasonik Kaynağı: Desen Tekerleği, Hız ve Kuvvet
Rulodan beslenen sürekli ürünler — maskeler, mendil ambalajları, hijyenik malzemeler, filtre torbaları — her kaynak için duramaz; bunun yerine döner ultrasonik kaynak kullanılır: malzeme sabit bir sonotrot ile dönen bir desen tekerleği arasından sürekli geçer.
O desenler süsleme değildir
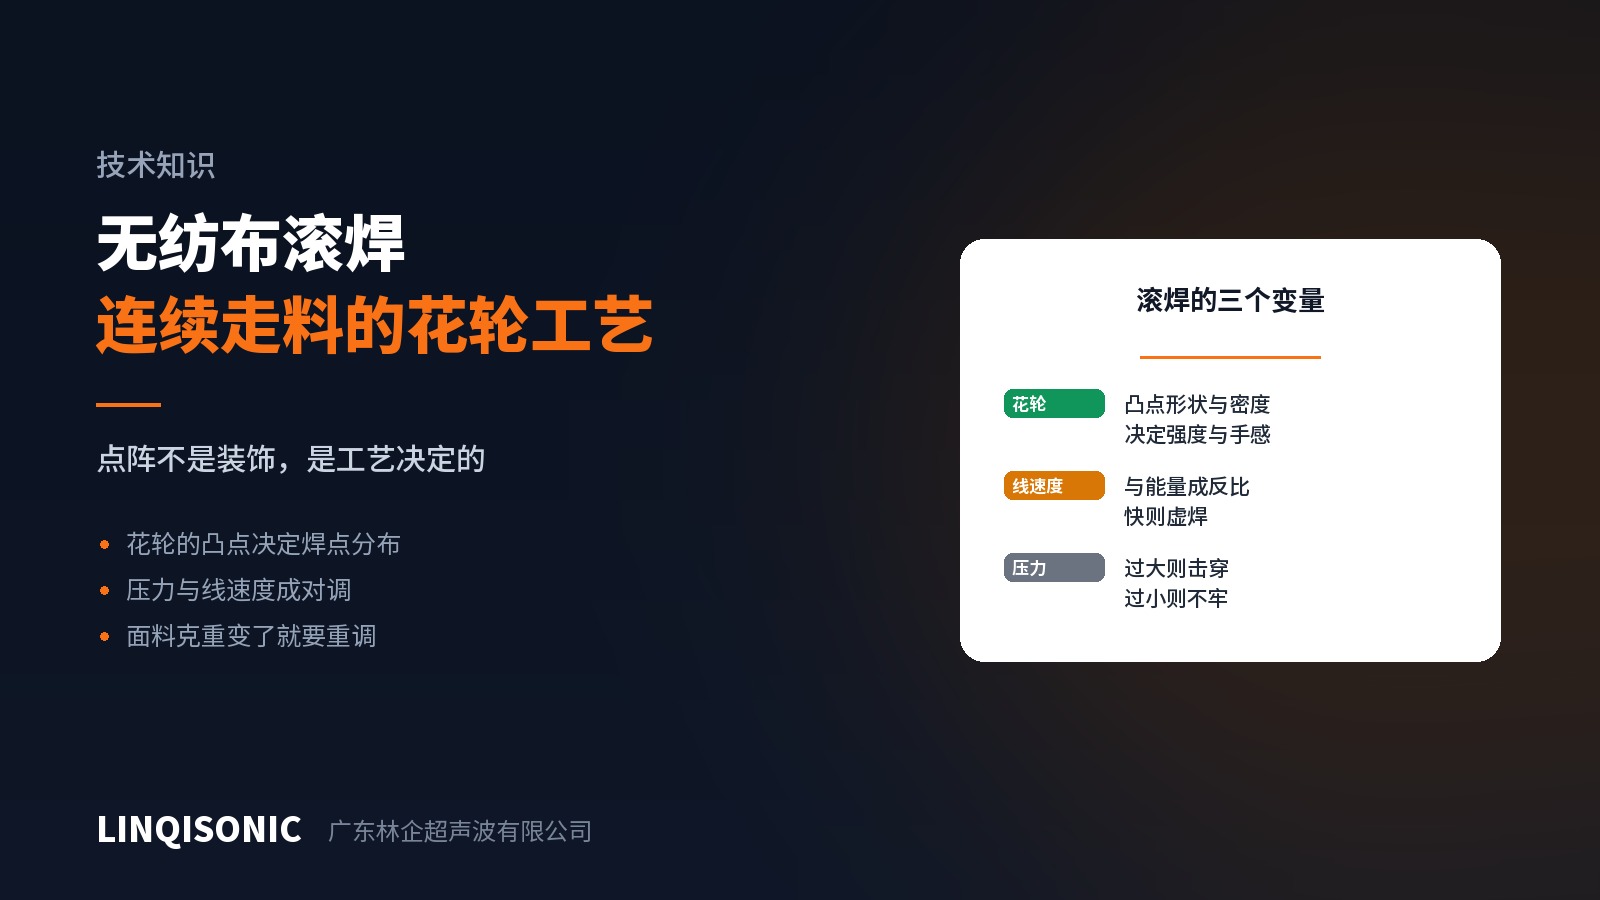
Dokusuz ürünlerin üzerine kabartılmış baklava, nokta ve çizgiler çoğu zaman tasarım öğesi sanılır. Oysa bunlar tekerlek üzerindeki çıkıntılı noktaların izleridir ve noktalar neredeyse kaynaklar oradadır.
Bu noktalar, plastik kaynağında enerji yönlendiricinin yaptığını yapar: enerjiyi sınırlı temas alanlarında yoğunlaştırır. Tümüyle düz bir tekerlek enerjiyi tüm yüzeye yayar; hiçbir yeri sağlam kaynaklamazken bandı sertleştirip yassılaştırır.
Nokta sıklığı fazlaysa — daha çok kaynak ve daha çok dayanım, ama daha sert ve daha az nefes alan bir bant.
Nokta sıklığı azsa — daha yumuşak tuş ve daha iyi hava geçirgenliği, ama daha az dayanım.
Dolayısıyla tekerlek seçimi dayanım ile yumuşaklık arasında bir denge kurar; maske kulak lastiği için kullanılan tekerlek ile filtre torbası yan dikişi için kullanılan tekerlek hiç birbirine benzemez.
Hat hızı enerjiyle eşleşir
Döner kaynakta kaynak süresi parametresi yoktur. Onun yerini hat hızı alır; çünkü malzemenin kaynak bölgesinden ne kadar hızlı geçtiği, her noktanın ne kadar süre enerji aldığını belirler.
Daha hızlı = nokta başına daha az enerji = soğuk kaynak.
Daha yavaş = nokta başına daha çok enerji = yanıp delinme, sertleşme, sararma.
Bu nedenle üretim yalnızca hızla artırılamaz; hızı değiştirdiğinizde genlik ve kuvvetin ikisi de yeniden belirlenmelidir. Döner kaynak kurulumunda en çok hata buradan çıkar — üretim uğruna yalnızca hız yükseltilir ve bütün bir parti sağlam olmayan dikişlerle hattan çıkar.
Kuvvetin işlevi
Kuvvet, sonotrot ile tekerlek arasındaki boşluktan ve sıkıştırma düzeninden gelir. Fazlaysa noktalar doğrudan delip geçer ve delikler bırakır; azsa temas eksik kalır ve enerji aktarılamaz.
Kuvvet ayrıca tüm genişlik boyunca düzgün olmalıdır. Tekerlek ile sonotrot paralel değilse bir taraf kaynaklanır, diğeri kaynaklanmaz — geniş malzemelerde en yaygın hata budur.
Bandı değiştirin, her şeyi yeniden belirleyin
Gramaj, lif bileşimi ya da katman sayısındaki her değişiklik yeniden doğrulama gerektirir.
Özellikle lif bileşimi: PP ve PET dokusuz yüzeyler farklı sıcaklıklarda yumuşar ve aynı parametreleri paylaşamaz. Bir lamine, katman başına farklı malzemeleri bir araya getiriyorsa uyumluluk da devreye girer — uyumsuz katmanlar kaynaklanmaz, yalnızca bastırılır.
Pamuk ya da viskon gibi erimeyen doğal lifler içeren karışımlarda, belirli bir oranın üzerinde dikiş tutmaz; çünkü arayüzde kaynaşacak termoplastik çok az kalır. Bunu malzeme belirler ve parametrelerle çözülemez.
Günlük kontroller
Kabartmanın netliği. Metal kaynağındaki izlerle aynı mantık — bulanık desen aşınmış tekerleği ya da yetersiz kuvveti gösterir.
Soyulma testi. Numune alınan bir dikişi yırtın ve liflerin kopup kopmadığına (kaynaklanmış) ya da dikişin temiz ayrılıp ayrılmadığına (yalnızca bastırılmış) bakın.
Genişliğin iki kenarını da kontrol edin. Ortada iyi kenarlarda kötü, klasik paralellik imzasıdır; bu yüzden yalnızca ortadan numune almayın.
Tekerleği düzenli temizleyin. Noktalar arasında lif ve eriyik kalıntısı birikir; tıkanmış bir tekerlek, noktaları kısalmış bir tekerlektir.
Frekanslar, çalışma genişlikleri ve tekerlek seçenekleri ultrasonik kaynak makinesi sayfalarındadır. Bant bileşimini, gramajı, genişliği ve istenen hat hızını 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.