
Ultrasonik Metal Kaynağında Üç Tipik Kusur
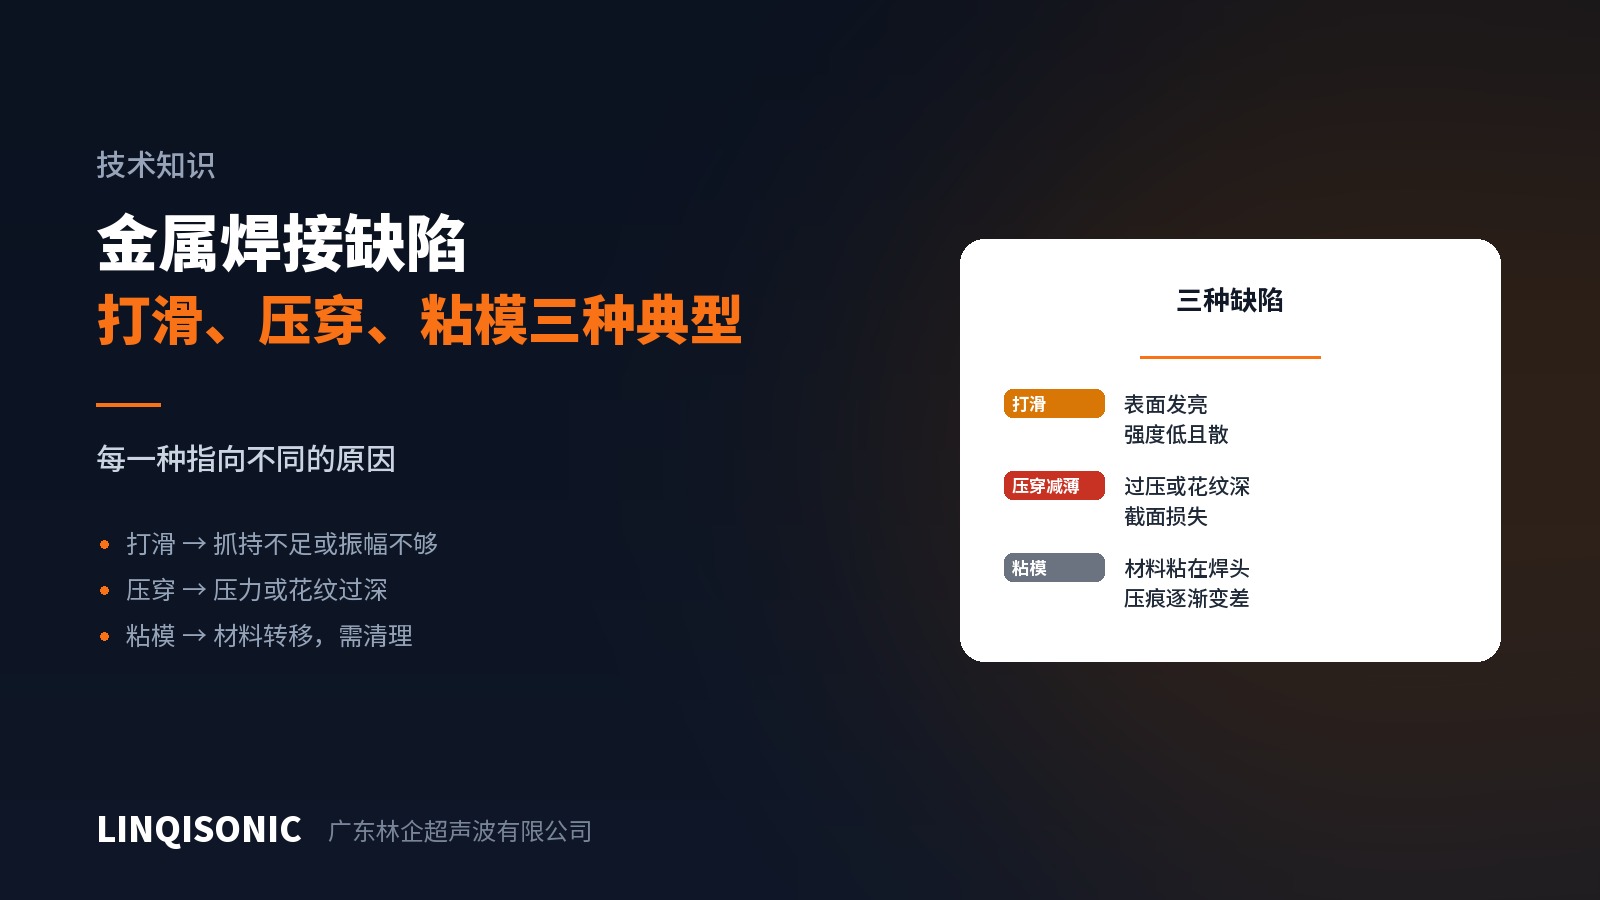
Plastik kaynağının aksine metal kaynağı kusurlarının çoğu parçanın yüzeyinde görülür. İmzayı tanıyın, yön netleşir.
1. Kayma
İmzası: yüzeyde parlak sürtünme izleri, bulanık ya da yalnızca kısmen oluşmuş bir iz, hem düşük hem çok dağınık kaynak dayanımı ve ısınan bir sonotrot.
Nedeni: kayma iş parçasına ulaşmıyor ve enerji sonotrot ile iş parçası arasında harcanıyor.
Belirli kaynakları arasında tırtıl aşınması (en yaygın), yetersiz kuvvet (kavrama yok), yetersiz genlik (sürükleyemiyor), yüzeydeki yağ ya da kaplama ve alt parçanın üstle birlikte hareket etmesine yol açan yetersiz örs kavraması sayılabilir.
İnceleme sırası: önce takımdan gelen izin netliği, sonra kuvvet ve yüzey temizliği, en son genlik. Kayma vakalarının çoğu ilk adımda çözülür.
2. Delip geçme ve incelme
İmzası: aşırı derin bir iz, delinen ince malzeme, gözle görülür biçimde incelmiş ve direnci yükselmiş iletken kesit ve kaynağın çevresine taşan malzeme.
Nedeni: aşırı kuvvet, malzeme için fazla derin bir tırtıl, çok fazla plastik akışa yol açan aşırı enerji ya da çok uzun bir çevrim.
Çözüm: kuvveti azaltın, tırtıl derinliğini malzeme kalınlığıyla karşılaştırın, süreyi kısaltın. Bunun kaymanın tam tersi yön olduğuna dikkat edin — biri daha az kuvvet, diğeri daha çok ister — dolayısıyla teşhis en baştan doğru olmalıdır.
İkisinin birden belirtileri varsa kuvvet ya yerinde değildir ya düzensiz dağılmıştır; kuvvetle denemeyi sürdürmek yerine paralelliği ve takım durumunu kontrol edin.
3. Takıma malzeme yapışması
İmzası: iş parçası malzemesinin sonotrot ya da örs tırtılına geçip yapışması; özellikle alüminyumda. Biriktikçe desen dolar, izler bozulur ve belirti sonunda kaymaya dönüşür.
Nedeni: proses zaten taze metali bağ kurmak üzere doğrudan temasa getirerek çalışır — aynı şeyin iş parçası ile takım arasında olması yapışmadır. Yumuşak metaller, aşırı enerji ve yetersiz takım yüzey işlemi bunu ağırlaştırır.
Çözüm: olukları programlı olarak yumuşak fırça ve uygun temizleyiciyle, yüzeyleri çizmeden temizleyin; mümkünse enerjiyi azaltın; takım yüzeylerini yapışmaya dirençli olacak biçimde işleyin.
Yapışma, sorun çıkardıktan sonra ele alınacak bir konu değil, programlı bir temizlik kalemidir. Tehlikesi erken evrede görünmez olmasıdır; kaynak kalitesi bozulduğunda epey parça çoktan geçmiş olur.
Sorunu hızla yerini bulmak
Kusurlu bir parça alın ve üç şeye bakın:
Parçadaki iz — keskinse kavrama iyidir; bulanık ya da parlaksa kayma vardır; aşırı derinse kuvvet ya da tırtıl derinliğine işaret eder.
Takımdaki desen — aşınmış mı? malzeme yapışmış mı? oluklar dolmuş mu?
Kesit — sürekli bir bağ bölgesi prosesin sağlam olduğunu ve nedenin başka yerde olduğunu gösterir; alacalı bir bölge kuvvete ya da paralelliğe işaret eder.
Önlemek düzeltmekten iyidir
Üçünün ortak yanı şudur: hepsi bir gecede ortaya çıkmaz, kademeli gelişir. Bu nedenle en etkili karşılık günlük uygulamadır — izleri her vardiya kontrol edin, deseni programlı temizleyin, birikimli adetleri kaydedin ve takımları adede göre değiştirin.
Üzerine proses izlemeyi ekleyin: enerji, güç ve kaynak sonrası yükseklik için sınırlar. Hem kayma hem delip geçme veride karakteristik izler bırakır ve kusurlar seri hâle gelmeden yakalanabilir.
Makinelere göre izleme yeteneği ve takım seçenekleri ultrasonik kaynak makinesi sayfalarındadır. İz fotoğraflarını, kesitleri ve proses verilerini 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.