
Baraların ve Büyük İletkenlerin Ultrasonik Kaynağı
Elektrikli araçlarda ve enerji depolamada bara bağlantıları ile ağır kablo uçlandırmaları ultrasonik kaynakta açık üstünlükler taşır: ana metal erimez, ilave metal yoktur, temas direnci düşüktür ve ısıdan etkilenen bölge küçüktür.
Ancak ekipmandan beklenenler sıradan kablo demeti işinin bir kademe üzerindedir.
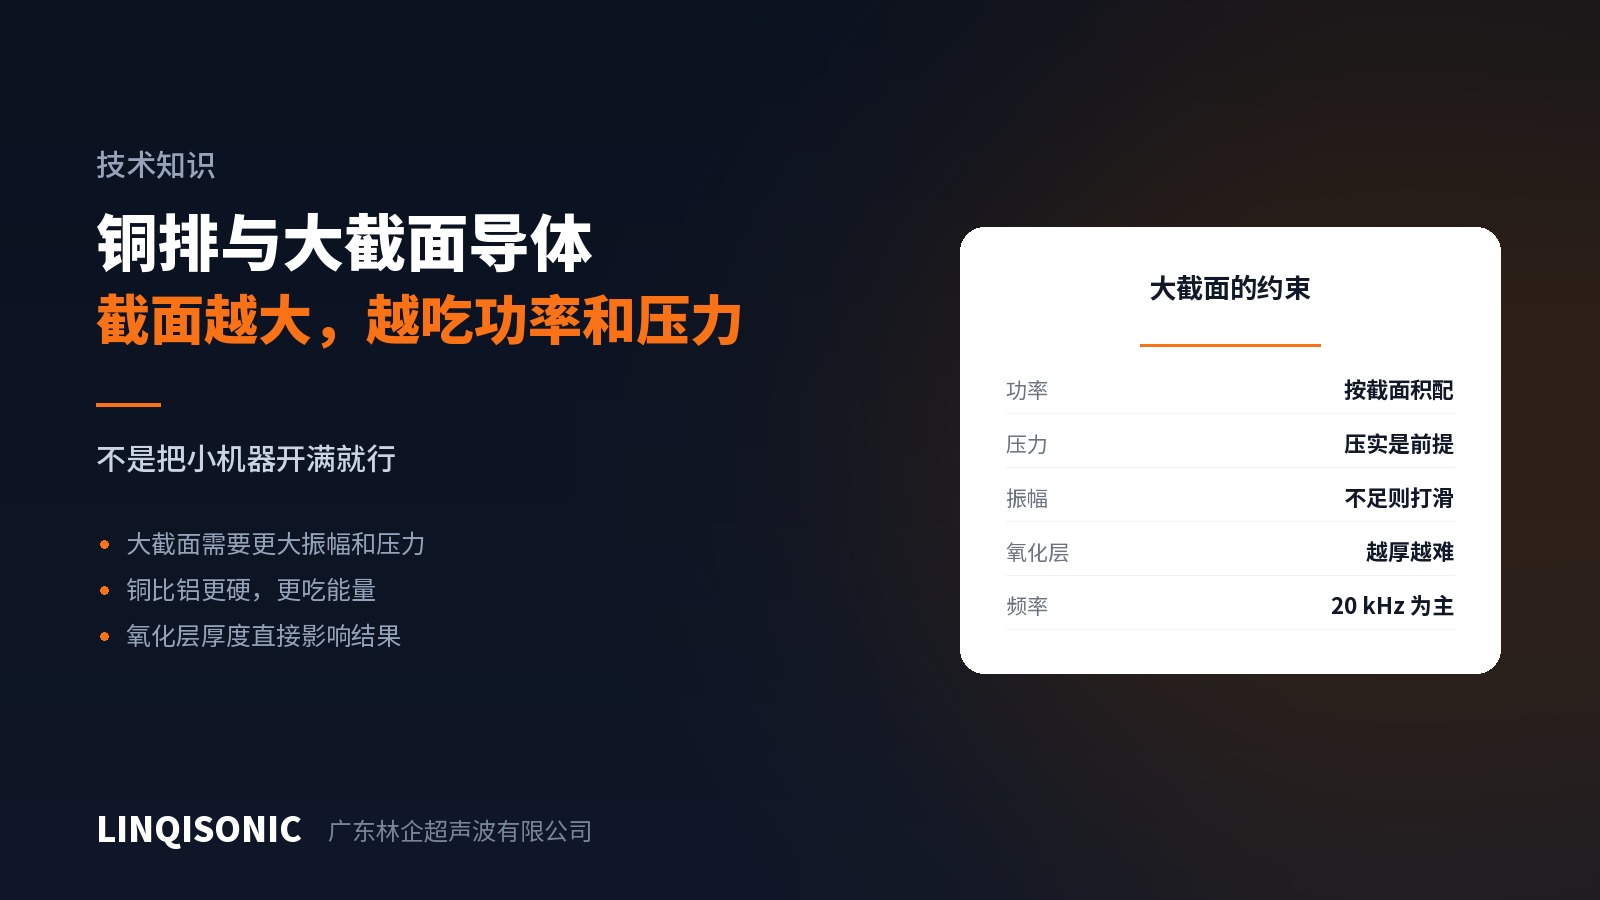
Kesit alanı gücü belirler
Ultrasonik metal kaynağı, oksidi parçalamak için tüm temas alanı boyunca yeterli kayma üretmelidir. Alanı iki katına çıkarın, gereken enerji de onunla birlikte yükselir.
Yaygın bir hata, küçük bir kablo demeti makinesini baraya getirip her şeyi azami değerde çalıştırmaktır. Sonuç: enerji içeri girmez, sonotrot kayar, yüzeyde parlak sürtünme izleri oluşur ve birleşim elle açılır. Bu bir parametre sorunu değil, yetenek eksikliğidir.
Büyük kesitler, kesit alanından yola çıkılarak seçilen güç ister — bu hesap ekipman seçimi aşamasına aittir.
Kuvvet de buna uymalıdır
Geniş bir temas alanı, aynı temas basıncına ulaşmak için orantılı olarak daha fazla toplam kuvvet ister. Kuvvet yetersizse bazı bölgeler sıkışır bazıları sıkışmaz, bağ bölgesi alacalı hâle gelir ve hem direnç hem dayanım gezinir.
Kuvvet arttığında bu kez gövde rijitliği kısıt olur: yük altında esneyen bir kafa sonotrot-iş parçası paralelliğini koruyamaz. Büyük kesitli makinelerde gövde yalnızca sağlam görünmekle kalmamalıdır.
Bakır ve alüminyum
Bakır — daha sert ve ısıyı daha iyi iletir; bağın başlaması için daha büyük genlik ve kuvvet ister, oksidi görece yoğundur.
Alüminyum — yumuşak ve kolay şekil değiştirir; parametreleri bakıra göre daha yumuşaktır. Ancak oksidi çok kararlıdır ve hızla oluşur: yeni temizlenmiş bir alüminyum yüzey dakikalar içinde yeniden oksitlenir. Neyse ki oksidi parçalamak tam da bu prosesin yaptığı iştir; bu yüzden alüminyum ultrasonik kaynakla ergitmeli kaynağa göre daha kolay birleştirilir.
Bakır-alüminyum — ultrasonik kaynak bu ikili için işe yarayan az sayıdaki yöntemden biridir; çünkü hiçbir şey erimez ve gevrek intermetalik oluşmaz. Parametreler iki pencerenin kesişiminde yer alır ve genellikle aynı malzeme çiftlerinden daha dardır.
Oksit ve yüzey durumu
Oksit kalınlığı gereken enerjiyi doğrudan etkiler. Aynı parti içinde farklı bekleme süreleri ve ortamlar farklı oksit durumları ve buna bağlı olarak değişken sonuçlar doğurur.
Pratikte gelen parçaların ne kadar ve nerede beklediğini denetlemek, sonradan parametre ayarlamaktan daha etkilidir. Yüzeydeki yağ, kaplama ya da metal kaplama proses planlaması sırasında bildirilmelidir; kaplama davranışı belirgin biçimde değiştirir.
Doğrulama
Temas direnci. Yüksek akımlı uygulamalarda kritik göstergedir ve her parçaya uygulanabilir.
Çekme ve kayma testi. Birleşimin gerçekte gördüğü yönde yükleyin.
Metalografik kesitler. Bağ sürekliliğini, çatlak ve boşluk bulunmadığını dönemsel olarak kontrol edin.
Sıcaklık artışı. Anma akımını geçirip birleşimdeki sıcaklık artışını ölçün — kullanıma en yakın doğrulama budur.
Frekans
Ağır iletkenler ağırlıklı olarak 20 kHz ile çalışır; daha yüksek elde edilebilir güç ve daha yüksek alan tavanı bu gereksinimle örtüşür. 30–40 kHz küçük kesitlere ve hassas işlere uygundur.
Modellere göre güç değerleri, kuvvet aralıkları ve gövde özellikleri ultrasonik kaynak makinesi sayfalarındadır. Malzemeyi, kesit alanını, katman sayısını ve birleşim biçimini 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.