
Folyo Yığınlarının Kaynağı: Onlarca Katmanı Tek Seferde Geçmek
Batarya kulakçıkları, süperkondansatör bacakları, transformatör folyo sargıları — hepsi onlarca ince folyo katmanının tek işlemde birleştirilmesini ister; her katman bağ kurmalı, direnç düşük ve çekme dayanımı yeterli olmalıdır.
Bu, ultrasonik metal kaynağının en zorlu iş sınıfıdır.
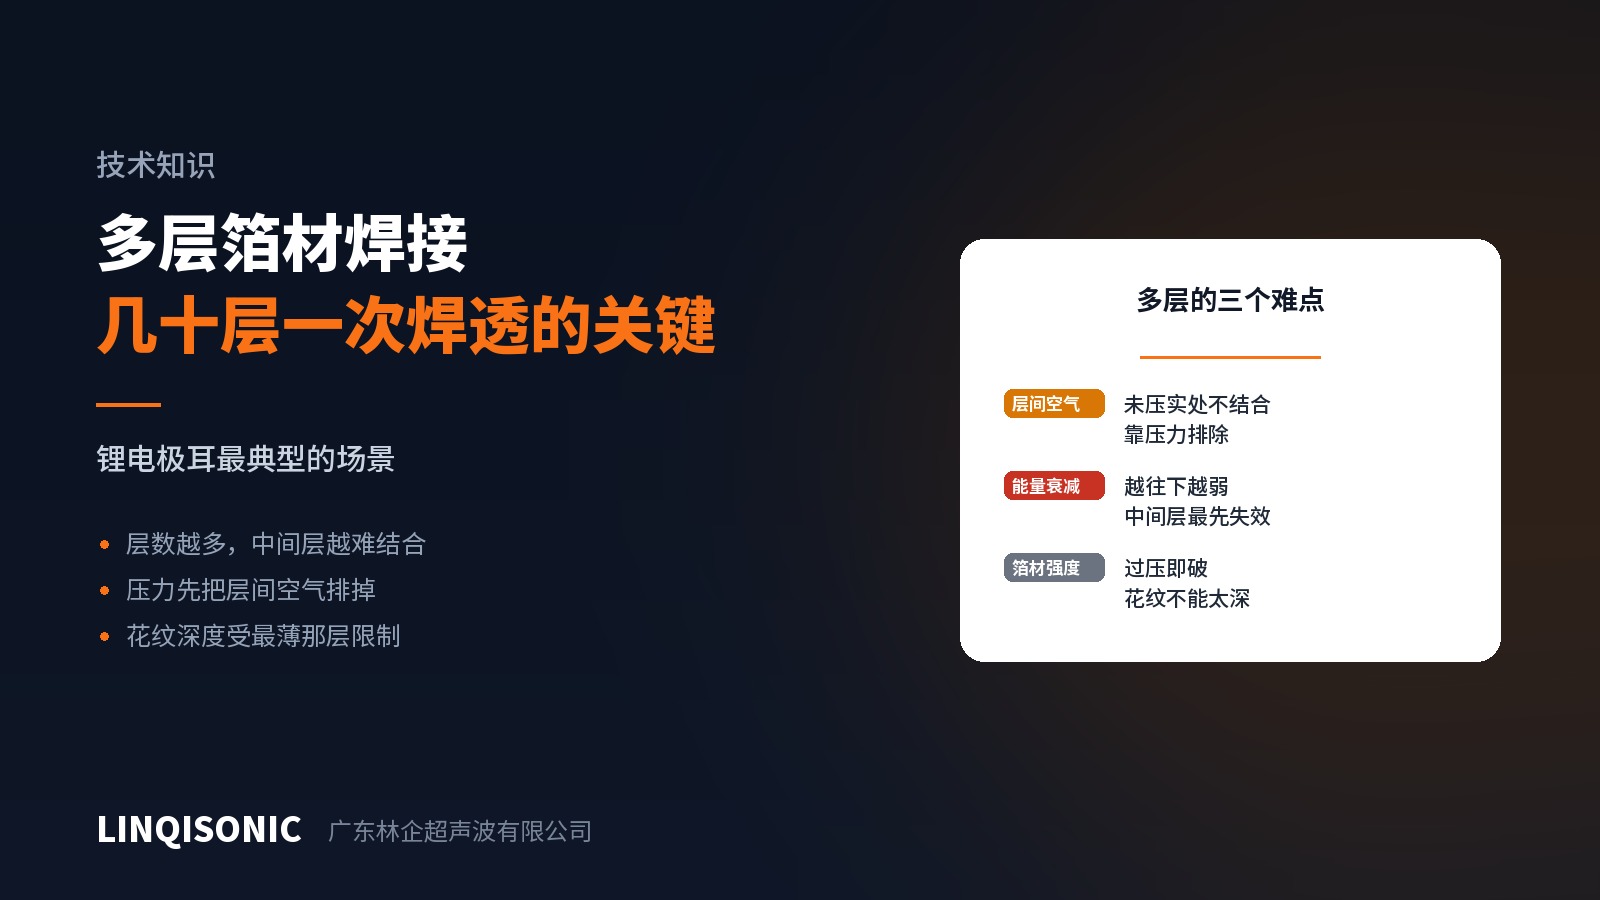
Zorluk 1: enerji aşağı doğru zayıflar
Kayma sonotrottan en üst katmana girer ve katman katman aşağı iletilir; her arayüzde enerji kaybeder. Dolayısıyla sonotrota en yakın katmanlar en iyi bağı kurar ve bağ derinlikle zayıflar.
Gerçek arıza nadiren en alt katmandadır; çoğunlukla ortanın birkaç katman altındadır — ne doğrudan sonotrot tarafından sürüklenir ne doğrudan örs tarafından tutulur.
Arızalı bir birleşimi kesin, görüntü tipiktir: üst katmanlar sağlam bağlı, alt katmanlar örs onları tuttuğu için kabul edilebilir, orta bölge gevşek. Bu imza, katman sayısının mevcut parametrelerin ulaşabileceğini aştığını söyler.
Zorluk 2: katmanlar arasındaki hava
Üst üste yığılmış onlarca folyo kusursuz oturamaz. Oturmadıkları her yerde kayma geçemez ve bağ oluşmaz.
Bu nedenle kuvvet, çok katmanlı işte tek katmanlıya göre daha belirleyicidir — ilk görevi arayüzü bastırmak değil, havayı ve boşlukları çıkarıp yığını tek bir gövdeye dönüştürmektir.
Pratikte bu, çok katmanlı kuvvetin aynı malzemenin tek katmanlısına göre genellikle daha yüksek olduğu ve tetikleme yönteminin kritik hâle geldiği anlamına gelir: ultrason ancak kuvvet gerçekten kurulduktan ve yığın sıkıştıktan sonra başlamalıdır; bu da kuvvet tetiklemesini konum tetiklemesinden daha güvenilir kılar.
Zorluk 3: folyo zayıftır
İnce folyonun dayanımı sınırlıdır ve tırtıl çok derin ısırırsa yırtılır; oysa çok katmanlı kaynak sağlam kavrama ister. İki gereklilik çatışır.
Sonuç olarak tırtıl derinliğini en ince katman sınırlar, toplam kalınlık değil. Çok katmanlı takımların tek katmanlı işten ödünç alınmayıp işe göre tasarlanmasının nedeni budur.
Yön
Önce kuvvet. Başka hiçbir şeye dokunmadan önce kuvveti yığını güvenilir biçimde sıkıştıracak kadar yükseğe ayarlayın. Kuvvet yetersizken başka hiçbir şey yardımcı olmaz.
Kuvvetle tetikleyin. Enerji girmeden önce yığının sıkıştığından emin olun.
Genlik yüksek tarafta. Katman katman zayıflamayı telafi eder, böylece alt katmanlar da yeterli kaymayı alır.
Aşamalı kaynak yapın. Katman sayısı gerçekten fazlaysa önce bir bölümü alt gruplar hâlinde bağlayın, sonra grupları birleştirin; her işlemi yönetilebilir bir katman sayısında tutun.
Yığını önceden sıkıştırın. Kaynaktan önceki bir presleme işlemi katmanları birbirine yaklaştırır ve sıkışan havayı azaltır.
Gelen malzemeyi kontrol edin. Folyonun düzlüğü, kırışıksızlığı ve kenar hizası katmanların oturmasını doğrudan belirler. Düzensiz malzeme proseste kurtarılamaz.
Doğrulama
Kesip her katmanı inceleyin. Orta bölgeyi doğrulamanın tek yolu budur; ne görünüm ne çekme dayanımı bunu gösterir.
Doğru yönde çekin. Soyulma ve kayma birleşimi farklı yükler; gerçek kullanım koşuluna göre seçin.
Direnci ölçün. Katmanlar arası zayıf bağ önce temas direncinde görünür; bu, çekme dayanımından daha duyarlı bir göstergedir ve her parçaya uygulanabilir.
Frekans
Çok katmanlı folyo işi genellikle 20 kHz ile yürür; daha fazla enerji iletimi ve daha geniş kaynak alanı gerektiğinde bu üstünlük sağlar. Az katmanlı küçük alanlarda 30 ya da 40 kHz kullanılabilir.
Makinelere göre güç, kuvvet kontrolü ve tetikleme seçenekleri ultrasonik kaynak makinesi sayfalarındadır. Malzemeyi, tek katman kalınlığını, katman sayısını ve kaynak alanını 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.