
Metal Kaynağında Tırtıllı Takımlar: Önce Kavrama Gelir
Ultrasonik metal kaynağı plastikten tümüyle farklı bir ilkeyle çalışır. Plastik arayüz sürtünmesiyle erir; metal ise erimez. Yanal kayma, temas yüzeylerindeki oksidi ve kirliliği parçalayıp yana iter ve taze metal atomlarını katı hâl bağı için doğrudan temasa getirir.
Tüm proses tek bir şeye bağlıdır: kayma hareketinin gerçekten iş parçasına ulaşması.
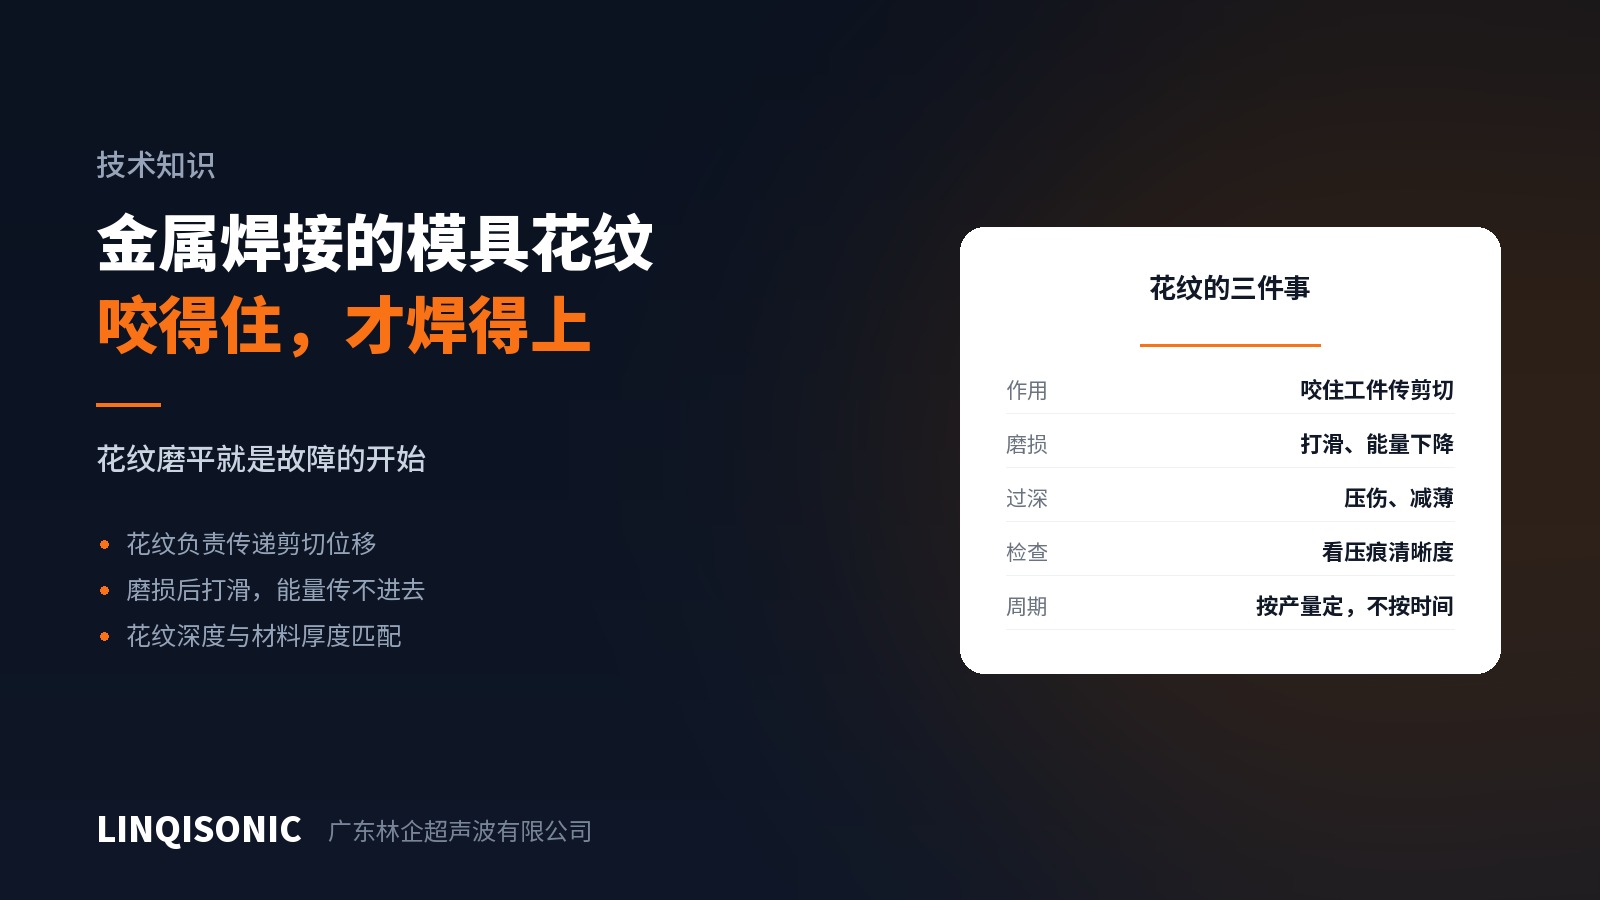
Tırtılın işlevi
Hem sonotrot yüzeyi hem örs tırtıllı ya da dişli bir desen taşır. Bunlar iş parçalarını kavrar; böylece sonotrotun yanal hareketi üst parçayı sürüklerken örs alt parçayı sabit tutar. İki katman arasında bağıl kayma oluşur ve bağ bu kayma arayüzünde kurulur.
Tırtıl kavrayamıyorsa sonotrot yüzeyde kayar — tüm enerji iki iş parçası arasında değil, sonotrot ile iş parçası arasında harcanır. Belirtileri zayıf kaynak, parçada parlak sürtünme izleri ve ısınan bir sonotrottur.
Sorunun olağan nedeni tırtıl aşınmasıdır
Desen yük altında sürekli yüksek frekanslı kayma taşır; aşınma kaçınılmazdır. Aşındıktan sonra:
Kavrama zayıflar — kayma başlar ve kaynak dayanımı yavaşça düşer.
Düşüş kademelidir — asıl zor kısım budur. Bir sabah hiçbir şey arıza vermez; dayanım yavaşça iner ve numune kontrolü bunu yakaladığında epey parça geçmiş olabilir.
Parçadaki ize göre değerlendirin. Keskin ve net bir desen takımın sağlam olduğunu gösterir; bulanık, düzleşmiş ya da yer yer eksik bir desen değişim ya da yenileme gerektiğini gösterir. Bu, en basit ve en güvenilir günlük kontroldür.
Değişim aralığını takvime göre değil parça adedine göre belirleyin. Günde iki yüz ve günde iki bin parça çalışan aynı takımın ömrü tamamen farklıdır.
Tırtıl derinliğinin seçimi
Daha derin daha iyi değildir.
Çok sığ — kavrama olmaz, kayma başlar.
Çok derin — parçada aşırı iz, ince folyonun delinmesi, iletken kesitin incelerek iletkenliğin ve dayanımın zarar görmesi.
Derinlik malzeme kalınlığına uymalıdır. İnce folyo takımı ile bara takımı aynı takım değildir ve burası ödün verilecek bir yer değildir.
Sonotrot ile örsün işleri farklıdır
Sonotrot üst iş parçasını sürükler ve deseni kaymayı iletmelidir.
Örs alt iş parçasını sabit tutar. Kavraması yetersizse alt parça üstle birlikte hareket eder, bağıl kayma oluşmaz ve hiçbir şey bağ kurmaz.
Zayıf kaynağı araştırırken yalnızca sonotrotu değil, ikisini birden kontrol edin.
Günlük uygulama
İzi her vardiya kontrol edin. Tek bir parça, desen netliği — her türlü cihazdan daha doğrudandır.
Düzenli temizleyin. Metal tozu ve oksit oluklarda birikir; tıkanmış bir desen sığ bir desendir. Yumuşak fırça ve uygun bir temizleyici kullanın; yüzeyleri asla sert bir şeyle kazımayın.
Yedek takım seti bulundurun. Aşınma kademelidir ve hat durmak zorunda kaldığında yeni takım yaptıracak zaman kalmaz.
Parça adedini kaydedin. Takım seti başına birikimli kaynak sayısı, hatırlamaktan üstündür.
Frekans
Ultrasonik metal kaynağı genellikle 20, 30, 35 ve 40 kHz ile çalışır. Büyük iletkenler ve baralar çoğunlukla 20 kHz'dedir; ince kablo demetleri ve küçük punta kaynakları yukarı çıkar — iş ne kadar küçük ve inceyse uygun frekans o kadar yüksektir.
Makinelere göre frekanslar, takım ölçüleri ve tırtıl seçimi ultrasonik kaynak makinesi sayfalarındadır. Malzemeyi, kalınlığı ve iletken kesitini 1427498429@qq.com adresine gönderin ya da +86 769 8202 9510 / +86 137 6001 0932 numaralarını arayın.